
Uvod: Osnovni material za lahek inženiring
Aluminijasta folija v obliki satja je specializiran osnovni material, ki se uporablja za proizvodnjo aluminijasta satja jedra. Kot tipično jedro lahke sendvič strukture, satje dosega izjemno visoko specifično togost in specifično trdnost s svojo edinstveno heksagonalno geometrijo. Široko se uporablja na področjih s strogimi zahtevami glede teže, togost, in učinkovitost utrujenosti, kot so vesoljska vozila, hitri železniški promet, ladijske nadgradnje, in visokokakovostne sisteme za zavese.
Namen tega priročnika je sistematična razlaga, z vidika znanosti o materialih in proizvodnega inženirstva, the metalurške lastnosti zlitin, tehnologije površinske obdelave, postopke natančnega valjanja, ključni kazalniki uspešnosti, in njihov odnos do končnega mehanskega obnašanja jedra satja. Služi kot strokovna tehnična referenca, ki temelji na industrijskih praksah in standardih za inženirje, strokovnjaki za nabavo, in proizvajalci.
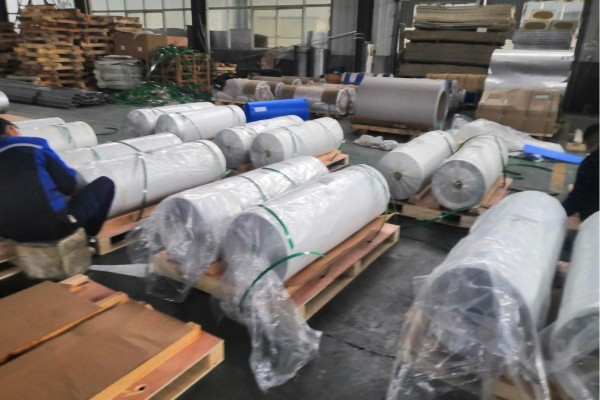
1. Aluminijasta folija v obliki satja: Opredelitev in osnovna funkcija
Satovja aluminijasta folija se posebej nanaša na aluminijast trak, ki je bil natančno hladno valjani do ultratankih profilov (običajno 0,03-0,08 mm) in prevlečen s posebnim pretvorbenim premazom (Npr., kromat). Njegova glavna funkcija je oblikovanje sten pravilno razporejenih šesterokotnih celic satja skozi naslednje korake izdelave: periodični lepilni tisk, zlaganje, zdravljenje, in širitev.
Miza 1: Osnovna tehnična definicija satjaste aluminijaste folije
| Predmet | Tehnični opis & Zahteve |
|---|---|
| Oblika materiala | Ultra tanek trak kovinske folije |
| Osnovna funkcija | Tvori nosilne stene celic satja, pretvarjanje ravninskih obremenitev v osne napetosti v celičnih stenah. |
| Kritična površinska obdelava | Kromatni pretvorbeni premaz (ali okolju prijazne alternative brez kroma) za povečanje odpornosti proti koroziji in trajnosti lepilne vezi. |
| Razpon debeline | 0.03 mm – 0.08 mm (pogosta), tanjši merilniki (Npr., 0.02mm) za ultralahka jedra. |
| Serija primarnih zlitin | 3XXX serija (Npr., 3003), 1XXX serija (Npr., 1100), 5XXX serija (Npr., 5052). |
| Temper | H18 ali H19 (Full težko), za zagotovitev zadostne tlačne togosti celičnih sten. |
| Osredotočenost na nadzor kakovosti | Toleranca debeline, površinska čistoča, enakomernost premaza, doslednost mehanskih lastnosti. |
2. Princip strukturne mehanike satnih jeder in vloga folije
Mehanske lastnosti aluminijevih satnih jeder izhajajo iz njihove geometrijske topologije. Pri izpostavljenosti stiskalnim ali strižnim obremenitvam pravokotno na obrazne plošče, primarno podvržene celične stene satja aksialno stiskanje ali upogibanje. Njihove enakovredne mehanske lastnosti (Npr., ekvivalentni modul elastičnosti, strižni modul) imajo definirana funkcionalna razmerja z intrinzičnimi lastnostmi materiala folije (E, σs) in geometrijske parametre satja (debelina folije t, velikost celice L).
Miza 2: Mehanska razlaga prednosti strukture satja
| Prednost zmogljivosti | Inženirski pomen & Mehanizem |
|---|---|
| Izjemno visoka specifična togost/trdnost | Znatno poveča vztrajnostni moment prečnega prereza skozi votlo strukturo, doseganje odlične upogibne togosti z minimalno količino materiala. |
| Odlična zmogljivost stiskanja/striga | Progresivna upogibna deformacija celičnih sten učinkovito absorbira udarno energijo, pogosto uporablja v območjih upravljanja z energijo trka. |
| Dobra toplotna/zvočna izolacija | Zaprte celice satja ustvarjajo številne statične zračne komore, učinkovito blokira pretok toplote in prenos zvočnih valov. |
| Izjemna stabilnost v ravnini | Zagotavlja stalno podporo za zgornjo in spodnjo stran obraza, preprečevanje lokalnega upogibanja pod stiskanjem. |
Ključna vloga folije: Debelina folije (t) neposredno določa površino prečnega prereza celičnih sten in je primarni dejavnikki vplivajo na jedro tlačna trdnost in strižna togost. Meja tečenja materiala (σs) določa mejo nosilnosti jedra.
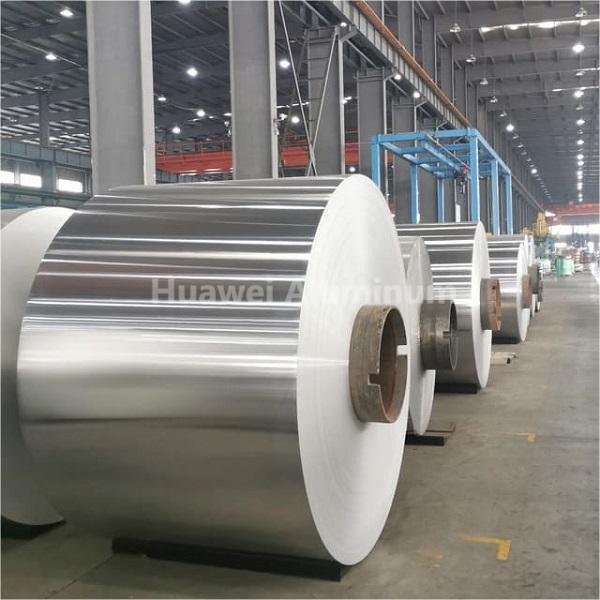
3. Zdravljenje s kromatom: Nujnost, Mehanizem, in nadzor procesov
Neobdelane površine aluminijaste folije imajo naravni oksidni film, ki zagotavlja šibak in nestabilen oprijem na polimerna lepila. Obdelava s pretvorbo kromata kemično tvori a kompleksen amorfni pasivni film, ki vsebuje trivalentni in šestvalentni kromna aluminijasti površini.
Temeljna vrednost zdravljenja:
- Izboljša vzdržljivost lepila: Pretvorbeni premaz zagotavlja aktivno površino, bogato s skupinami -OH, tvorjenje močnih kemičnih vezi in fizično povezovanje z lepili, kot so epoksi ali fenolne smole.
- Izboljša odpornost podlage proti koroziji: Film deluje kot ovira, učinkovito zadržuje elektrokemično korozijo aluminijaste podlage v težkih okoljih (vlaga, solni sprej), preprečevanje okvare lepila zaradi korozije podlage.
- Zagotavlja procesno okno: Stabilno stanje površine zagotavlja doslednost v postopkih lepilnega tiska in laminacije, kar je bistvenega pomena za doseganje enotnih lepilnih linij in visoke trdnosti vozlišča.
Miza 3: Primerjava zmogljivosti: Kromat vs. Pretvorbeni premazi brez kroma
| Indikator uspešnosti | Tradicionalni kromatni premaz | Pretvorbeni premaz brez kroma (Npr., Na osnovi Zr/Ti) |
|---|---|---|
| Korozijska odpornost | Odlično (vsebuje samozdravilni Cr6+) | Dobro do Odlično (odvisno od gostote premaza) |
| Učinkovitost lepila | Odlično, dolgoročno dokazano | Dobro do Odlično, zelo odvisna od formulacije |
| Vpliv na okolje | Revni (vsebuje rakotvorni Cr6+, strogo omejeno z RoHS/REACH) | Odlično, ne vsebuje nevarnih težkih kovin |
| Stroški | Relativno nizko | Običajno višje |
| Primarna področja uporabe | Aerospace, vojaški, in druga visoko zmogljiva izvzeta polja. | Železniški prevoz, arhitektura, splošno industrijsko, in druga komercialna področja. |
4. Inženirski izbor zlitin: Metalurška perspektiva
Izbira zlitine je ravnovesje med zmogljivostjo, stroški, in izdelljivost. Običajne zlitine za satjasto folijo in njihove metalurške značilnosti so naslednje:
Miza 4: Analiza tehničnih značilnosti običajnih zlitin aluminijeve folije v obliki satja
| Oznaka zlitine | Glavni legirni elementi | Tipičen temperament | Ključne značilnosti & Mehanizem | Primarni scenariji uporabe |
|---|---|---|---|---|
| 3003 | Al-mn (Mn~1,2%) | H18/H19 | Najboljša skupna uspešnost. Ojačitev v trdni raztopini z Mn izboljša trdnost, hkrati pa ohranja dobro sposobnost oblikovanja; Faza MnAl6 prečisti zrna, zagotavljanje odlične korozijske odpornosti. | Primarna strukturna jedra za letalstvo, visokokakovostne industrijske plošče. |
| 1100 | Al (≥99,0%) | H18/H19 | Najvišja čistost, Odlična korozijska odpornost. Nižja trdnost, vendar visoka duktilnost, primeren za ultra tanko valjanje. | Notranja obloga, zvočno/toplotnoizolacijska jedra z nižjimi zahtevami glede trdnosti. |
| 5052 | Al-mg (Mg~2,5%) | H18/H19 | Izjemna trdnost in odpornost proti utrujenosti. Pomembna krepitev trdne raztopine z Mg, visoka delovna stopnja utrjevanja. Odlična odpornost na korozijo v morski atmosferi. | Konstrukcijske aplikacije pri dinamičnih obremenitvah: ladijske palube, tla vlakov za visoke hitrosti. |
| 3004 | Al-Mn-Mg | H18/H19 | Moč med 3003 in 5052. Dodan Mg dodatno poveča trdnost, hkrati pa ohranja dobro spajkanje. | Specialna vozila, kompozitne strukture, ki zahtevajo naknadno varjenje. |
Nasveti za izbiro: 3003 zlitinaje absolutno glavni material za satjasta jedra letalske in vesoljske industrijezaradi izjemnega ravnovesja moči, Oblikovanje, odpornost proti koroziji, in stroški. 5052 je primeren za aplikacije, ki zahtevajo izjemno zmanjšanje teže in dinamično moč. 1100 se uporablja v visoko korozivnih okoljih z nizko obremenitvijo.
5. Postopek izdelave satjaste aluminijaste folije: Od litja do natančnega valjanja
Kakovostna aluminijasta folija iz satja se zanaša na natančen nadzor skozi celotno proizvodno verigo.
Core Process Chain:
- Taljenje & Kasting: Uporaba aluminijevih ingotov visoke čistosti, natančen nadzor nad sestavo zlitine in vsebnostjo nečistoč (Fe, In, itd.) zagotoviti metalurško enotnost.
- Homogenizacija: Odpravlja segregacijo v ingotu, zagotavljanje enakomerne disperzije delcev sekundarne faze.
- Vroče valjanje & Hladno valjanje:
- Po razpadu po vročem valjanju, material je podvržen večkratnim hladnim valjanjem.
- Ključne kontrolne točke: Natančna kontrola kotalne sile, napetost, mazanje, hlajenje pa je ključnega pomena za doseganje ultratankih merilnikov (Npr., 0.03mm) in tesno toleranco debeline (Npr., ±0,002 mm).
- Vmesno žarjenje se uporablja za lajšanje delovnega utrjevanja in obnavljanje duktilnosti.
- Čiščenje površin & Predobdelava: Alkalno in kislinsko čiščenje za odstranjevanje olj za valjanje in naravne oksidne plasti, pridobitev čistega, aktivirana površina.
- Kemična predelava: Uporaba metod potapljanja ali nanašanja z valjčkom, strogo nadzorovanje koncentracije kopeli, pH, temperaturo, in čas obdelave za oblikovanje enotnega premaza, ki ustreza zahtevam standardne teže (Npr., >30mg/m² kot Cr).
- Natančno rezanje & Inšpekcija: Uporaba tehnologije rezanja brez robov za zagotavljanje kakovosti robov. 100% spletno spremljanje debeline, skupaj z vzorčenjem za mehanske lastnosti (natezna trdnost, meja tečenja, raztezanje) in testiranje kakovosti premazov.

6. Od folije do satja: Podroben proizvodni proces
Miza 5: Koraki postopka oblikovanja jedra satja in tehnične točke
| Korak postopka | Oprema & Opis postopka | Tehnične točke & Kontrola kakovosti |
|---|---|---|
| 1. Natančno lepilno tiskanje | Uporaba opreme za globoki tisk ali razdeljevanje šob za vzporedno nanašanje, enakomerno oddaljene lepilne črte na folijo. | Natančnost širine črte, višina, in razmik (±0,1 mm) neposredno določa moč vozlišča in pravilnost satja. Lepila so običajno modificirane epoksi ali fenolne smole. |
| 2. Zlaganje & Utrjevanje | Natančno poravnavanje in zlaganje več slojev folije, prevlečene z lepilom, nato strjevanje v vroči stiskalnici pri določeni temperaturi (Npr., 120-180° C.) in pritisk. | Pritisk mora biti enakomeren, da se zagotovi popolna penetracija lepila in nastanek popolnih vozlov. Cikel strjevanja vpliva na zamreženje in končne lastnosti lepila. |
| 3. Razširitev | Raztezanje ozdravljenih “blok folije” pravokotno na lepilne črte, da tvorijo šestkotno satje. | Hitrost ekspanzije in zasnova vpenjala morata biti optimizirana, da se prepreči trganje celične stene ali čezmerna plastična deformacija. Razširjeno satje zahteva stabilizacijo. |
| 4. Rezanje na velikost | Uporaba tračnih žag ali CNC rezalne opreme za obrezovanje jedra satja na zahtevano debelino in obliko. | Pravokotnost in kakovost površine reza vplivata na površino lepljenja in trdnost s sprednjimi ploščami. |
| 5. Naknadna obdelava (Neobvezno) | Impregnacija s smolo (Npr., poliimid) za okrepitev vozlišč ali podelitev posebnih funkcij (zaviranje gorenja). | Koncentracija smole, količina impregnacije, in postopek sušenja zahteva strog nadzor. |
7. Ključni kazalniki uspešnosti in standardi testiranja
Sporazumi o javnih naročilih in tehnični sporazumi morajo jasno opredeliti naslednje ključne kazalnike in njihove preskusne metode.
Miza 6: Ključni kazalniki učinkovitosti in povezani standardi za satjasto aluminijasto folijo
| Kategorija uspešnosti | Specifični indikator | Tipična zahteva (Npr., 3003 H18) | Skupni testni standardi |
|---|---|---|---|
| Geometrijske dimenzije | Debelina & Toleranca | 0.05mm ± 0,003 mm | Gb/t 22638.1, ASTM B479 |
| širina & Toleranca | +0 / -1 mm | ||
| Mehanske lastnosti | Natezna trdnost (Rm) | ≥ 180 MPA | Gb/t 228.1, ASTM E8 |
| Moč donosa (Rp0,2) | ≥ 170 MPA | ||
| Raztezanje (A50 mm) | ≥ 2% | ||
| Površinska obdelava | Teža premaza | kromat: 30-100 mg/m² (kot Kr) | Gb/t 9791, ASTM B449 |
| Korozijska odpornost | Nevtralni solni sprej (NSS) ≥ 168h, brez korozije navadnih kovin. | Gb/t 10125, ASTM B117 | |
| Učinkovitost procesa | Trdnost lepila (olupimo) | ≥ 4 N/mm (z določenim lepilom) | Gb/t 2790, ASTM D903 |
| Površinska močna napetost | ≥ 72 mN/m (zagotavlja dobro širjenje lepila) | Gb/t 14216, ASTM D2578 |
8. Poglobljena analiza aplikacije
Aerospace
- Prijave: Letalski podi, kabinske predelne stene, obloge, zadnji robovi kril, jedra lopatic helikopterskih rotorjev, satelitske strukture.
- Materialne zahteve: Najvišja ocena. Običajno uporablja 3003 oz 5052 zlitina, obdelan s kromatom, v skladu s specifikacijami, kot sta MIL-DTL-81706 ali AMS 4344, s popolno sledljivostjo materiala.
Železniški promet
- Prijave: Nosni stožci vlaka za visoke hitrosti, strehe, tla, notranje stenske plošče, pokrovi ležišč za opremo.
- Materialne zahteve: Visoka utrujenostna trdnost, zaviranje gorenja, nizek dim in strupenost (Npr., IN 45545). 5052 in 3003 zlitine so pogoste, s trendom v smeri premazov brez kroma.
Vrhunske gradbene zavese
- Prijave: Ukrivljene fasade, kovinske strehe, notranje dekorativne plošče za velike javne zgradbe (letališčih, gledališča).
- Materialne zahteve: Odlična ravnost, vremenska odpornost, oprijem premaza (pogosto zahteva predobdelavo za barvanje s fluoroogljikom). 1100 in 3003 zlitine so primarne, s poudarkom na stroških in kakovosti videza.
Marine & Inženiring na morju
- Prijave: Nadgradnje jaht, ladijske pregrade, bivalni prostori na morski ploščadi.
- Materialne zahteve: Izjemna odpornost na morsko atmosfero in korozijo s solnim pršenjem. 5052 prednost ima zlitina, z zelo visokimi zahtevami glede površinske obdelave.
9. Osnovni sistem nadzora kakovosti proizvajalca
Vrhunski dobavitelj aluminijaste folije iz satja bi moral vzpostaviti celovit sistem nadzora kakovosti:
- Dohodni pregled: Spektroskopska in kemijska analiza aluminijevih ingotov in kemičnih surovin.
- Statistična kontrola procesov (SPC): Spremljanje ključnih parametrov, kot je debelina valjanja, teža premaza.
- Laboratorijsko testiranje: Opremljen s testerji nateznosti, metalografski mikroskopi, komore za razprševanje soli, testerji lepila, itd., za preverjanje delovanja.
- Sledljivost: Sposobnost sledenja vsaki končni tuljavi folije nazaj do ustrezne toplote taljenja, serija za valjanje, in procesnih parametrov.
- Potrdila: Ima certifikate sistema vodenja kakovosti, specifične za industrijo, kot je AS9100 (Aerospace), IRIS (Železnica).
10. Prihodnji tehnološki trendi
- Ultra tanek & Folije ultra visoke trdnosti: Razvijanje folij <0.02mm debeline, z uporabo novih zlitin, kot sta Al-Li ali Al-Sc za izjemno lahkotnost.
- Okolju prijazne površinske tehnologije: Nenehno izboljševanje pretvorbenih premazov brez kroma, premikanje k nanotehnologijam, kot so premazi, modificirani z grafenom.
- Digitalno & Pametna proizvodnja: Uporaba interneta stvari in velikih podatkov za optimizacijo procesov valjanja in površinske obdelave v realnem času, in prediktivno vzdrževanje.
- Funkcionalizirano satje: Razvoj pametnih jeder za toplotno upravljanje (PCM polnjenje), elektromagnetno zaščito (prevodne prevleke), ali spremljanje strukturnega zdravja (vgrajeni senzorji).
Zaključek
Aluminijasta folija v obliki satja je daleč od navadne tanke kovine; to je produkt presečišča znanosti o materialih, natančna izdelava, in konstrukcijsko načrtovanje. Subtilne razlike v njegovi učinkovitosti so znatno povečane v makroskopskih lastnostih jedra satja in končne kompozitne komponente. Zato, globoko razumevanje lastnosti materiala, procesne korelacije, in točke nadzora kakovosti, razložene v tem priročniku, so bistvenega pomena za zagotavljanje uspeha lahkega inženiringa ter doseganje zanesljive nabave in tehničnega sodelovanja.
Izbira a profesionalni proizvajalec aluminijaste folijes poglobljenim metalurškim strokovnim znanjem, zmožnosti strogega nadzora procesov, in popolne metode testiranja so najbolj kritična odločitev za pridobitev stabilnega, visoko zmogljivo aluminijasto folijo iz satja in končno pridobitev zaupanja na trgih višjega cenovnega razreda.