
Çfarë teknologjie nevojitet për të zbuluar vrimat në të 8011 letër alumini?
1. Prezantim
Në paketim modern dhe aplikime industriale, 8011 letër alumini është shfaqur si një material i preferuar për shkak të rezistencës së tij të shkëlqyer ndaj korrozionit, forcë e moderuar, dhe veti të jashtëzakonshme penguese. Aplikimet e tij përfshijnë pako farmaceutike me blister, paketim ushqimor, laminat kozmetike, dhe petë shtëpiake. Pavarësisht nga avantazhet e tij, matës i hollë 8011 fletë metalike është në thelb e ndjeshme ndaj defekteve të vrimave. Këto perforime mikroskopike, shpesh të padukshme me sy të lirë, komprometojnë performancën e barrierave, lejojnë hyrjen e lagështisë dhe oksigjenit, dhe mund të çojë në prishjen ose kontaminimin e produktit.
Si pasojë, 8011 Teknologjia e zbulimit të vrimave me fletë alumini është bërë një komponent kritik i prodhimit të fletëve me cilësi të lartë. Zbulimi dhe kontrollimi i vrimave kërkon një qasje të integruar që përfshin metalurgjinë, mekanika e rrotullimit, trajtimi i sipërfaqes, dhe metoda të avancuara të zbulimit. Ky seksion hedh bazat teknike për të kuptuar formimin e vrimave dhe vendos skenën për teknologjitë e avancuara të zbulimit të diskutuara në Pjesën 2.

2. Vetitë materiale të 8011 Letër alumini
2.1 Përbërja e aliazhit
8011 është kryesisht një aliazh Al-Fe-Si, zakonisht përmban 0,8-1,2% hekur, 0.1– 0,5% silic, dhe sasi të vogla të manganit, titan, dhe kromi. Ekspozitat e aliazhit:
- Rezistencë e moderuar në tërheqje e përshtatshme për proceset e tërheqjes së thellë dhe rrotullimit
- Rezistencë e shkëlqyer ndaj korrozionit për shkak të shtresës së qëndrueshme të oksidit të aluminit
- Formueshmëri e mirë e sipërfaqes për aplikime në paketim
- Stabiliteti termik për kushtet e retorit dhe ngrirje-shkrirjes
Ndërsa këto prona janë të favorshme, mikrostruktura e aliazhit gjithashtu e bën atë të prekshëm ndaj formimit të vrimave nëse janë të pranishme papastërtitë ose përqendrimet e stresit.
2.2 Karakteristikat fizike dhe mekanike
Karakteristikat kryesore që ndikojnë në ndjeshmërinë e vrimave përfshijnë:
- Trashësia e matësit: Tipik 8011 petë varion nga 6 μm deri në 50 μm, me fletë më të holla që janë më të prirura ndaj shpimit
- Duktiliteti: Zgjatimi i lartë lejon tërheqjen e thellë, por mund të fshehë zbrazëtitë nëntokësore
- Shpërndarja e fortësisë: Fortësia e pabarabartë në të gjithë sipërfaqen e fletës mund të shkaktojë grisje të lokalizuar
- Përfundoj në sipërfaqe: I qetë, Sipërfaqet pa okside kanë më pak gjasa të formojnë vrima mekanike gjatë rrotullimit ose prerjes
3. Përkufizimi dhe klasifikimi i defekteve të vrimave
3.1 Çfarë është një vrimë pine?
Një vrimë në fletë alumini përkufizohet si çdo vrimë mikroskopike ose pikë e hollë që prish pengesën e vazhdueshme të metalit. Defektet e vrimave mund të kategorizohen sipas:
- Madhësia:
- Vrima makro (>50 μm)
- Mikro vrima (10– 50 μm)
- Vrima nën mikron (<10 μm)
- Origjina:
- Metalurgjike (përfshirjet, poroziteti)
- Mekanike (shenja rrotulluese, trajtimin e gërvishtjeve)
- Termike (çarje të lidhura me pjekjen)
- Mjedisore (perforacionet e shkaktuara nga korrozioni)
3.2 Rëndësia industriale e vrimave
Edhe një vrimë e vetme nën mikron mund të bëjë kompromis:
- Performanca e pengesës së oksigjenit dhe lagështisë
- Siguria e produktit farmaceutik
- Kohëzgjatja e kozmetikës dhe ushqimit
- Besimi i konsumatorëve dhe pajtueshmëria rregullatore
Për aplikime me vlerë të lartë, të tilla si pako farmaceutike blister, dendësia e lejuar e vrimës së gjirit është shpesh ≤1 vrimë/m².
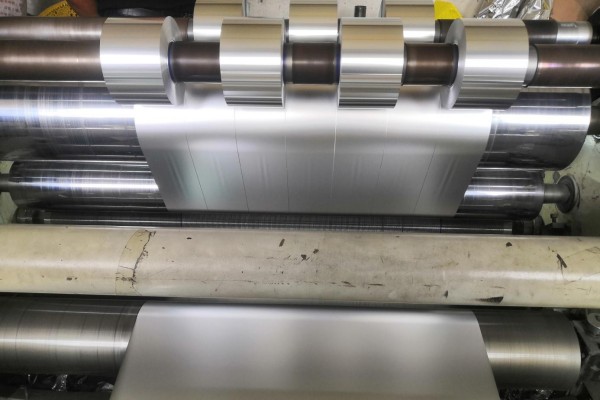
4. Shkaqet metalurgjike të formimit të vrimave
4.1 Përfshirjet dhe grimcat ndërmetalike
8011 alumini përmban në thelb grimca ndërmetalike, kryesisht Fe- dhe komponimet e pasura me Si. Këto veprojnë si përqendrues të stresit:
- Gjatë rrotullimit, ato i rezistojnë deformimit, duke shkaktuar hollimin dhe grisjen e aluminit përreth
- Ndërmetalikët e thyer krijojnë mikrovoide që mund të evoluojnë në vrima
- Shkrirja e filtruar ose e kontaminuar dobët rrit densitetin e përfshirjes
4.2 Poroziteti i gazit në derdhje
Hidrogjeni dhe gazrat e bllokuar në alumin e shkrirë mund të formojnë mikroflluska:
- Derdhja e drejtpërdrejtë ose e vazhdueshme me ftohje mund të lërë porozitet të mbetur
- Gjatë rrotullimit të mëvonshëm, këto zbrazëtira zgjasin dhe përfundimisht shpojnë sipërfaqen e fletës
- Strategjitë e kontrollit përfshijnë degazimin, filtrimi, dhe menaxhimin e saktë të temperaturës së shkrirjes
4.3 Struktura dhe tekstura e grurit
Mirë, kokrrat uniforme i rezistojnë përhapjes së plasaritjes, ndërsa kokrrat e trasha lehtësojnë grisjen:
- Pjekja jo uniforme mund të prodhojë rritje lokale të grurit
- Zonat me kokrriza të zgjatura nën tension janë shumë të ndjeshme ndaj formimit të mikro-gropave
- Kontrolli i rikristalizimit gjatë pjekjes është kritik për të zbutur rrezikun e vrimës së gjirit
5. Shkaqet mekanike të formimit të vrimave
5.1 Parametrat e rrotullimit
Proceset e rrotullimit ndikojnë në uniformitetin e trashësisë së fletës:
- Reduktimi i tepërt në një kalim të vetëm shkakton rrallim të lokalizuar
- Presioni i pabarabartë i rrotullimit çon në zona të përqendrimit të stresit
- Shenjat e dridhjeve dhe të zhurmës mund të krijojnë modele lineare të mikro-shpimit
5.2 Prerje dhe kthim prapa
Grimcat shpesh lindin gjatë trajtimit:
- Tehët e prerë mund të krijojnë gërvishtje ose gërvishtje në skaj
- Tensioni i lartë i kthimit shtrin pikat e holla, shndërrimi i mikrovoideve latente në perforacione
- Ndotësit në rrotullat ose sipërfaqet drejtuese mund të futen në fletë metalike
5.3 Lubrifikimi dhe ndotja e vajit
Vaji i rrotullimit mbron fletën, por gjithashtu mund të transferojë ndotës:
- Patate të skuqura metalike, pluhuri, ose grimcat e vajit të degraduara krijojnë dhëmbëzime
- Filtrimi i pamjaftueshëm ose ndryshimet e shpeshta të vajit rrisin probabilitetin e defektit
6. Faktorët Mjedisor dhe Termik
6.1 Pjekja dhe Stresi termik
- Ngrohja e shpejtë gjatë pjekjes shkakton zgjerimin e gazit brenda fletës
- Shpërndarja e pabarabartë e temperaturës mund të çojë në mikro-çarje
- Oraret e kontrolluara të ngritjes dhe uljes së përparme minimizojnë vrimat e gjilpërave të shkaktuara nga termike
6.2 Efektet e oksidimit dhe lagështisë
- Oksidimi i sipërfaqes krijon zona të brishta
- Hyrja e lagështisë gjatë ruajtjes ose transportit mund të shkaktojë gropa korrozioni
- Këto pika të dobëta janë të prirura për shpim nën stresin mekanik
6.3 Mjedisi i Trajtimit
- Pluhuri, lagështia e lartë, dhe sipërfaqet gërryese në linjat e prodhimit përkeqësojnë formimin e vrimave
- Mjediset e kontrolluara të dhomave të pastra dhe trajtimi antistatik reduktojnë incidencën e defekteve

7. Standardet e Cilësisë Industriale
7.1 Standardet Ndërkombëtare
- ASTM B479: Mbulon trashësinë e fletës dhe inspektimin e vrimave
- NË 546-2: Përcakton metodat për fletët e kontaktit me ushqimin
- Standardet YS/T (Kinë): Përcaktoni densitetin e lejueshëm të vrimës së gjirit dhe teknikat e zbulimit
7.2 Kufijtë e densitetit të vrimave
| Kërkesë | Dendësia maksimale e vrimave | Matës tipik i petë |
|---|---|---|
| Flluskë farmaceutike | ≤1 vrimë/m² | 6– 20 μm |
| Paketimi i ushqimit | ≤5 vrima/m² | 8– 30 μm |
| Laminat kozmetike | ≤2 vrima/m² | 10– 25 μm |
Si një qendër që lidh Evropën, Azia, dhe Afrika, Turqia krenohet me një industri në lulëzim të përpunimit të ushqimit, me rritjen e kërkesës për kontejnerë të përshtatshëm ushqimor me një normë vjetore prej 10%. Ndërmarrjet lokale’ kërkesat thelbësore për 8011 fletë enës ushqimore janë “kosto të ulët dhe siguri të lartë,” që kërkon përputhje me standardet e BE-së LFGB dhe një tolerancë trashësie të kontrolluar në ±0.002 mm. Më parë, tregu turk mbështetej kryesisht në letër alumini ruse, por stabiliteti i zinxhirit të furnizimit ka rënë për shkak të konflikteve gjeopolitike, duke krijuar një dritare mundësie për sipërmarrjet kineze.
Eco Alum Co, LtdStrategjia e Reagimit të Ndërmarrjeve: Jiugang Dongxing Jiayu ndërtoi një avantazh në kosto përmes teknologjisë së procesit të shkurtër: Së pari, ajo miratoi një të integruar “derdhje-petëzimi në petëzimin e ftohtë” linjë prodhimi, eliminimi i procesit tradicional të petëzimit të nxehtë dhe reduktimi i kostove të prodhimit duke 15%; Së dyti, ai shtoi sasi gjurmë të elementeve Cu dhe Mn në 8011 aliazh, e cila jo vetëm përmirësoi rezistencën ndaj korrozionit (duke iu përshtatur nevojave të ruajtjes nën klimën mesdhetare të Turqisë) por kontrollonte edhe përmbajtjen e elementëve të dëmshëm si plumbi dhe kadmiumi më poshtë 0.001%, duke tejkaluar shumë standardet LFGB; Së treti, ai personalizoi specifika të shumta që variojnë nga 0.02 mm në 0.033 mm sipas nevojave të klientit turk, duke mbështetur të dyja format e dorëzimit të mbështjelljes dhe fletës.
Eco Alum Co, LtdRezultatet e eksportit: Në fillim 2025, siguroi me sukses një porosi prej 430 tonësh për 8011 letër alumini nga një prodhues turk i kontejnerëve ushqimorë. Për shkak të 40% shkalla më e ulët e vrimës së të parës 140 ton krahasuar me produktet ruse, klienti konfirmoi paraprakisht porosinë pasuese prej 290 tonësh. Aktualisht, Eksportet e Jiugang të 8011 letër alumini për Turqinë dhe tregjet përreth Evropës Juglindore janë rritur me 90% muaj pas muaji, duke e bërë atë furnizuesin e tretë më të madh të folieve të kontejnerëve ushqimorë në rajon, me porosi të planifikuara deri në fund të 2025.
7.3 Rëndësia e reduktimit të trashësisë
Ndërsa matësit e petë zvogëlohen më poshtë 10 μm:
- Edhe vrimat nën mikron ndikojnë ndjeshëm në vetitë e pengesës
- Ndjeshmëria e zbulimit duhet të rritet proporcionalisht
- Sistemet e inspektimit në linjë janë gjithnjë e më kritike
8. Parimet e zbulimit
8.1 Zbulimi optik
- Drita e transmetuar thekson perforacionet: fotonet kalojnë nëpër vrima në një sensor
- Ndjeshmëria varet nga intensiteti i dritës, gjatësia valore, dhe rezolucionin e sensorit
- Kufizimet: nuk mund të zbulojë çarje nën sipërfaqe ose mikrovoide shumë të vogla
8.2 Zbulimi i përçueshmërisë elektrike
- Një shteg i plotë metalik lejon rrjedhjen e rrymës; vrimat e gjilpërave e ndërpresin këtë rrugë
- Matur nëpërmjet rrymave vorbull ose zbulimit të shkëndijave
- Kufizimet: kërkon kontakt uniform dhe kalibrim të ndjeshëm
8.3 Strategjitë e Kombinuara të Zbulimit
- Sistemet moderne inline integrojnë optike, elektrike, dhe nganjëherë metodat me rreze X
- Algoritmet e asistuara nga AI përmirësojnë diskriminimin midis vrimave reale dhe pozitive false
- Të dhënat regjistrohen për gjurmueshmëri, optimizimi i procesit, dhe sigurimin e cilësisë
9. Sistemet e Inspektimit Optik
9.1 Skanimi i linjës dhe skanimi i zonës
Inspektimi optik është shtylla kurrizore e zbulimit modern të vrimave. Kamera me rezolucion të lartë, zakonisht sensorë CCD ose CMOS, janë rregulluar për të monitoruar fletë metalike ose rresht pas rreshti (linja-skanim) ose nëpër një sipërfaqe 2D (zonë-skanim).
- Sistemet e skanimit të linjës: Ideale për linja rrotullimi me shpejtësi të lartë. Ata kapin imazhe të vazhdueshme ndërsa petë kalon poshtë sensorit.
- Sistemet e skanimit të zonës: Regjistroni fotografi me rezolucion të lartë për inspektim jashtë linje ose linja më të ngadalta.
Përparësitë përfshijnë matje pa kontakt dhe xhiro të lartë. Megjithatë, Sistemet optike kërkojnë kushte të kontrolluara ndriçimi dhe kalibrim të saktë për të shmangur pozitivet e rreme të shkaktuara nga reflektimet e sipërfaqes ose pluhuri.
9.2 Teknikat e ndriçimit
- Ndriçimi i pasmë: Drita e transmetuar përmes fletës nxjerr në pah vrimat. Kjo është metoda më e zakonshme.
- Ndriçimi në fushë të errët: Drita shpërndan defektet e sipërfaqes, duke rritur mikro-çarjet ose zbrazëtirat e vogla.
- Triangulimi me laser: Mat variacionet lokale të trashësisë që mund të tregojnë mikrovoide që formojnë vrima.
9.3 Integrimi i Sistemit Optik
Linjat e nivelit të lartë integrojnë kamerat optike me PLC (Kontrollues logjik i programueshëm) sisteme për zbulimin dhe shënimin e automatizuar të defekteve. Vrimat e zbuluara mund të shkaktojnë alarme, ngadalësoni linjën, ose shënoni vendndodhjen e saktë për shqyrtimin e cilësisë jashtë linje.
10. Teknikat e përçueshmërisë elektrike dhe zbulimit të shkëndijës
Metodat elektrike plotësojnë zbulimin optik:
10.1 Testimi i rrymës vorbull
- Metoda pa kontakt duke përdorur induksion elektromagnetik
- Rrymat e vorbullës ndërpriten në vendet e vrimave për shkak të ndërprerjes në rrugën përcjellëse
- E dobishme për defekte nën mikron që nuk shihen optikisht
10.2 Testimi i Shkëndijave
- Petë vendoset mbi një rul përçues
- Zbatohet tension i lartë; çdo vrimë gjilpëre krijon një shkëndijë
- Shkëndijat zbulohen dhe regjistrohen në kohë reale
- Kufizimet: kërkon kontakt preciz folie me rul dhe masa të larta sigurie
10.3 Avantazhet dhe Sfidat
Zbulimi elektrik lejon zbulimin e vrimave shumë të vogla (<1 μm) dhe jep të dhëna sasiore të defekteve. Sfidat përfshijnë zhurmën nga oksidimi i sipërfaqes, vajra rrotullues, ose përçueshmëri jokonsistente e fletës. shpeshherë, zbulimi elektrik kombinohet me inspektimin optik për saktësi maksimale.
11. Zbulimi me rreze X dhe infra të kuqe
11.1 Zbulimi me rreze X
- Rrezet X depërtuese mund të zbulojnë ndryshimet e densitetit dhe zbrazëtitë në petëzat me fletë me shumë shtresa
- E dobishme në ambalazhet farmaceutike ose ushqimore ku shtresat e folieve janë të laminuara me plastikë
- Ofron jo shkatërrues, imazhe me rezolucion të lartë të vrimave të brendshme
11.2 Termografi me rreze infra të kuqe
- Zbulon diferencat e temperaturës të shkaktuara nga vrimat kur fletë metalike nxehet ose ftohet
- Efektive për foli me shumë shtresa ose të veshura
- Mund të integrohet në linjë për monitorim të vazhdueshëm
12. Njohja e defekteve me ndihmën e AI
12.1 Modelet e mësimit të makinerisë
Modelet e AI analizojnë imazhe me rezolucion të lartë ose të dhëna elektrike për të:
- Dalloni midis vrimave të vërteta dhe pozitive të rreme (pluhuri, gërvishtje, reflektimet)
- Parashikoni rritjen e defektit me kalimin e kohës
- Mësoni nga të dhënat historike të prodhimit për të optimizuar parametrat e rrotullimit
Rrjetet neurale konvolucionale (CNN) përdoren gjerësisht për zbulimin e vrimave me bazë imazhi, ndërsa modelet e përsëritura mund të analizojnë modelet kohore për zbulimin inline.
12.2 Përparësitë e integrimit të AI
- Redukton gabimet e inspektimit njerëzor
- Lejon mirëmbajtjen parashikuese të mullinjve të petëzimit
- Ofron njohuri të zbatueshme për inxhinierët e procesit
- Aktivizon pragjet adaptive të inspektimit bazuar në tendencat e cilësisë në kohë reale
13. Online vs. Sistemet e zbulimit jashtë linje
13.1 Sistemet Online
- Instaluar direkt në linjën e prodhimit
- Siguroni monitorim të vazhdueshëm të çdo metër petë
- Reagimi i menjëhershëm lejon veprime korrigjuese: rregullimi i tensionit të rrotullës, temperatura e pjekjes, ose vajosje
13.2 Sistemet offline
- Kampionet merren dhe analizohen në kushte laboratorike
- Sistemet me rezolucion më të lartë mund të zbulojnë defekte nën mikron
- E dobishme për R&D, optimizimi i procesit, dhe qëllimet e certifikimit
13.3 Qasje e Kombinuar
Shumë prodhues zbatojnë një sistem hibrid:
- Sisteme online për kontrollin e procesit në kohë reale
- Sisteme offline me rezolucion të lartë për dokumentacionin e vërtetimit dhe pajtueshmërisë
14. Integrimi me Kontrollin e Cilësisë dhe Gjurmueshmërinë
14.1 Regjistrimi i të dhënave
Çdo vrimë e zbuluar është regjistruar me:
- Shpejtësia e linjës
- Numri i serisë së rrotullës
- Vendndodhja në rrotull
- Vula kohore dhe metoda e zbulimit
Kjo lejon gjurmueshmëri të plotë për produkte me vlerë të lartë si farmaceutikët ose paketimet premium ushqimore.
14.2 Optimizimi i procesit
Të dhënat nga zbulimi i vrimave janë analizuar në:
- Rregulloni parametrat e rrotullimit në mënyrë dinamike
- Parashikoni zonat e mundshme të defektit në prodhimet e ardhshme
- Identifikoni shkaqet e përsëritura të tilla si kontaminimi i rrotullave ose mospërputhjet e pjekjes
14.3 Kontrolli Statistikor i Cilësisë
- Trendet e densitetit të vrimave monitorohen duke përdorur SPC (Kontrolli i procesit statistikor)
- Alarmet aktivizohen nëse numri i defekteve tejkalon pragjet e përcaktuara
- Ciklet e përmirësimit të vazhdueshëm reduktojnë incidencën e përgjithshme të vrimave
15. Studime të rasteve industriale dhe tendencat e zbatimit
15.1 Prodhimi farmaceutik me fletë metalike me blister
- Inspektimi optik dhe elektrik në linjë siguron ≤1 vrimë/m²
- Algoritmet e AI klasifikojnë defektet sipas madhësisë dhe llojit
- Linjat rrotulluese me shpejtësi të lartë arrijnë 300–400 m/min duke ruajtur integritetin e pengesës
15.2 Fletë e paketimit të ushqimit
- Fletët e laminuara me shumë shtresa inspektohen me rreze X dhe ndriçim
- Tolerancat lejojnë 3–5 vrima/m²
- Refuzimi ose prerja e automatizuar redukton skrapin dhe siguron sigurinë e produktit
15.3 Familja dhe Petë kozmetike
- Tolerancë pak më e lartë për defektet mikro
- Sistemet optike dhe ato infra të kuqe janë të mjaftueshme për sigurimin e cilësisë
- Integrimi me MAS (Sistemet e Ekzekutimit të Prodhimit) lejon gjurmueshmërinë në nivel grupi
15.4 Tendencat e së ardhmes
- Rritja e adoptimit të zbulimit të drejtuar nga AI për mirëmbajtje parashikuese në kohë reale
- Integrimi me Industrinë 4.0 binjake dixhitale për prodhimin e folieve
- Zhvillimi i sensorëve portativ inline për objektet e prodhimit në shkallë të vogël ose të largët
- Metodat e avancuara të testimit jo shkatërrues duke përfshirë imazhin terahertz dhe analizën hiperspektrale