
Udhëzues i plotë për materialet e murit të perdeve prej alumini për ndërtesat e zyrave të larta në Xhakartë: Nga mikrostruktura e aliazhit te performanca e shërbimit të klimës tropikale
Performanca, jetëgjatësi, dhe shprehja estetike e një muri perde alumini përcaktohen rrënjësisht nga përzgjedhja shkencore dhe aplikimi i saktë inxhinierik i materialit bazë të tij - aliazh alumini. Përballë sfidave unike të klimës detare tropikale të Xhakartës, duke zgjedhur shkallën e duhur të aliazhit, baticë, dizajn profili, dhe përfundimi i sipërfaqes është një vendim sistematik që integron shkencën e materialeve, mekanika strukturore, dhe inxhinieri e mbrojtjes nga korrozioni. Ky udhëzues synon të ofrojë një analizë të thellë që shkon përtej specifikimeve standarde në vetë thelbin e materialeve, duke ofruar arsyetimin kryesor teknik për krijimin e fasadave të ndërtesave të qëndrueshme dhe të qëndrueshme.

1. Aliazh alumini në muret e perdes: Nga Kërkesat Makro te Mikroshkenca
1.1 Sfidat e rrepta të një klime detare tropikale
Klima e Xhakartës (mesatare. 28°C, 80% lagështia, 2000mm reshje vjetore, flladet e kripura të detit) paraqet një kombinim unik sfidash për materialet e ndërtimit:
- Lagështia e lartë & Mjegulla e kripës:Përshpejton proceset elektrokimike të korrozionit, veçanërisht në pikat e kontaktit të metalit të ndryshëm dhe në të çara.
- Rrezatimi UV me intensitet të lartë:Përafërsisht 3000 orë me diell vjetor, duke shkaktuar degradim të zinxhirëve polimer në veshjet organike, manifestohet si humbje e shkëlqimit, shkumësues, dhe ndryshimi i ngjyrës.
- Temperaturat e larta:Përshpejton shpejtësinë e të gjitha reaksioneve kimike, duke përfshirë korrozionin dhe plakjen e materialit, duke ndikuar edhe në vetitë mekanike dhe qëndrueshmërinë dimensionale.
- Shi i rrëmbyeshëm ciklik & Çiklizëm lagësht-thatë:Krijon “zhytje-avullim” cikle, duke çuar në përqendrimin e joneve gërryese dhe duke rritur rrezikun e korrozionit të gropave dhe të çarave.
1.2 Përgjigja e aliazhit të aluminit dhe avantazhet shkencore
Lidhja e aluminit është zgjedhja kryesore për kornizën e mureve të perdes për shkak të vetive të tij të materialit të rregullueshme saktësisht:
| Pasuri materiale | Parimi shkencor & Metodat e kontrollit | Kontributi kryesor në performancën e murit të perdes |
|---|---|---|
| Forcë e lartë/peshë e lehtë | Shtimi i elementeve si Mg, Dhe, Cu, Zn formon tretësirë të ngurtë dhe faza reshje-forcim (P.sh., Mg2Si). Kontrolluar nëpërmjet “trajtimi termik i zgjidhjes – shuarje – plakjes” (T5, T6 temperament) për të menaxhuar reshjet fazore. | Aktivizon madhësi dhe hapësira të mëdha të njësive, zvogëlon ngarkesën në strukturën parësore, duke kursyer ndjeshëm kostot e përgjithshme të ndërtimit. |
| Rezistencë e shkëlqyer ndaj korrozionit | Formimi spontan i një trashësie 2-10 nm, të dendura, film amorf oksid Al2O3 në sipërfaqe. Kjo shtresë pasive është vetë-shëruesepas dëmtimit. Mund të trashet artificialisht nëpërmjet anodizimit (deri në 15-25μm). | Ofron linjën e parë të mbrojtjes pasive kundër atmosferës së kripur të Xhakartës, duke formuar gurthemelin e sigurisë së shërbimit afatgjatë. |
| Formueshmëri e shkëlqyer | Struktura kristalore kubike e përqendruar në fytyrë jep duktilitet të shkëlqyeshëm. Nxjerrja e nxehtë në ~400-500°C lejon formimin me një hap të seksioneve tërthore me shumë dhoma shumë komplekse. | Mundëson dizajn të integruar të dhomave komplekse të barazuara me presion, shtigjet e kullimit, dhe brazdat e ndërprerjes termike; baza e prodhimit për sistemet me performancë të lartë (P.sh., të bashkuara). |
| Përputhshmëria e përfundimit të sipërfaqes | Struktura poroze e filmit të oksidit siguron një bazë për ngjyrosjen anodizuese; Sipërfaqet e konvertimit të kromit ose të paratrajtuara formojnë lidhje të forta kimike me veshje organike. | Jo vetëm që ofron shumëllojshmëri ngjyrash dhe teksture, por, përmes veshjeve super të përballueshme si PVDF, ofron aktive, mbrojtje afatgjatë për nënshtresën e aluminit. |
| 100% Riciklabëri | Vetitë atomike të aluminit lejojnë shkrirjen dhe ripërdorimin pothuajse pa humbje të performancës. Energjia për aluminin e ricikluar është vetëm 5% e asaj për prodhimin primar. | Plotëson kërkesat për përmbajtjen e ricikluar (P.sh., MRc4) në certifikatat e ndërtesave të gjelbra si GREENSHIP dhe LEED, duke rritur vlerën ESG të aktivit. |
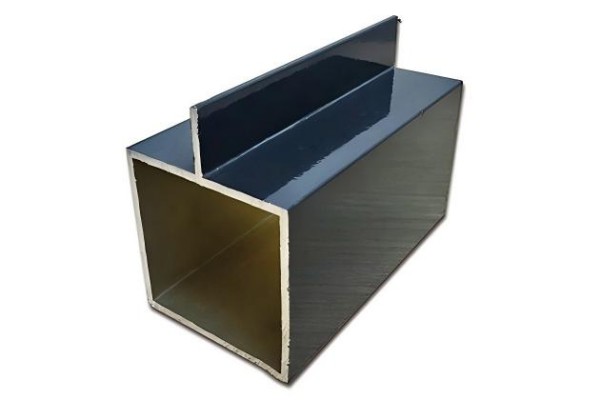
2. Notat e aliazhit bazë: Lidhja e thellë ndërmjet përbërjes, Mikrostruktura, dhe Performanca
Mbi 90% e profileve të murit të perdes përdorin 6seri xxx (Al-Mg-Si)lidhjeve, duke ofruar ekuilibrin më të mirë të forcës, rezistenca ndaj korrozionit, formueshmëria, saldueshmëria, dhe kosto.
2.1 Analizë e thelluar e notave fillore
| notë & Temperatura | Elementet primare aliazhuese (wt.%) & Roli | Mikrostruktura & Mekanizmi Forcues | Vetitë kryesore mekanike (Tipik) | Aplikim i saktë në muret e perdes |
|---|---|---|---|---|
| AA6063-T5 | Mg (0.45-0.9%), Dhe (0.2-0.6%): Formoni fazën primare të forcimit Mg2Si. Mn/Kr (<0.1%): Përsosni grurin, rritja e temperaturës së rikristalizimit. | Ftohur me ajër (i shuar) pas daljes nga dieta e nxjerrjes, duke krijuar një zgjidhje të ngurtë të mbingopur brenda profilit, e ndjekur nga plakja artificiale në ~200°C, precipituese β fine” faza (pararendës Mg2Si) për forcimin. | Rezistenca në tërheqje: ≥185 MPa Forca e rendimentit: ≥110 MPa Zgjatimi: ≥8% |
Zgjedhje standarde për anëtarët e përgjithshëm strukturorë. Përdoret për shumicën e mullions, transoms, dhe zbukurime. Performanca e saj e ekuilibruar, ekstrudueshmëri e shkëlqyer, dhe cilësia e përfundimit të sipërfaqes e bëjnë atë pikë referimi për efektivitetin e kostos. T5 temperamenti (ajri-shuarje) është i përshtatshëm për profile komplekse me mure të hollë me shtrembërim minimal. |
| AA6063-T6 | Njësoj si më sipër, por me kontroll më të fortë mbi Mg, Gama e përmbajtjes Si. | Trajtimi termik i tretësirës në ~520°C i ndjekur nga shuarja me ujë krijon një mbingopje më të lartë, pastaj plakja artificiale. Rezulton në një numër më të madh dhe shpërndarje më uniforme të β’ faza (Mg2Si) precipiton. | Rezistenca në tërheqje: ≥240 MPa Forca e rendimentit: ≥160 MPa Zgjatimi: ≥8% |
Preferohet për komponentët me stres të lartë. Përdoret për pjesët kryesore mbajtëse në mure perde super të larta ose me njësi të mëdha që i nënshtrohen presionit më të lartë të erës. Ofron ~45% forcë rendimenti më të lartë se T5, i favorshëm për optimizimin e seksioneve dhe uljen e peshës. |
| AA6061-T6 | Mg (0.8-1.2%), Dhe (0.4-0.8%), Cu (0.15-0.4%): Përmbajtje më e lartë e Mg2Si; Shtimi i Cu formon faza shtesë të forcimit (P.sh., Al₂Cu). | Pas trajtimit me zgjidhje, reshjet e β” faza, β në formë gjilpëre’ faza, dhe precipitatet që përmbajnë Cu sigurojnë forcim më të fortë të reshjeve. | Rezistenca në tërheqje: ≥310 MPa Forca e rendimentit: ≥240 MPa Zgjatimi: ≥8-10% |
Lidhës/përbërës strukturorë kryesorë të rëndë. Përdoret për të mëdha përshtatës të derdhur prej alumini, mbështetëse konsolore, lidhjet kritike që lidhen drejtpërdrejt me strukturat e çelikut. Shënim: Rezistencë pak më e ulët ndaj korrozionit se 6063; ngjyra anodizuese mund të jetë e pabarabartë. Zakonisht nuk përdoret për profile të dukshme me sipërfaqe të madhe. |
| AA6463/AA6463A | Mg, Përmbajtja Si e optimizuar; kufizime strikte për papastërtitë si Fe, Cu. | Kontrolli i përbërjes minimizon fazat e trashë të papastërtisë β-AlFeSi, duke çuar në një më uniforme, shpërndarja e imët e precipitateve Mg2Si dhe një matricë më e pastër. | Vetitë mekanike të ngjashme me AA6063-T5/T6. | Klasa speciale për anodizimin e nivelit të lartë. I tij “aksion i ndritshëm” Karakteristika jep reflektim jashtëzakonisht të lartë spekular ose jashtëzakonisht të njëtrajtshëm, ngjyrosje e qartë pas anodizimit. Përdoret për elemente dekorative të nivelit të lartëduke ndjekur estetikën përfundimtare metalike. |
Dallimi kritik: T5 kundrejt T6
- Natyra e procesit: T5 është “shuarja nga nxehtësia e procesit të nxjerrjes + plakje artificiale,” me ftohje më të ngadaltë (ajri). T6 është “trajtim termik i ri-zgjidhës + shuarje me ujë + plakje artificiale,” me ftohje shume te shpejte (ujë).
- Diferenca e Performancës: T6 arrin forcë më të lartë dhe performancë më të mirë të përgjithshme (veçanërisht forca e rendimentit) për shkak të mbingopjes më të madhe dhe reshjeve më të plota.
- Shtrembërim i profilit: Procesi T5 shkakton më pak shtrembërim, më mirë për seksione komplekse. Procesi T6 mund të shkaktojë strese më të larta të brendshme dhe shtrembërim nga shuarja e ujit, që kërkon drejtimin e mëvonshëm.
- Rekomandim për Xhakartën: Për pjesët kryesore mbajtëse, specifikoni AA6063-T6 si prioritetpër marzhe më të larta sigurie. Kjo duhet të shprehet qartë në vizatime dhe në specifikimet teknike.
2.2 Linjat e kuqe të kontrollit të cilësisë për notat e aliazhit
- Certifikatat e mullirit: Kërkoni që furnizuesit të ofrojnë Certifikatat e Mullirit të testimit të palëve të tretapër çdo grup profilesh, verifikimi i rezistencës në tërheqje, forca e rendimentit, zgjatje, dhe përbërjen kimike kundrejt standardeve AA.
- Rreziku i përzierjes së materialeve: Ndalohet rreptësisht përzierja 6061 dhe 6063 profilet, veçanërisht për Anodizues, pasi shfaqin dallime të dukshme ngjyrash. Vendosja e procedurave strikte të identifikimit të materialit për prodhim, magazinimin, dhe instalimi.
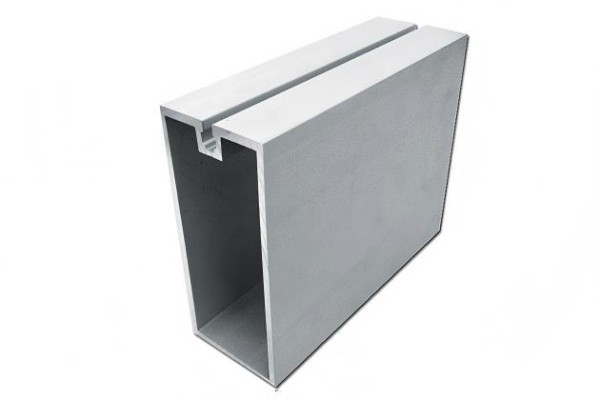
3. Inxhinieri e Profilit: Shkenca e Gjeometrisë, Trashësia e murit, dhe Ndërprerjet termike
3.1 Parimet e projektimit të seksionit tërthor të profilit
Dizajni i shkëlqyer i seksionit është çelësi i a “frymëmarrje” mur perde.
- Projektimi i dhomës së barazimit të presionit: Kanalet e zgjuara të ajrit dhe portat e barazimit të presionit lejojnë balancimin dinamik të presionit midis zgavrave të brendshme dhe të jashtme, vendimtare për ngushtësi ekstreme ndaj ujit, veçanërisht kundër shiut të rrëmbyeshëm të Xhakartës.
- Kullimi sistematik: Duhet të përfshijë të organizuar, shtigje kullimi të papenguara për të kanalizuar dhe larguar shpejt çdo hyrje të rastësishme të ujit, parandalimi i akumulimit të brendshëm.
- Brazdat e integruara të ndërprerjes termike: Siguroni saktë, lojëra elektronike të sigurta për najloni poliamid 66 me 25% fibër qelqi (PA66 GF25)shufrat e ndërprerjes termike, sigurimi i besueshmërisë në procesin e përbërë të formimit të rrotullave.
3.2 Standardet Kritike të Trashësisë së Murit
Trashësia e murit është ndryshorja e drejtpërdrejtë që i reziston deformimit të ngarkesës së erës (devijimi). Sipas standardeve si JGJ 102, trashësia minimale e matur e murit në pikat kritike të pjesëve kryesore mbajtëse (P.sh., mullions) nuk duhet të jetë më pak se 3.0 mm. Dizajni duhet të bazohet në kontrollet e devijimit duke përdorur raportet e provës së tunelit të erësose presionet e erës të llogaritura me kodin lokal, jo vetëm vlera empirike.
3.3 Sistemet e ndërprerjes termike: Futur vs. Hedhur në vend
| Lloji | Procesi | Parimi & Avantazhi | Performancë & Zbatueshmëria |
|---|---|---|---|
| E futur (Barriera termike) | Shufrat termike PA66 GF25 futen në brazda të dedikuara në profile alumini dhe mbyllen mekanikisht nëpërmjet formësimit në rrotull. | Teknologji e pjekur, forca e lartë e lidhjes, prodhim linear. Shufra termike dhe alumini formojnë një ndërthurje mekanike. | Rezistencë e lartë në prerje (në mënyrë tipike >60 N/mm), performancë e qëndrueshme termike (U-vlera e arritshme 1.8-2.5 W/m² K). Të rrymë absolute në tregun aktual, i përshtatshëm për projekte të të gjitha lartësive. |
| Hedhur në vend | Poliuretani (PU) izolimi derdhet në hendekun midis profileve të aluminit, të përforcuar me fibra xhami. | Mund të krijojë forma më komplekse izolimi; teorikisht lejon seksione më të vogla të profilit. | Forca e prerjes është përgjithësisht më e ulët se llojet e futura; rezistencë afatgjatë ndaj plakjes (sidomos në vapë të lagësht) dhe forca e lidhjes me aluminin janë kritike. Nuk rekomandohet për strukturat kryesore që mbajnë ngarkesënë mjedise me lagështi të lartë si Xhakarta; i përshtatshëm për zona jo strukturore si ndarjet e brendshme. |
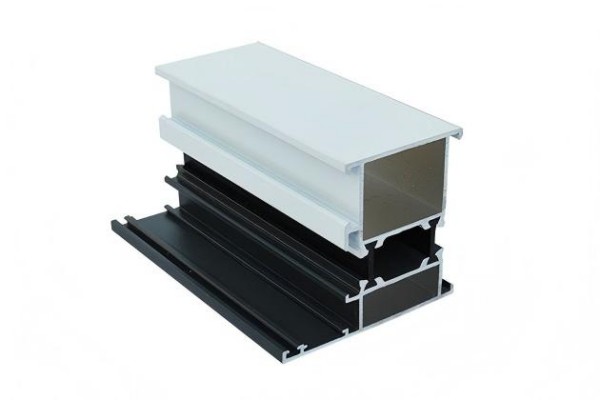
4. Mbarimi i Siperfaqes: Armatura e fundit – Procesi, Standardet, dhe Matrica e Përzgjedhjes
Mbarimi i sipërfaqes është “forca të blinduara përfundimtare” për lidhjet e aluminit kundër mjedisit të Xhakartës.
| Lloji i përfundimit | Procesi Bërthamë & Mekanizmi i Formimit të Filmit | Standardet Ndërkombëtare/Industrisë & Metrikat kryesore | Shkenca e motit & Performanca e Xhakartës | Analiza e kostos së ciklit të jetës |
|---|---|---|---|---|
| Anodizimi | Procesi elektrokimik i rritjes a poroze, Shtresa Al2O3 në formë huall mjaltinë nënshtresën e aluminit, vulosur më pas (të hidratuar ose të mbyllur në të ftohtë). | Trashësia e filmit: AA-M10C22A31 / Klasa AA20 (≥20µm) për të rënda në natyrë. Dendësia e filmit: ≥20 mg/dm² (ISO 2931). Cilësia e vulës: Humbje peshe me zhytje të acidit fosforik ≤30 mg/dm². |
Filmi oksid është brenda lidhje metalurgjikeme nënshtresën, nuk zhvishet kurrë. Fortësi e lartë (HV 300-500), rezistente ndaj gërryerjes. UV nuk mund të degradojë filmin e oksidit inorganik, por mund të zbehet ngjyrat e brendshme. Në zona industriale/urbane, shiu acid mund të gërryejë filmin. | Investimi fillestar mesatar. Mirëmbajtje e ulët (vetëm pastrim i rregullt). 20-30 vit jetëgjatësi. Estetike ndryshon gradualisht, fiton a “patina” e plakjes natyrale. |
| Veshje me pluhur | Aplikimi elektrostatik i pluhurit epoksi/poliester, shërohet në ~200°C për të formuar një shtresë termoset. | Trashësia e filmit: Zakonisht 60-80µm (ISO 2366). Ngjitja: Klasa 0 (prerje tërthore). Rezistenca ndaj ndikimit: ≥50 kg·cm. Moti i përshpejtuar QUV: >1000 orë ruajtja e shkëlqimit >50%. |
Veshja organike e polimerit mbron nëpërmjet pengesës fizike dhe inertitetit kimik. Rrëshira poliestër i nënshtrohet fotooksidim nën rrezet ultraviolet të forta afatgjatë, duke çuar në prerje të zinxhirit polimer (shkumësues) dhe degradimi i pigmentit (venitje). | Investim fillestar më i ulët. Pas 10-15 vjet, mund të ndodhë shkumësimi i dukshëm dhe humbja e shkëlqimit, potencialisht që kërkon rinovim/rivendosje të plotë, duke shkaktuar kosto dytësore dhe skela të shtrenjta. |
| Veshje me fluorokarbon (Pvdf) | Aplikimi i PVDF (fluorid poliviniliden) bojë me bazë rrëshirë, zakonisht në një pallto me ngjyrë abetare pallto e qartë (3-pallto) system, i pjekur. | Trashësia e filmit: ≥30µm (3-pallto, AMAMA 2605). Standardi kyç: AMAMA 2605 (Performanca e Lartë). Testet kryesore: – Spray me kripë: >4000 orë pa flluska. – QUV-B: >4000 orë ΔE<5. – Lagështia: >3000 orë. |
Lidhja jashtëzakonisht e fortë F-C në rrëshirën PVDF (486 kJ/mol) tejkalon shumë energjinë e fotonit UV (~ 400 kJ/mol), duke e bërë atë imun ndaj degradimit UV, prandaj shkëlqimi/ruajtje e jashtëzakonshme e ngjyrës. Kristaliniteti i lartë siguron rezistencë të shkëlqyer kimike dhe vetëpastrim. | Investimi fillestar më i lartë. Shpesh kostoja më e ulët e ciklit jetësor. Garancitë deri në 20-30 vjet. Ka shumë pak gjasa që të kërkojë rinovim të madh brenda ciklit jetësor të projektit, shmangia e ndërprerjeve operacionale dhe investimeve masive dytësore. |
Rekomandimi përfundimtar për Xhakartën:
Për projekte zyrash të nivelit të lartë, specifikoni një shtresë fluorokarbonike PVDF me 3 shtresa në përputhje me AAMA 2605 standardet. Rezistenca e tij e jashtëzakonshme UV dhe korrozioni përputhet në mënyrë të përkryer me sfidat klimatike të Xhakartës, duke e bërë atë zgjedhjen më ekonomike për ruajtjen afatgjatë të aseteve dhe reduktimin e rrezikut të mirëmbajtjes.
5. Lista kontrolluese e auditimit profesional për zinxhirin e furnizimit me materiale
Kur angazhoheni me një furnizues (P.sh., Eco Alum Co., Ltd.), përdorni temat e mëposhtme të lidhura me materialin si thelbin e vlerësimit teknik:
- Përbërje & Gjurmueshmëria e performancës: “Jepni Certifikata Mulliri të palëve të treta (duke përfshirë përbërjen kimike, vetitë mekanike) për profilet AA6063-T6 të përdorura në këtë projekt, së bashku me të dhënat e inspektimit të lëndës së parë të fabrikës.”
- Verifikimi i dizajnit të profilit: “Jepni momentin e inercisë (IX, Iy) llogaritjet për profilet kritike të ngarkesës dhe kontrolli i devijimit që rezulton nën presionin e projektuar të erës së Xhakartës (XXX Pa). Si garantohet trashësia minimale e matur e murit?”
- Certifikimi i Sistemit të Ndërprerjes Termike: “Siguroni raporte të performancës fizike (elastik, forca në prerje, përçueshmëri termike) për shiritin e propozuar të ndërprerjes termike (markë, lloji) dhe raportet e provës për rezistencën në tërheqje tërthore të profilit të përbërë (në përputhje me GB/T 28289 ose ekuivalente).”
- Validimi i Sistemit të Veshjes: “Jepni certifikatën origjinale të cilësisë së prodhuesit të bojës PVDF (markë, lloji, grumbull) dhe raporte të plota testimi të palëve të treta për AAMA 2605 standardet e kryera në mostrat nga kjo grumbull, veçanërisht raportet e QUV dhe spërkatjes së kripës.”
- Detaje të ndryshme të lidhjes metalike: “Siguroni vizatime standarde të detajeve për të gjitha nyjet e lidhjes midis aluminit dhe çelikut inox (ngulitje, bulonave) ose çeliku strukturor, duke specifikuar qartë copëzën/materialin izolues (P.sh., neopreni, najloni) dhe specifikat e tij.”
konkluzioni
Ndërtimi i një pikë referimi të qëndrueshëm në Xhakartë kërkon që përzgjedhja e materialit të murit të perdes të jetë një simfoni e saktë e shkencës dhe inxhinierisë. Nga reshjet e kontrolluara të fazave të forcimit të Mg2Si në AA6063-T6aliazh për mbrojtjen në nivel molekular të lidhjeve fluor-karbon në a 3-pallto PVDFpërfundimi kundër rrezeve UV, çdo detaj mishëron një kuptim të thellë të shkencës së materialeve. Kjo nuk është thjesht zgjedhja e një malli; është zgjedhja e “kodi gjenetik” dhe “sistemi imunitar” që do t'i lejojë ndërtesës t'i rezistojë kohës, klima, dhe mjedisit. Vetëm duke bashkëpunuar me ekspertë si Eco Alum Co., Ltd., që zotërojnë njohuri të thella materiale, dhe angazhimi nga burimi - përbërja e aliazhit - a mundet një projekt të sigurojë që ajo që ngrihet në horizontin e Xhakartës është një monument i përsosmërisë teknike dhe shprehjes artistike, duke performuar në mënyrë të përsosur për brezat që do të vijnë.