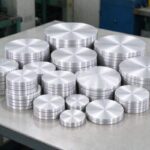
Алуминиев диск за LED радиатори
| Спецификация | Стойност |
| Темперамент | О (мека, предене) / H14-H24 (щамповане, твърди плочи) |
| Дебелина | 0.5–6 мм |
| Диаметър | 50–500 мм (изрежете на празен размер) |
| Топлопроводимост | ~220–230 W/mK (1xxx) |
| Толерантност | диаметър ±0,2–0,5 mm, дебелина по спец |
| Приложения | въртящи се LED чаши, основни плочи, крушки/улични/високи радиатори |
Алуминиев диск за LED радиатори
Въведение
Алуминиев диск за LED радиатори е кръгла заготовка от алуминий с висока чистота (най-често 1050, 1060 или 1100) че производителите на осветление въртят, печат, дълбоко изтегляне или машина в топлоразпределящото тяло на LED осветително тяло.
Светодиодите са чувствителни устройства: ако не могат да отделят топлина, тяхната температура на свързване се повишава, светлинен поток пада, промени в цвета и животът се скъсява.
Алуминиевият диск е суровината, която се превръща в радиатор, обвивката на светлинната чаша и основната плоча, която отвежда топлината от LED платката към околния въздух.
За LED управление на топлината, алуминият побеждава повечето алтернативи.
Тя е лека, ниска цена, лесен за въртене и щамповане, устойчиви на корозия, и — в чистата си форма 1xxx — добър топлопроводник.
Това ръководство обяснява кои алуминиеви дискове се използват за LED радиатори, защо чистите сплави превъзхождат по-здравите за топлина, наличните нрави и размери, как се правят и оформят заготовки, основните приложения на осветителните тела, анодиране и повърхностни покрития, термичен дизайн, контрол на качеството, ценообразуване и поръчка, и таблица със спецификация на ядрото.

Какво е алуминиев диск за LED радиатори?
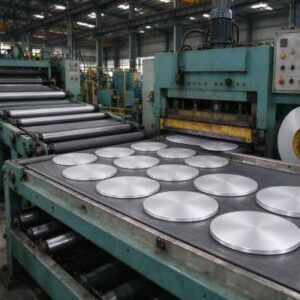
Алуминиев диск (наричан още алуминиев кръг или заготовка) е кръгъл лист, изрязан от алуминиева рулона. За LED радиатори обикновено е с дебелина 0,5–6 mm и приблизително 50 mm до няколкостотин милиметра в диаметър, в зависимост от осветителното тяло.
След това дискът се преобразува надолу - завърта се в чаша, щамповани в плитка тава, или обработен – за да се превърне в топлоразпределяща обвивка на прожектор, надолу светлина, крушка или улично тяло.
Дискът е избран за два свойства наведнъж: топлопроводимост и формоспособност.
А 1050/1060/1100 дискът провежда топлината добре (чистият алуминий е около 220–230 W/mK) и е достатъчно мек в O темперамент, за да се върти или дълбоко изтегля без напукване.
По-здрави сплави като напр 3003 или 5052 са по-твърди и по-устойчиви на корозия, но провеждат топлина по-зле; те са запазени за части с механични изисквания, а не за чисто разпространение на топлина.
Най-често срещаната заготовка е 1050 алуминиев кръг; понякога се използват по-твърди оформени части 3003 алуминиев кръг.
Терминът обхваща както малки тънки дискове, извъртяни в леки чаши, така и по-големи дебели дискове, които се обработват в основни плочи.
Обединява ги това, че дискът е стартовата заготовка, не завършената част: осветителят го формира, анодизира го, монтира LED платката и драйвера, и изпраща осветителното тяло.
Ето защо прецизността на спецификациите има значение - твърде тънък диск се напуква на въртящата се линия, този, който не е плосък, работи ексцентрично, и един от грешната сплав не може да отдели топлината, която произвежда светодиод с висока мощност.
Защо алуминий за LED топлинно управление?
Добра топлопроводимост: чистият алуминий 1xxx провежда топлина далеч по-добре от пластмасите или лятия под налягане цинк.
Леко тегло: около една трета от плътността на медта, важно за вградени и модернизирани тела.
Лесен за въртене и щамповане на тънки, тънкостенни леки чаши и тигани.
Ниска цена и широко достъпни в сравнение с медните радиатори.
Естествено устойчив на корозия и приема анодиране за разсейване на топлината и изолация.
Рециклируеми и съвместими с целите за разходи и обем на осветителната индустрия.
Медта провежда по-добре от алуминия, но е по-тежка и по-скъпа; пластмасата е евтина, но е изолатор. Алуминият седи на сладкото място: достатъчно проводим, за да охлади светодиод с висока мощност, достатъчно лек за монтаж на таван, и достатъчно евтина за потребителска крушка. Ето защо почти всяка LED радиаторна обвивка на пазара - особено центрофугираните или щампованите кръгли - започва като алуминиев диск.
В сравнение с пластмаса, алуминият провежда топлина с порядък по-добре, така че пластмасовото тяло на крушката улавя топлината и съкращава живота на светодиода.
В сравнение с лят под налягане алуминий, завъртя се 1050 чашата е по-тънка, по-гладка и по-евтина за инструмент, и провежда по-добре от порестото лято под налягане.
В сравнение с медта, алуминият е около една трета от теглото и е много по-евтин, и при температурите малка LED мивка вижда, разликата в проводимостта е повече от компенсирана от по-голямата повърхност, която позволява леката алуминиева обвивка.
Коя сплав? Топлопроводимост срещу якост
| Сплав | Прибл. топлопроводимост (W/mk) | Характер | Използвайте за LED радиатори |
| 1050 / 1060 | ~225–230 | чист, много мека, най-висока проводимост | въртени чаши, основни плочи, термични разпределители |
| 1100 | ~ 218 | чист с малко Cu, мека, добра формоспособност | щамповани тигани, леки чаши |
| 3003 | ~160–190 | Mn сплав, по -силен, по-твърда | механично взискателни формовани части |
| 5052 | ~130 | Mg сплав, силен, устойчиви на корозия | структурни корпуси, не основен радиатор |
Правилото е просто: за частта, която разпространява LED топлина, изберете най-чистата мека сплав, която все още се образува.
Като легиращи елементи се добавят (Мн в 3003, Mg в 5052), силата и устойчивостта на корозия се повишават, но топлопроводимостта пада.
А 5052 радиаторът изглежда силен, но пренася топлината лошо; a 1050 дискът провежда добре, но може да е твърде мек за структурна стена. Повечето въртящи се LED чаши са 1050/1060 О, което балансира и двете.
Отразителните вътрешни повърхности за някои осветителни тела използват a 5052 огледален лист с висока отразяваща способност; общ структурен лист може да дойде от 5000 серия алуминиев лист диапазон.
Практически съвети: не прекалявайте със спецификите. Купувачът на осветление, помолен за „най-здравия алуминий“, може да получи 5052, което се чувства първокласно, но разнася топлина 40% по-малко добре от 1050 и загрява светодиода по-горещо.
резерва 3003/5052 за малкото части, които наистина се нуждаят от механична твърдост или външна корозия, и използвайте 1050/1060 за топлоразпределящата чаша и основа.
Ако се съмнявате, проба във всяка сплав с прост температурен тест под същия светодиод и ток решава въпроса по-бързо от листовете с данни.
Темперамент: O за предене, H за твърдост
O Темпер (закален, мека) е стандартът за LED дискове, които ще се въртят или дълбоко изтеглят.
Под въртящата се ролка протича мек диск без напукване, което е от съществено значение за тънки леки чаши и заострени черупки.
H14/H24 или полутвърда температура се използват, когато дискът е щампован в плитка тава, която трябва да запази формата си, или когато завършената част се нуждае от твърдост, а не от дълбоко формоване.
Грешният нрав е класически дефект: полутвърд диск, завъртян в дълбока чаша, пукнатини в основата, докато O диск, използван като твърда основна плоча, е твърде мек и има вдлъбнатини.
Следователно доставчикът на заготовки съгласува температурата с процеса на формоване — O за предене и дълбоко изтегляне, H за плитко щамповане и твърди плочи—и преобразувателят изпробва проба преди обем.
Преденето по-специално е чувствително към темперамента. O дискът се нуждае от достатъчно загрята мекота, за да тече под ролката без пружиниране, но напълно закаленият материал, който е твърде мек, може да се набръчка или разкъса при дълбоко изтегляне.
Мелницата контролира отгряването до постоянна температура, и въртящата се линия настройва налягането на ролката и скоростта на подаване да съответстват.
Промяната в темперамента между партидите е често срещана причина за напукани чаши, поради което мелничният сертификат за температура - не само сплав - е част от спецификацията.
Типични спецификации
| Параметър | Типичен диапазон |
| Сплав / темперамент | 1050 / 1060 / 1100, О (мека) или H14/H24 |
| Дебелина | 0.5–6 мм; въртящи се чашки ~0,6–2 mm, основни плочи 2–6 мм |
| Диаметър | 50–500 мм, изрежете до размера на празната чаша/основа |
| Плоскост | плосък, ръб без грапавини, постоянен диаметър |
| Повърхност | покритие на мелницата; могат да бъдат анодизирани, бластирана или изчеткана надолу по течението |
| Рязане | изрязан или празен кръг, контролирани грапавини и ръбове |
| Толерантност | диаметър ±0,2–0,5 mm, дебелина по спец |
Диаметърът на заготовката се изчислява от размерите на готовата чаша, като се използва повърхността на изтеглената част - a deep, тънката чаша се нуждае от по-голяма заготовка, отколкото плитка тава.
Дебелината зависи от топлинната маса и изтъняването на стените по време на предене: тънка чаша използва 0,6–1,5 мм, докато солидна основна плоча под мощен COB LED използва 3–6 mm за разпространение на топлина.
Оразмеряването на заготовката е първата инженерна стъпка. Завъртената чаша изтънява, докато се оформя, така че дискът трябва да е достатъчно дебел, за да остави минимална стена след рисуване.
Купувачите често работят в обратна посока от чертежа на чашата: необходимата дебелина на стената, диаметър и дълбочина на чашата задайте диаметъра на заготовката и началния габарит.
Оставянето на твърде голямо празно място създава отпадъци от изрязване; твърде малка заготовка се разцепва по ръба. Тъй като кръговото рязане е евтино, нормално е да изрежете няколко празни размера, спин проби, и заключете диаметъра, който дава чиста чаша с най-малко скрап.
От намотка до диск: Как се правят заготовки
LED радиаторните дискове започват от студено валцована алуминиева намотка в избраната сплав и температура.
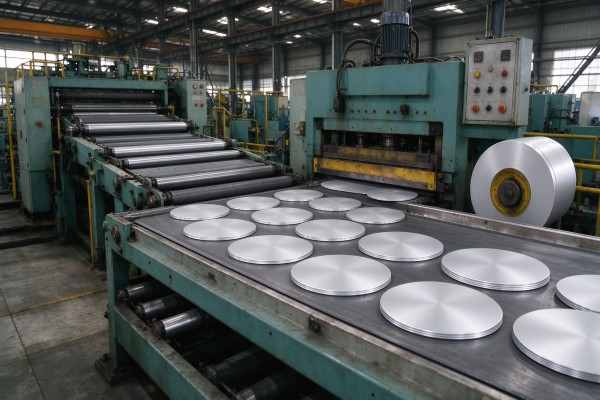
Намотката е развита, изравнени, и изрязани на линия за кръгово рязане - или срязани с кръгли матрици, или щанцовани в изготовителна преса - на кръгли дискове с целевия диаметър.
Ръбът се контролира за неравности и дискът се подрежда, преплетени, ако е необходимо, и се проверява за плоскост и габарит.
Основните точки за качество са плоскостта (изкривен диск се върти ексцентрично), ръбове (което причинява напукване при формоване), консистенция на габарита, и чистота на повърхността.
Защото заготовката е изпредена в тънка черупка, дори малка вариация на габарита се показва като неравномерна дебелина на стената или разцепване.
Добрата кръгла линия е чиста, плосък, дискове без грапавини, които преобразувателят може да работи директно върху машината за предене или щамповане.
Добивът на кръгова линия зависи от гнезденето: рязане на максимален брой дискове от ширина на рулона, за да се сведе до минимум бракът.
За големи диаметри подстригването между кръговете е основният разход, така че определянето на диаметър, който се вписва добре в стандартна ширина на рулона, намалява цената.
Толерансът и състоянието на ръба се определят за всяко приложение - дисковете с клас анодиране се нуждаят от почистване, повърхност без драскотини, защото анодирането разкрива всяка следа от търкаляне, докато центрофугираните чаши се нуждаят главно от гладкост и контрол на неравностите.

Формиране: Предене срещу щамповане срещу CNC
Три процеса превръщат диска в радиатор. Завъртането затяга диска върху дорник на струг и ролките го притискат в заострена чаша - идеална за тънки, кръгли LED чаши и прожектори, и евтини за средни и големи тиражи.
Щамповането и дълбокото изтегляне пресоват диска в матрица в плитки тигани и по-плоски основни плочи.
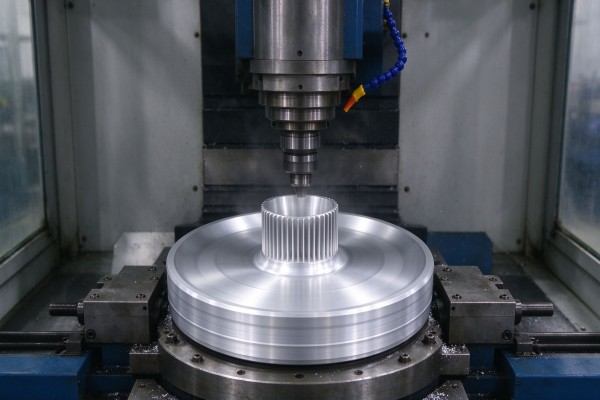
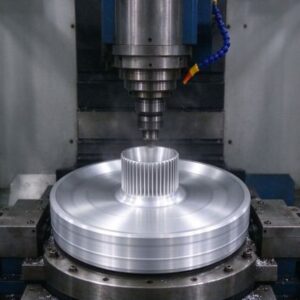
CNC обработката се използва за високомощни радиатори с ребра, изрязани от твърд диск или плоча, където прецизната геометрия на перката има значение.
Центрофугирането е доминиращият процес за кръгли LED топлинни чаши, защото е бърз, инструментите са евтини, и произвежда заострени, тънкостенна обвивка, от която се нуждаят светлините.
О-нравът 1050/1060 дискът тече гладко под ролката. Щамповането подхожда на плоски плочи и по-плитки части; CNC костюми с висока мощност, оребрени промишлени и улични радиатори, където топлинните характеристики са проектирани, а не оформени.
Изборът на процес определя спецификацията на диска. Спинингът иска мек O диск с чист, ръб без грапавини и добра плоскост; щамповането иска постоянен габарит, така че матрицата да не се претоварва;
CNC иска по-дебела плоча или диск със стабилна дебелина и чистота, обработваема повърхност.
Указването на доставчика на празни заготовки в кой процес ще влезе дискът предотвратява най-често срещаното несъответствие - диск с щамповане, който е твърде мек, или въртящ се диск с ръбове, които се напукват под ролката.

Приложение: LED прожектори и луни
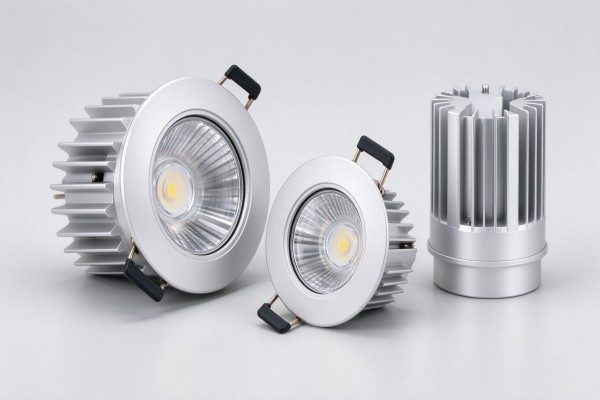
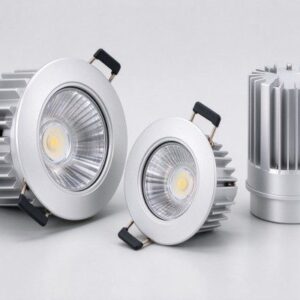
Класическата алуминиева термо чаша е тялото на LED прожектор, PAR лампа или надолу.
Дискът се завърта в заострена обвивка, която служи като радиатор и тяло на лампата: LED платката се монтира на плоския гръб или основа, топлината преминава през алуминиевата стена, и външната повърхност (често с перки или набраздени) излъчва във въздуха.
Ето защо чашата трябва да бъде топлопроводима и кръгла.
За вградени луни и прожектори, теглото и топлинните характеристики са от значение - устройството виси на тавана и трябва да охлажда светодиода без вентилатор.
А 1050/1060 Тънкият диск O дава ниска маса и добра проводимост; външната страна често е анодизирана в черно или бяло, за да съответства на интериора.
Постоянният диаметър на заготовката и плоскостта поддържат центрофугираните чаши концентрични и приспособлението козметично.
Вградените осветителни тела са термично плътно място: приспособлението се намира в таванна празнина с малък въздушен поток, така че центрофугираната чаша трябва да излъчва топлина проводимо към външната си повърхност и през облицовката.
Тънък, чашата с малка маса изглежда елегантна, но може да се нагрее; създателите балансират дебелината на стената, набраздяване и анодиране, за да се поддържа температурата на свързване в рамките на рейтинга на светодиода.
Тъй като тези чаши се виждат след инсталиране, покритието на повърхността и заоблеността са толкова ценни, колкото и охлаждането.

Приложение: LED крушки и модернизирани лампи
LED крушки (А-образна форма, свещ, рефлектор) и модернизираните лампи използват малки алуминиеви дискове, извъртяни или щамповани в основата на радиатора под пластмасовата или стъклена крушка.
Драйверът на крушката и LED платката са поставени върху това алуминиево тяло, които трябва да отделят топлина в околния въздух. Тъй като радиаторите на крушките са малки и тънки, висока проводимост 1050/1060 диск и добра повърхност (перки или набраздени) са това, което поддържа 5–15 W крушка да работи хладно.
Съвместимостта с модернизация добавя ограничения: радиаторът трябва да пасва на съществуващата обвивка на лампата, бъдете леки, и да не изглежда като метален блок. На това отговарят алуминиевите дискове с ребра и ребра, often with a glossy or anodized finish and a plastic skirt over part of the body.
The blank is small (50–120 mm) and thin, so consistency and burr control are critical for high-volume bulb lines.
Bulb heat sinks face a cost and size squeeze: the body must look like a classic bulb, keep the driver cool, and be cheap enough for a consumer lamp.
Spun and finned 1050/1060 aluminum does this, often with a plastic skirt over the middle and the aluminum fins exposed at the base.
Because these are made in the millions, disc diameter, gauge and edge must be rock-consistent so the spinning press does not jam or scrap.
Color and surface (сребро, anodized black or painted) are cosmetic, but the underlying conductivity is what sets bulb life.

Приложение: Street, Високи и индустриални осветителни тела
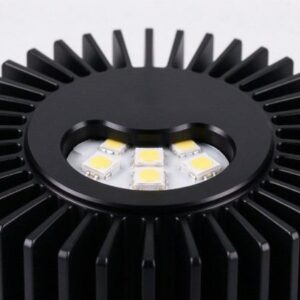
LED улично осветление с по-висока мощност, осветителните тела и прожекторите с високи заливи пренасят повече топлина и често използват перки, машинно обработен или екструдиран алуминий, а не обикновена чаша.
Основната плоча започва като по-дебел алуминиев диск или плоча - 2–6 mm 1050/1060, или по-твърда 5052 за структурни корпуси - и ребрата се обработват или залепват, за да се увеличи повърхността.
Дискът разпространява топлина от LED матрицата към перките.
За тези тела, топлинният дизайн се ръководи от инженерство: основната плоча трябва да е плоска и достатъчно дебела, за да разпространява топлината равномерно в масива, и повърхността трябва да има добър топлинен контакт с LED платката (често с термична паста).
Използването на открито добавя корозия и атмосферни влияния, така че анодирането или покритието е обичайно. Тук дискът е част от конструиран радиатор, не просто козметична чаша.
Осветителните тела с висока мощност също изискват добър термичен контакт между LED матрицата и основната плоча. Изкривените или грапави основни плочи създават въздушни междини, които действат като изолация, побеждавайки най-добрата сплав.
Плосък, дебел 1050/1060 диск с машинно обработена или шлайфана монтажна повърхност позволява на термалната паста да запълни празнината и да разпространи топлина към перките.
Външните модули освен това изискват анодиране или покритие, за да издържат на влага и пръски по пътищата, така че повърхността на диска трябва да поеме това покритие равномерно и без образуване на мехури.

Повърхностно покритие: Анодиране, Бластиране и отразяващи повърхности
Голият алуминиев диск често е завършен надолу по веригата. Анодирането става трудно, защитен оксиден слой, който подобрява устойчивостта на корозия, дава електрическа изолация (полезен там, където се монтира дъската), и може да се боядисва в черно, сребро или други цветове.
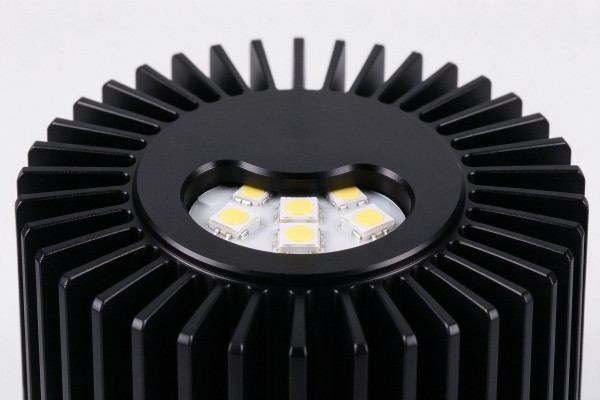
Черното анодиране също подобрява топлинното излъчване от повърхността. Пясъкоструенето или текстурирането придава равномерен матов вид; полиране или огледално покритие се използва, когато вътрешната повърхност трябва да отразява светлината.
Анодирането е най-често срещаното покритие на LED радиатора, тъй като предпазва алуминия и добавя козметичния черен или бял вид на модерните осветителни тела.
Самата заготовка трябва да е чиста и без грапавини, тъй като анодирането засилва повърхностните дефекти - драскотини и следи от търкаляне се показват след анодизиране, вместо да бъдат скрити.
Отразителните вътрешни повърхности за PAR и точкови рефлектори могат да използват ярък или огледален алуминий.
Тъй като анодирането е по-скоро преобразуване на повърхността, отколкото на боя, то следва основното покритие: гладко полиран диск се анодизира до чиста ярка част, докато протрит или валцуван диск показва белезите през анодния слой.
Ето защо радиаторните дискове, предназначени за анодиране, се доставят с чист, повърхност без драскотини и текстура с контролирано търкаляне.
Черно анодиране, по -специално, прави всеки повърхностен дефект видим, така че доставчиците, които познават търговията с осветление, боравят внимателно с дисковете между заготовката и доставката.

Термичен дизайн: Как дискът охлажда светодиода
Топлината тече от LED кръстовището през платката и TIM (термоинтерфейсен материал) в алуминиевия диск, след това провежда през стената на диска към външната повърхност и излъчва/конвектира във въздуха.
Задачата на диска е да разпространява топлината от малкия LED пакет върху цялата зона на радиатора. Доминират три фактора: проводимост на сплавта (използване 1050/1060), дебелина на стената и основата (достатъчно маса за разпространение на топлина), и външна повърхност (перки, канелиране, черно анодиране).
Често срещана грешка е да направите чашата твърде тънка, за да спестите тегло: a 0.4 mm стената може да изглежда добре, но не може да разпространява топлина, така че светодиодът работи горещ.
Термична симулация или прост температурен тест (термодвойка на кръстовището, околна среда и мивка) валидира дизайна. За масиви с висока мощност, по-дебела основна плоча и правилно оразмерен диаметър на диска - вместо просто висока декоративна обвивка - е това, което всъщност понижава температурата на свързване.
Интерфейсът между платка и диск е толкова важен, колкото и сплавта. Дори а 1050 плочата се повреди, ако LED платката седи върху нея с въздушни междини или окисление.
Плосък, чиста монтажна повърхност, тънък термоинтерфейсен материал, и доброто налягане на болта поддържа ниско съпротивление при контакт.
Ето защо машинно обработените основни плочи за COB модули често се определят с обозначение за плоскост и покритие на повърхността, а не само с дебелина.
Доставчикът на диска контролира плоскостта и габарита; производителят на осветителни тела контролира налягането при сглобяване и TIM.
Контрол на качеството на радиаторни дискове
| Проверете | Изискване |
| Сплав / темперамент | сертификат за мелница 1050/1060/1100 O или H |
| Дебелина & диаметър | в рамките на толерантността, последователен в цялата партида |
| Плоскост | без вълни или вендузи; се върти концентрично |
| Ръб | без грапавини, без пукнатини или наслоявания |
| Повърхност | чиста, без масло, драскотини или дефекти при търкаляне |
| Формиране на съдебен процес | пробни завъртания/щампи без напукване или разцепване |
| Термичен | проводимост на сплав (проследим чрез сертификат за сплав) |
Преобразувателят изпробва партида проба на собствена линия за предене или щамповане преди обем: ако дискът се спука, върти се ексцентрично или оставя неравномерна дебелина на стената, сплавта, температурата или диаметърът на заготовката са изключени.
Входящи проверки на плоскост, ръбовете и габаритът улавят повечето проблеми; вътрешното анодиране допълнително разкрива повърхностни дефекти, които са били невидими на голия диск.
Персонализирани размери и допустими отклонения
Радиаторните дискове се изрязват по желания от клиента размер, не към стандартен каталог.
Купувачът предоставя готовия чертеж на чашата или изпъкналите размери, и мелницата изчислява диаметъра на заготовката, след това реже дискове до този диаметър с необходимия диаметър и температура.
Тъй като инструментите за кръгли матрици са евтини, персонализираните диаметри са гъвкави; строги допуски за диаметър и плоскост са определени за високоскоростно предене.
За нови дизайни на осветителни тела, купувачите често изпращат чертежа на чашата или основата и искат изчислен празен размер плюс дискове за проби.
Конверторът завърта или щампова пробата, регулира размера на заготовката, ако стената изтънява неравномерно, и след това освобождава спецификацията за обем.
Модели на дупки, могат да се добавят центрове или предварително щанцовани елементи за основни плочи, въпреки че повечето въртящи се чаши използват обикновен диск и оформят елементите в дорника.
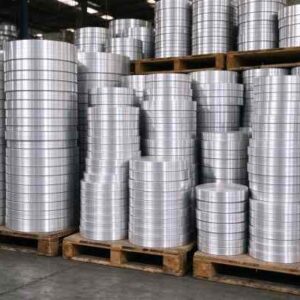
Тъй като дисковете обикновено са допълнително оформени или анодизирани, те са опаковани, за да останат чисти и неповредени: подредени с подложна хартия за предотвратяване на драскотини, лентови на палети, и увит срещу влага и прах.
Дисковете с клас анодиране не трябва да се надраскват при транспортиране, тъй като всяка драскотина се вижда след анодиране.
Експортните палети са маркирани със сплав, темперамент, диаметър, дебелина, сертификат за партида и мелница, и се изпраща с документацията, необходима на осветителя за входяща проверка.

Цени и MOQ
Дисковете са с цени на алуминиева основа (Свързан с LME) плюс заготовка и обработка.
Чисто 1050/1060 дисковете струват малко повече за кг от 3003 заради търкалянето, но топлинните характеристики го оправдават за радиаторите.
Дебелина, диаметър, толерантност, качеството на рязане и готовата за анодиране повърхност влияят на цената; тънък, големи, дисковете с тесен толеранс струват повече от дебелите, разхлабени.
MOQ обикновено е няколкостотин кг или палет за персонализирани размери; стандартните размери са по-бързи.
Купувачите контролират разходите, като съчетават сплавта с термичната работа (без прекомерно уточняване на 5052 когато 1050 е по-добре), поръчване на количества контейнери, и получаване на правилния диаметър на празната заготовка от първия път – повторно рязане, защото чашата се разцепва, губи материал и време.
Общата цена включва формиращия добив: апартамент, без грапавини 1050 диск с висок добив бие евтин диск, който се напуква на въртящата се линия.
Как да поръчате LED дискове за радиатор
Посочете сплавта (1050/1060/1100), темперамент (O за предене, H за твърди плочи) и дебелина.
Дайте готовия чертеж на чаша/основа или диаметъра на заготовката, от който се нуждаете.
Посочете толеранс на диаметъра, плоскост, edge burr limit and surface condition.
Request a forming sample batch before volume production.
Confirm mill certificate for alloy and temper, and anodizing-ready surface if you anodize.
A well-run inquiry speeds up. The buyer who sends the finished cup drawing (or the blank size already calculated), the target gauge and temper, the downstream process (предене, stamping or CNC), and whether the discs will be anodized gets a quotation matched to the job rather than a generic per-kg price.
It also avoids the most common return—discs that are the wrong temper for spinning or that show scratches under anodizing.
For ongoing production, agree on a written spec sheet (сплав, темперамент, габарит, diameter tolerance, плоскост, ръбове, повърхност, certificate) and reorder against it, so every shipment matches the approved sample.
Lead time is short for standard 1050/1060 discs in common sizes; персонализираните диаметри и готовата за анодиране повърхност добавят малка настройка.
Тъй като цените на алуминия следват LME, котировките имат кратка валидност, така че потвърдете цената, когато спецификацията е заключена.
За еко алумия
Eco Alum е специалист по доставка на алуминий, създаден през март 2025, координиране на квалифицирана китайска верига за доставки на валцуване и изрязване на алуминий за клиенти по целия свят.
Наблягаме на чиниите, бобини, фолиа, ленти и кръгове през 1000 серия (1050, 1060, 1070, 1100, 1235 и 1350), заедно с 3003 и 5000-серия като 5052.
Вместо търговец на една мелница, съвпадаме с правилната мелница, сплав, темперирайте и изрежете според приложението на всеки клиент и управлявайте качеството, сертификати и опаковка за износ.
За производители на LED осветление и радиатори, доставяме с висока чистота 1050, 1060 и 1100 алуминиеви дискове и кръгове в О или Н темпер, изрязани до диаметри на въртяща се чаша и основна плоча, с плосък, без грапавини, готови за анодиране заготовки и мелни сертификати.
Ние също доставяме 3003 и 5052 за по-твърди формовани или структурни части и 5052 отразяващ лист, където е необходимо.
Свържете се с [email protected] или се обадете +86 19924932491 с вашия чертеж на чаша или празен размер за фабрично координирана оферта и проби за формоване.
Ние поддържаме производителите на осветление през цялата верига на термичния диск: изчисление на празния размер от чертежа на вашата чаша, избор на сплав и температура за предене или CNC, примерни дискове преди обем, сертификати за много мелници, боравене с готова за анодиране повърхност, и последователни пренареждания, придържани към една и съща спецификация.
Вместо да препродавам, ние координираме квалифицирани мелници за валцоване и изрязване, така че дисковете да пристигнат плоски, без грапавини и готов за центрофугиране—намаляване на напуканите чаши и бракуваните материали, които идват от непоследователни или неправилно посочени суровини.
Често задавани въпроси
Q: Какъв алуминиев диск се използва за LED радиатори?
А: Висока чистота 1050, 1060 или 1100 в O температура за въртящи се чаши и основни чинии; по -силен 3003/5052 само за структурни или механично взискателни части.
Q: Защо не използвате по-здрава сплав?
А: Добавяне на легиращи елементи (Мн, Mg) повишава якостта, но намалява топлопроводимостта; радиаторът се нуждае от проводимост повече от сила.
Q: O или H температура за центрофугирани LED чаши?
А: О (мека) за предене и дълбоко изтегляне; H14/H24 за плитки щамповани тигани и твърди основни плочи.
Q: Каква дебелина на диска ми трябва?
А: Предени чашки около 0,6–2 mm; твърди основни плочи за мощни светодиоди около 2–6 mm, в зависимост от топлинната маса.
Q: Дисковете могат да бъдат анодизирани?
А: Да—посочете готовност за анодиране, чиста, заготовки без грапавини; анодирането осигурява защита, изолация и черно/сребристо козметично покритие.
Q: Как се изчислява диаметърът на заготовката?
А: От повърхността на готовата чаша (рисуване на предената форма), след това валидирани с формираща проба.
Q: Предлагат ли се персонализирани диаметри?
А: Да — кръговото рязане е с малко инструменти, така че персонализираните диаметри и габарити се изрязват според чертежа на вашата чаша.
Q: Как дискът охлажда светодиода?
А: Той разпространява топлина от LED платката през алуминиевата стена към външната оребрена или анодизирана повърхност, който излъчва и конвектира във въздуха.
Заключение
Алуминиевият диск е топлинното сърце на повечето кръгли LED осветителни тела.
Висока чистота 1050/1060/1100 в O температура дава най-добрия баланс на топлопроводимост и способност за предене, превръщайки се в тънката светлинна чаша на прожекторите и надолу, малкото тяло на LED крушки, или дебелата основна плоча на осветителни тела с висока мощност.
Точките за закупуване са правилната сплав и температура, плоска заготовка без грапавини, изрязана до изчисления диаметър, готова за анодиране повърхност, и формираща проба преди обема.
Набавяне на дискове от координирана верига за доставки, която контролира сплавта, темперамент, заглушаването и сертификатите дават на производителите на осветление постоянен радиатор, който се върти чисто, охлажда светодиода надеждно и изглежда добре след анодизиране.