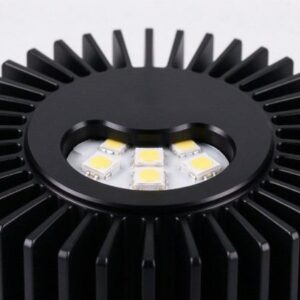
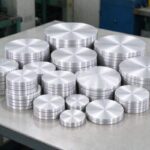
Aluminium Disc foar LED Heatsinks
| Spesifikaasje | Wearde |
| Temper | O (sêft, spinning) / H14-H24 (Stamping, stive platen) |
| Dikte | 0.5-6 mm |
| Diameter | 50-500 mm (snije nei lege grutte) |
| Thermyske conductivity | ~220–230 W/mK (1xxx) |
| Tolerânsje | diameter ± 0,2–0,5 mm, dikte per spec |
| Applikaasjes | spûnen LED bekers, basis platen, bulb / strjitte / hege baai heatsinks |
Aluminium Disc foar LED Heatsinks
Ynlieding
In aluminium skiif foar LED heatsinks is in rûne blank fan hege suverens aluminium (meast faak 1050, 1060 of 1100) dat ferljochting fabrikanten spin, stimpel, djip tekenjen of masine yn it waarmte-ferspriedende lichem fan in LED-ljocht.
LED's binne gefoelige apparaten: as se gjin waarmte kwyt kinne, harren junction temperatuer nimt ta, ljochtútfier falt, kleur ferskowings en it libben koarter.
De aluminium skiif is it grûnstof dat wurdt de heat sink, de ljocht-beker shell en de basis plaat dy't fiert waarmte fan de LED board nei de omlizzende loft.
Foar LED termyske behear, aluminium slacht de measte alternativen.
It is ljocht, lege kosten, maklik in spin en stimpel, corrosie-resistant, en - yn syn suvere 1xxx foarm - in goede termyske dirigint.
Dizze gids ferklearret hokker aluminium discs wurde brûkt foar LED heatsinks, wêrom suvere alloys prestearje sterker foar waarmte, de temperatueren en maten beskikber, hoe blanks wurde makke en foarme, de wichtichste luminaire applikaasjes, anodizing en oerflak finishes, termyske design, kwaliteit kontrôle, prizen en oarder, en in kearn spesifikaasje tafel.

Wat is in aluminiumskiif foar LED-heatsinks?
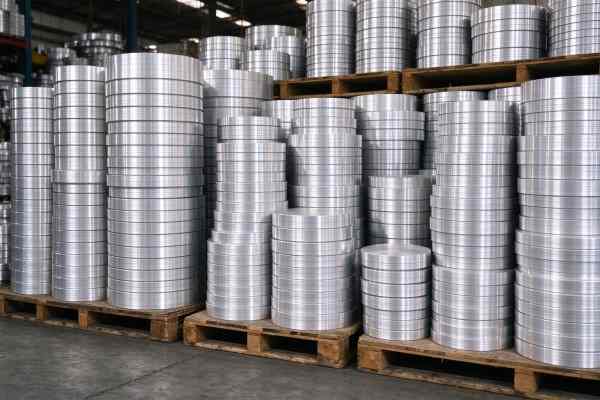
In aluminium skiif (ek wol in aluminium sirkel of blank neamd) is in rûne blêd snije út aluminium coil. Foar LED heatsinks is it normaal 0,5-6 mm dik en fan rûchwei 50 mm oant inkele hûnderten millimeters yn diameter, ôfhinklik fan de luminaire.
De skiif wurdt dan streamôfwerts omboud - spûn yn in beker, stampt yn in ûndjippe panne, of machined-om de waarmte-ferspriedende shell fan in spotlight te wurden, downlight, bulb of strjitte fixture.
De skiif wurdt keazen foar twa eigenskippen tagelyk: termyske conductivity en formability.
IN 1050/1060/1100 skiif fiert waarmte goed (suver aluminium is sawat 220–230 W/mK) en is sêft genôch yn O-temperatuer om te spinjen of djip te tekenjen sûnder te kraken.
Sterkere alloys lykas 3003 of 5052 binne stiver en mear korrosjebestindich, mar liede waarmte minder goed; se binne reservearre foar meganysk easket dielen ynstee fan suver waarmte fersprieding.
De meast foarkommende blank is de 1050 aluminium sirkel; stiffer foarme dielen soms brûke 3003 aluminium sirkel.
De term beslacht sawol lytse tinne skiven spûnen yn ljochte bekers as gruttere dikke skiven dy't wurde ferwurke yn basisplaten.
Wat ferieniget harren is dat de skiif is de start blank, net it ôfmakke diel: de ljochtmakker foarmet it, anodizes it, mounts de LED board en bestjoerder, en ferstjoert de lampe.
Dit is wêrom spec precision saken-in skiif dat is te tinne barsten op 'e draaiende line, ien dy't net plat rint eksintrysk, en ien yn 'e ferkearde alloy kin net shed de waarmte in hege-power LED produsearret.
Wêrom Aluminium foar LED Thermal Management?
Goede termyske conductivity: suver 1xxx aluminium fiert waarmte fier better as keunststof of die-cast sink.
Licht gewicht: likernôch in tredde fan de tichtheid fan koper, wichtich foar ynboude en retrofit fixtures.
Maklik om te spinnen en yn tinne te stampen, tinne muorre ljocht bekers en pannen.
Lege kosten en breed beskikber yn ferliking mei koperen heatsinks.
Natuerlik corrosie-resistant en akseptearret anodizing foar waarmte dissipaasje en isolaasje.
Recycleerber en kompatibel mei de kosten- en folumedoelen fan 'e ferljochtingssektor.
Koper liedt better as aluminium, mar is swierder en djoerder; plestik is goedkeap, mar is in isolator. Aluminium sit yn it swiete plak: conductive genôch te koelen in hege-power LED, ljocht genôch foar in plafond fixture, en goedkeap genôch foar in konsumint bulb. Dat is de reden wêrom't hast elke LED heatsink shell op 'e merke - benammen de spûnen of stimpele rûnen - begjint as in aluminium skiif.
Yn ferliking mei plestik, aluminium fiert waarmte oarders fan grutte better, sadat in plestik bulb lichem fangt waarmte en ferkoart LED-libben.
Yn ferliking mei die-cast aluminium, in spin 1050 beker is tinner, soepeler en goedkeaper te ark, en fiert better dan poreuze die-cast.
Yn ferliking mei koper, aluminium is sawat in tredde fan it gewicht en folle goedkeaper, en by de temperatueren in lytse LED sink sjocht, de conductivity gap wurdt mear as makke troch it gruttere oerflak fan in ljocht aluminium shell.
Hokker Alloy? Thermyske konduktiviteit vs sterkte
| Alloy | Ca. termyske conductivity (W/mK) | Personaazje | Brûk foar LED heatsinks |
| 1050 / 1060 | ~225-230 | suver, hiel sêft, heechste conductivity | spûnen bekers, basis platen, termyske spreaders |
| 1100 | ~218 | suver mei in bytsje Cu, sêft, goede formability | stimpele pannen, ljocht bekers |
| 3003 | ~160-190 | Mn alloy, Sterker, stiver | meganysk easken foarme dielen |
| 5052 | ~130 | Mg alloy, sterk, corrosie-resistant | strukturele húsfesting, net primêre heat sink |
De regel is ienfâldich: foar it diel dat ferspriedt LED waarmte, kies de suverste sêfte alloy dy't noch foarmet.
As alloying eleminten wurde tafoege (Mn yn 3003, Mg yn 5052), sterkte en corrosie ferset stige mar termyske conductivity falt.
IN 5052 heatsink sjocht sterk, mar beweecht waarmte min; in 1050 disc conducts goed, mar kin wêze te sêft foar in strukturele muorre. De measte spûnen LED-bekers binne 1050/1060 O, dy't lykwicht beide.
Reflektearjende ynderlike oerflakken foar guon armaturen brûke in 5052 spegelblêd mei hege reflektiviteit; algemiene strukturele sheet kin komme út de 5000 rige aluminium sheet berik.
Praktyske advys: net te spesifisearje. In ferljochting keaper frege foar "sterkste aluminium" kin einigje mei 5052, dy't premium fielt, mar waarmte beweecht 40% minder goed as 1050 en rint de LED waarmer.
Reservearje 3003/5052 foar de pear dielen dy't echt nedich meganyske stivens of outdoor corrosie, en gebrûk 1050/1060 foar de waarmte-ferspriedende beker en basis.
As yn twifel, in stekproef yn elke legearing mei in ienfâldige temperatuertest ûnder deselde LED en aktuele regelet de fraach rapper as datasheets.
Temper: O foar Spinning, H foar Stiffness
O temper (annealed, sêft) is de standert foar LED-skiven dy't wurde spûnen of djip tekene.
In sêfte skiif streamt ûnder de draaiende roller sûnder kraken, dat is essinsjeel foar tinne ljocht bekers en tapered skulpen.
H14/H24 of healhurde temperatueren wurde brûkt as de skiif yn in ûndjippe panne stimpele wurdt dy't syn foarm hâlde moat, of as it ôfmakke diel stivens nedich is ynstee fan djippe foarmjen.
De temperatuer ferkeard krije is in klassyk defekt: in heal-hurde skiif spûnen yn in djippe beker barsten oan de basis, wylst in O skiif brûkt as in stive basis plaat is te sêft en dents.
De lege leveransier komt dêrom oerien mei de temperatuer oan it foarmjen proses-O foar spinnen en djip tekenjen, H foar ûndjippe stamping en stive platen - en de converter probearret in stekproef foar folume.
Benammen spinnen is tempergefoelich. In O skiif moat genôch annealed sêftens te streamen ûnder de roller sûnder springback, mar folslein annealed stock dat is te sêft kin wrinkle of tear op in djippe draw.
De mûne kontrolearret de anneal nei in konsekwint temperatuer, en de draaiende line stelt roller druk en feed snelheid te passen.
Fariaasje yn temperatuer tusken batches is in mienskiplike oarsaak fan gebarsten bekers, dat is wêrom in mûne sertifikaat op temperatuer-net allinnich alloy-is diel fan de spec.
Typyske spesifikaasjes
| Parameter | Typysk berik |
| Alloy / stimming | 1050 / 1060 / 1100, O (sêft) of H14/H24 |
| Dikte | 0.5-6 mm; spûne bekers ~0,6-2 mm, basisplaten 2-6 mm |
| Diameter | 50-500 mm, snije nei de beker / basis lege grutte |
| Flatens | flet, burr-frije râne, konsekwint diameter |
| Oerflak | molen finish; kin anodisearre wurde, streamôfwerts blasted of boarstele |
| Snije | skeard of blanked sirkel, kontrolearre burr en râne |
| Tolerânsje | diameter ± 0,2–0,5 mm, dikte per spec |
Lege diameter wurdt berekkene út de ôfmakke beker ôfmjittings mei help fan it oerflak fan it tekene diel - in djip, tinne beker hat in gruttere blank nedich as in ûndjippe panne.
Dikte hinget ôf fan termyske massa en muorre tinning tidens spinnen: in tinne beker brûkt 0,6-1,5 mm, wylst in solide basisplaat ûnder in COB LED mei hege krêft 3-6 mm brûkt om waarmte te fersprieden.
Lege maat is de earste yngenieurstap. De spûnen beker dunt as it foarmje, sadat de skiif moat wêze dik genôch te ferlitten in minimum muorre nei tekening.
Keapers wurkje faak efterút fan de bekertekening: fereaske muorre dikte, beker diameter en djipte set de lege diameter en begjinne gauge.
It ferlitten fan in te grut blank makket trim ôffal; te lyts spjaltet in blanke by de râne. Om't sirkelsnijen goedkeap is, it is normaal om in pear lege maten te snijen, spin samples, en slot de diameter dat jout in skjinne beker mei de minste scrap.
Fan Coil nei Disc: Hoe blanks wurde makke
LED heat-sink discs begjinne út kâld rôle aluminium coil yn de keazen alloy en temperatuer.
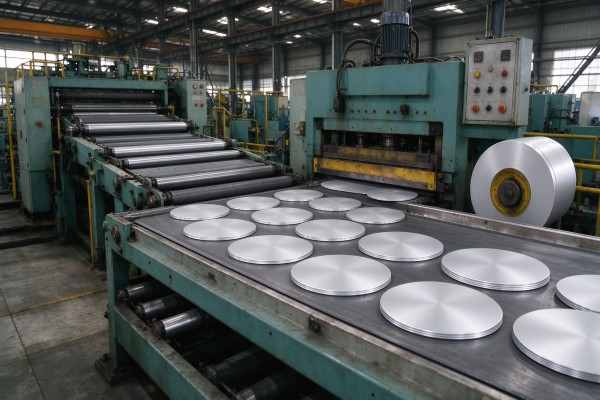
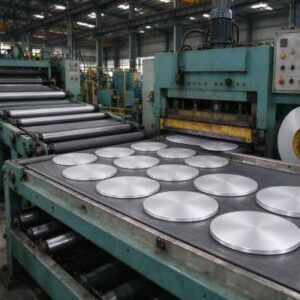
De spiraal is ûntslein, nivellere, en blanked op in sirkelsnijende line - of skuorre mei rûne dielen of ponsed yn in blanking parse - yn rûne skiven mei de doeldiameter.
De râne wurdt regele foar burr en de skiif wurdt steapele, interleaved as nedich, en ynspektearre foar flatness en gauge.
De wichtichste kwaliteitspunten binne platheid (in warped skiif draait eksintrysk), kante baarch (wat feroarsaket barsten yn foarming), gauge konsistinsje, en oerflak suverens.
Want de blank wurdt spûn yn in tinne skelp, sels lytse gauge fariaasje docht bliken as oneffen muorre dikte of splitting.
In goede sirkelline snijt skjin, flet, burr-frije skiven dat de converter kin rinne direkt op it spinnen of stamping masine.
Opbringst op in sirkel line hinget ôf fan nêst: snije it maksimum oantal skiven út in coil breedte foar in minimalisearje scrap.
Foar grutte diameters is de trim tusken sirkels de wichtichste kosten, sa spesifisearje in diameter dy't nestelt goed op in standert coil breedte ferleget priis.
Tolerânsje en râne betingst wurde oantsjutte per applikaasje-anodizing-grade skiven moatte in skjinne, krasfrij oerflak, om't anodisearjen elke rôljende mark ûntbleatet, wylst spun cups benammen nedich flatness en burr kontrôle.

Formearje: Spinning vs stamping vs CNC
Trije prosessen meitsje in skiif yn in heatsink. Spinning clamps de skiif oer in mandrel op in draaibank en rollers drukke it yn in tapered beker-ideaal foar tinne, rûne LED ljocht bekers en spotlights, en goedkeap foar middelgrutte en grutte rint.
Stamping en djippe tekening druk de skiif yn in die yn ûndjippe pannen en plattere basis platen.
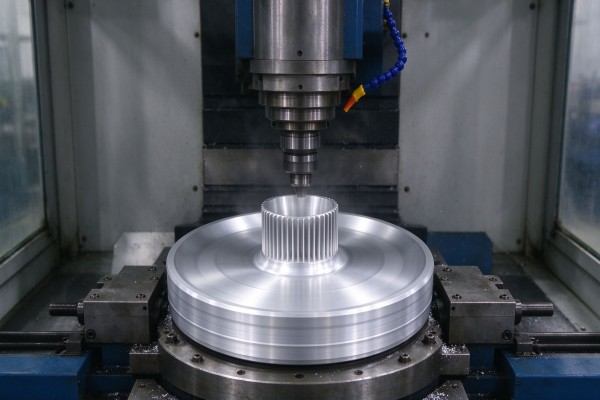
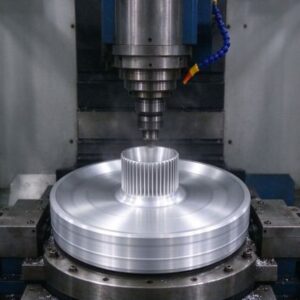
CNC Machtigingsformulier wurdt brûkt foar hege-power finned heatsink snije út fêste skiif of plaat, dêr't krekte fin geometry saken.
Spinning is it dominante proses foar rûne LED-heatbekers, om't it fluch is, tooling is goedkeap, en it produsearret de tapered, tinne muorre shell dat ljochten nedich.
De O-temperatuer 1050/1060 skiif streamt soepel ûnder de roller. Stamping past by platte platen en ûndjippere dielen; CNC past by hege krêft, finned yndustriële en strjitte heatsinks dêr't termyske prestaasjes wurdt manipulearre ynstee shaped.
De kar fan proses driuwt de skiifspesifikaasje. Spinning wol in sêft O skiif mei in skjinne, burr-frije râne en goede platheid; stamping wol konsekwint gauge sadat de die net overload;
CNC wol in dikker plaat of skiif mei stabile dikte en in skjinne, machinable oerflak.
Troch de lege leveransier te fertellen yn hokker proses de skiif sil gean, foarkomt de meast foarkommende mismatch - in stempelklasse-skiif dy't te sêft is, of in draaiende skiif mei in râne burr dy't kraken ûnder de roller.

Oanfraach: LED Spotlights en Downlights
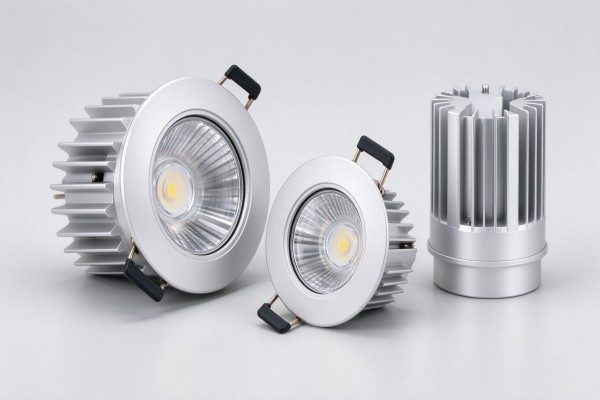
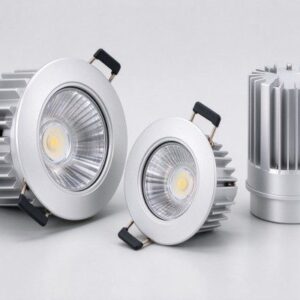
De klassike spûne aluminium waarmtebeker is it lichem fan in LED-spotlight, PAR lamp of downlight.
De skiif wurdt spûnen yn in tapered shell dy't ferdûbelet as de heatsink en it lampe lichem: de LED board mounts op 'e platte rêch of basis, waarmte liedt troch de aluminium muorre, en it bûtenste oerflak (faak finnen of fluted) strielet nei de loft.
Dit is wêrom de beker moat wêze termysk conductive en dimensionally rûn.
Foar ynboude downlights en spotlights, gewicht en thermyske prestaasjes binne beide fan belang - de armatuur hinget yn in plafond en moat de LED sûnder in fan koelje.
IN 1050/1060 O skiif spûn tinne jout lege massa en goede conduction; de bûtenkant is faak anodisearre swart of wyt om by it ynterieur te passen.
Konsekwinte lege diameter en platheid hâlde de spûnen bekers konsintrysk en de fixture kosmetysk.
Ferbûne downlights binne in termysk strak plak: de fixture sit binnen in plafond leechte mei in bytsje luchtstream, sadat de spûnen beker waarmte conductively oan syn bûtenste oerflak en troch de trim moatte shed.
In tinne, beker mei lege massa sjocht elegant, mar kin hjit rinne; makkers lykwicht muorre dikte, fluting en anodisearjen om knooppunttemperatuer binnen de beoardieling fan 'e LED te hâlden.
Omdat dizze bekers binne sichtber nei ynstallaasje, oerflak finish en rûnheid binne likefolle in ferkeappunt as koeling.

Oanfraach: LED-lampen en retrofit-lampen
LED lampen (A-foarm, kears, reflektor) en retrofit lampen brûke lytse aluminium skiven spûnen of stimpele yn 'e heatsink basis ûnder de plestik of glêzen bulb.
De sjauffeur en LED-boerd fan 'e lamp sitte op dit aluminium lichem, dy't waarmte yn 'e ambient loft moatte smite. Omdat bulb heatsinks binne lyts en tin, in hege konduktiviteit 1050/1060 skiif en goede oerflak gebiet (ribben of geribbeld) binne wat in 5-15 W-lamp koel hâlde.
Retrofit-kompatibiliteit foeget beheiningen ta: de heatsink moat passe by de besteande lampe envelope, ljocht wêze, en net lykje op in blok fan metaal. Spun en finned aluminium skiven foldogge dit, faak mei in glossy of anodisearre finish en in plestik rok oer in part fan it lichem.
De blank is lyts (50-120 mm) en tinne, sadat konsistinsje en burrkontrôle kritysk binne foar bulblinen mei hege folume.
Bulb heat sinks face in kosten en grutte squeeze: it lichem moat lykje op in klassike bulb, hâld de bestjoerder koel, en wêze goedkeap genôch foar in konsumint lamp.
Spûnen en finnen 1050/1060 aluminium docht dit, faak mei in plestik rok oer de midden en de aluminium finnen bleatsteld oan de basis.
Omdat dizze wurde makke yn de miljoenen, disc diameter, gauge en râne moatte rock-konsistent wêze sadat de spinnende parse net jam of scrap.
Kleur en oerflak (sulver, anodized swart of skildere) binne kosmetyske, mar de ûnderlizzende conductivity is wat set bulb libben.

Oanfraach: Strjitte, High-Bay en yndustriële armaturen
Hegere macht LED strjitljochten, hege baai fixtures en floodlights ferpleatse mear waarmte en faak brûke finned, machined of extruded aluminium ynstee fan in ienfâldige spûnen beker.
De basis plaat begjint as in dikker aluminium skiif of plaat-2-6 mm fan 1050/1060, of stiver 5052 foar strukturele húsfesting-en finnen wurde machined of bonded te fergrutsjen oerflak.
De skiif ferspriedt waarmte fan 'e LED-array nei de finnen.
Foar dizze fixtures, termyske ûntwerp is engineering-liede: de basis plaat moat wêze flak en dik genôch te fersprieden waarmte gelijkmatig oer de array, en it oerflak moat meitsje goede termyske kontakt mei de LED board (faak mei termyske pasta).
Outdoor gebrûk foeget korrosysje en ferwaarming ta, sa anodizing of coating is mienskiplik. Hjir is de skiif diel fan in manipulearre heatsink, net allinnich in cosmetische beker.
Armaturen mei hege krêft freegje ek goed thermysk kontakt tusken de LED-array en de basisplaat. Warped of rûge basis platen meitsje lucht gatten dy't fungearje as isolaasje, ferslaan de bêste alloy.
In flat, dik 1050/1060 skiif mei in masjinearre as sânde montagegesicht lit thermyske pasta de gat folje en waarmte ferspriede nei de finnen.
Bûtenienheden fereaskje fierder anodisearjen of coating om fochtigens en dykspray te wjerstean, sadat de skiif oerflak moat nimme dat finish gelyk en sûnder blistering.

Oerflak Finish: Anodisearjen, Blasting en reflektearjende oerflakken
De bleate aluminium skiif wurdt faak klear streamôfwerts. Anodizing groeit in hurde, beskermjende okside laach dat ferbettert corrosie ferset, jout elektryske isolaasje (nuttich dêr't it bestjoer mounts), en kin swart ferve wurde, sulver of oare kleuren.
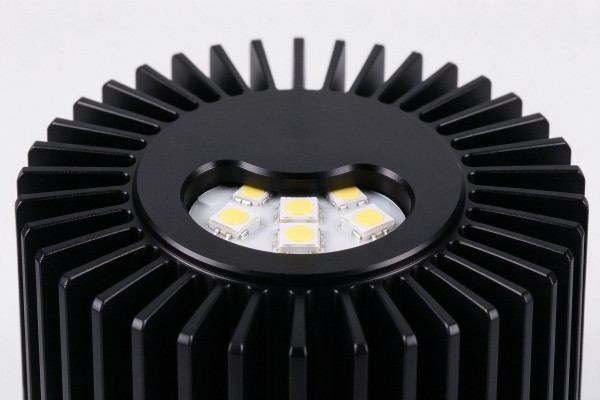
Swart anodisearjen ferbetteret ek waarmtestrieling fan it oerflak. Sandblasting of tekstuering jout in unifoarm matte uterlik; polishing of spegel finishing wurdt brûkt dêr't de binnenste oerflak moat reflektearje ljocht.
Anodisearjen is de meast foarkommende LED-heat-sink-finish, om't it it aluminium beskermet en it kosmetyske swart of wyt uterlik tafoeget fan moderne armaturen.
De blank sels moat skjin en burrfrij wêze, om't anodisearjen oerflakdefekten fersterket - krassen en rôljende tekens ferskine nei it anodisearjen ynstee fan ferburgen te wêzen.
Reflektearjende ynderlike oerflakken foar PAR- en spotreflektors kinne helder of spegel-finish aluminium brûke.
Om't anodisearjen in konverzje fan it oerflak is as in ferve, it folget de ûnderlizzende finish: in glêde gepolijst skiif anodizes ta in skjinne helder diel, wylst in scuffed of rôle skiif toant de merken troch de anodic laach.
Dit is wêrom heat-sink discs ornearre foar anodizing wurde levere mei in skjinne, krasfrij oerflak en kontroleare rôljende tekstuer.
Swart anodisearjen, yn't bysonder, makket elke oerflakfout sichtber, sadat leveransiers dy't de ferljochtingshannel kenne, behannelje de skiven foarsichtich tusken blanking en levering.

Termyske ûntwerp: Hoe't de skiif de LED koelt
Waarmte streamt fan 'e LED-knooppunt troch it bestjoer en TIM (termyske ynterface materiaal) yn de aluminium skiif, liedt dan oer de skiifmuorre nei it bûtenste oerflak en strielet / konvearret nei loft.
De taak fan de skiif is om waarmte te fersprieden fan it lytse LED-pakket oer it heule heatsinkgebiet. Trije faktoaren dominearje: alloy conductivity (gebrûk 1050/1060), muorre en basis dikte (genôch massa om waarmte te fersprieden), en bûtenste oerflak (finnen, fluting, swart anodizing).
In mienskiplike flater is it meitsjen fan de beker te dun om gewicht te besparjen: in 0.4 mm muorre kin sjen fine, mar kin net fersprieden waarmte, dus de LED rint hyt.
Termyske simulaasje as in ienfâldige temperatuertest (thermocouple op it krúspunt, ambient en sink) validearret it ûntwerp. Foar arrays mei hege krêft, in dikkere basisplaat en in skiifdiameter fan goede grutte - yn stee fan allinich in hege dekorative shell - is wat de knooppunttemperatuer eins ferleget.
De ynterface tusken board en skiif is likefolle as de alloy. Sels a 1050 plaat mislearret as de LED board sit op it mei lucht gaten of oksidaasje.
In flat, skjin mounting gesicht, tinne termyske ynterface materiaal, en goede bout druk hâldt kontakt ferset leech.
Dit is de reden wêrom't ferwurke basisplaten foar COB-modules faak wurde oantsjutte mei in flakheid en oerflakfinish callout ynstee fan allinich in dikte.
De disc leveransier kontrolearret flatness en gauge; de luminaire maker kontrolearret montage druk en TIM.
Kwaliteitskontrôle fan Heat-Sink Discs
| Kontrôle | Eask |
| Alloy / stimming | molen sertifikaat 1050/1060/1100 O of H |
| Dikte & diameter | binnen tolerânsje, konsekwint oer batch |
| Flatens | gjin weach of cupping; spin konsintrysk |
| Râne | burr-frij, gjin skuorren of laminaasjes |
| Oerflak | skjin, gjin oalje, krassen of rôljende defekten |
| It foarmjen fan proef | sample spin / stimpels sûnder cracking of split |
| Thermal | conductivity per alloy (traceable fia alloy cert) |
De converter probearret in stekproefbatch op syn eigen spinnende as stampingline foar folume: as de skiif barst, draait eksintrysk of lit uneven muorre dikte, de alloy, temper of lege diameter is út.
Ynkommende kontrôles fan flatness, edge burr en gauge fange de measte problemen; anodizing in-house fierder bleat oerflak gebreken dy't wiene ûnsichtber op 'e bleate skiif.
Oanpaste maten en tolerânsjes
Heat-sink discs wurde snije oan de klant syn lege grutte, net nei in standert katalogus.
De keaper leveret de ôfmakke bekertekening as de spûne dimensjes, en de mole berekkent de lege diameter, dan snijt skiven oan dy diameter yn de fereaske gauge en temperament.
Omdat tooling foar sirkel dies is lege kosten, oanpaste diameters binne fleksibel; tight tolerances op diameter en flatness wurde oantsjutte foar hege-snelheid spinnen.
Foar nije luminaire ûntwerpen, keapers faak stjoere de beker of basis tekening en freegje om in berekkene lege grutte plus sample skiven.
De converter spin of stimpels it stekproef, past de lege grutte oan as de muorre unjildich ferdwynt, en lit dan de spesifikaasje foar folume frij.
Gat patroanen, sintra of pre-punched funksjes kinne wurde tafoege foar basis platen, hoewol't de measte spûnen bekers brûke in gewoane skiif en foarmje de funksjes yn 'e mandrel.
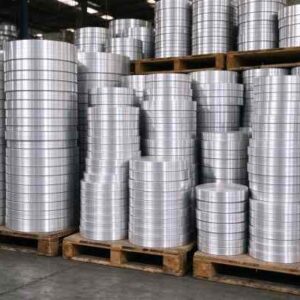
Omdat de skiven meastentiids fierder foarme of anodisearre, se wurde ynpakt om skjin en net skansearre te bliuwen: steapele mei ynterleaving papier om krassen te foarkommen, banded op pallets, en ferpakt tsjin focht en stof.
Skiven fan anodisearjende kwaliteit moatte yn it bysûnder net skuord wurde yn transit, sûnt elke kras toant nei anodizing.
Eksportpaletten binne tagged mei alloy, stimming, diameter, dikte, lot en mûne sertifikaat, en ferstjoerd mei de dokumintaasje dy't de ljochtmakker nedich is foar ynkommende ynspeksje.

Priis en MOQ
Discs wurde priis op 'e aluminium basis (LME-keppele) plus blanking en ferwurking.
Suver 1050/1060 discs kostje in bytsje mear per kg as 3003 fanwege it rôljen, mar de termyske prestaasjes rjochtfeardigje it foar heatsinks.
Dikte, diameter, tolerânsje, cut kwaliteit en anodizing-klear oerflak beynfloedzje priis; tin, grut, tight-tolerance discs kostje mear as dik, losse.
MOQ is normaal in pear hûndert kg as in pallet foar oanpaste maten; standert maten binne flugger.
Keapers kontrolearje de kosten troch de alloy oan te passen oan 'e termyske baan (net over-spesifisearjen oan 5052 wannear 1050 is better), bestelle container hoemannichten, en it krijen fan de lege diameter rjochts de earste kear-re-cutting omdat in beker splitst wastes materiaal en tiid.
Totale kosten omfettet foarmjen opbringst: in flat, burr-frij 1050 skiif mei hege opbringst slacht in goedkeape skiif dy't barsten op 'e draaiende line.
Hoe bestelle LED Heatsink Discs
Stel de alloy (1050/1060/1100), stimming (O foar spinnen, H foar stive platen) en dikte.
Jou de ôfmakke beker / basistekening as de lege diameter dy't jo nedich binne.
Spesifisearje diameter tolerânsje, flatness, edge burr limyt en oerflak betingst.
Fersykje in foarmjende samplebatch foar folumeproduksje.
Befêstigje mûne sertifikaat foar alloy en temperatuer, en anodizing-klear oerflak as jo anodize.
In goed rinnend ûndersyk fersnelt. De keaper dy't stjoert de klear beker tekening (of de lege grutte al berekkene), it doel gauge en temperatuer, it downstream proses (spinning, stamping of CNC), en oft de skiven geanodisearre wurde, krijt in offerte dy't oerienkomt mei de baan ynstee fan in generyske priis per kg.
It foarkomt ek it meast foarkommende weromkommen - skiven dy't de ferkearde temperatuer binne foar spinnen of dy't krassen sjen litte ûnder anodisearjen.
Foar trochgeande produksje, iens op in skreaun spesifikaasje sheet (alloy, stimming, gauge, diameter tolerânsje, flatness, kante baarch, oerflak, sertifikaat) en opnij oarderje tsjin it, sadat elke ferstjoering oerienkomt mei it goedkarde stekproef.
Leadtiid is koart foar standert 1050/1060 skiven yn mienskiplike maten; oanpaste diameters en anodizing-klear oerflak foegjen in lytse opset.
Om't aluminiumprizen de LME folgje, sitaten drage in koarte jildigens, sa befêstigje priis as de spec is beskoattele.
Oer Eco Alum
Eco Alum is in aluminium supply spesjalist fêstige yn maart 2025, koördinearjen fan in kwalifisearre Sineeske aluminium rolling en blanking supply ketting foar klanten wrâldwiid.
Wy rjochtsje ús op platen, coils, folies, strips en sirkels oer de 1000 searje (1050, 1060, 1070, 1100, 1235 en 1350), tegearre mei 3003 en 5000-rige lykas 5052.
Leaver as in single-mill trader, wy oerienkomme mei de rjochter mûne, alloy, temper en snije oan elke klant syn applikaasje en beheare kwaliteit, sertifikaten en eksportferpakking.
Foar fabrikanten fan LED-ferljochting en heatsink, wy leverje hege suverens 1050, 1060 en 1100 aluminium skiven en sirkels yn O of H temperatuer, snije nei spûn-beker en basis-plaat diameters, mei flat, burr-frij, anodizing-klear blanks en mûne sertifikaten.
Wy leverje ek 3003 en 5052 foar stiffer foarme of strukturele dielen en 5052 wjerspegeljende sheet wêr nedich.
Nim kontakt op mei [email protected] of belje +86 19924932491 mei jo beker tekening of lege grutte foar in fabryk-koördinearre offerte en it foarmjen fan samples.
Wy stypje ferljochting makkers troch de hiele thermyske-skiif loop: lege-grutte berekkening fan jo beker tekening, alloy en temper seleksje foar spinnen of CNC, sample skiven foar folume, lot molen sertifikaten, anodizing-klear oerflak handling, en konsekwinte reoarders holden oan deselde spec.
Leaver as trochferkeapje, wy koördinearje kwalifisearre rôljende en blanking mûnen sadat de skiven komme plat, burr-frij en spin-klear - it ferminderjen fan de gebarsten bekers en rejects dy't komme út inkonsistente of ferkeard spesifisearre stock.
Faak stelde fragen
Sjaaie: Wat aluminium skiif wurdt brûkt foar LED heatsinks?
IN: Hege suverens 1050, 1060 of 1100 yn O-temperatuer foar spûnen bekers en basisplaten; Sterker 3003/5052 allinnich foar strukturele of meganysk easken dielen.
Sjaaie: Wêrom net brûke in sterker alloy?
IN: Adding alloying eleminten (Mn, Mg) ferheget sterkte, mar ferleget termyske conductivity; in heatsink hat mear gelieding nedich dan sterkte.
Sjaaie: O of H temperatuer foar spûnen LED-bekers?
IN: O (sêft) foar spinnen en djip tekenjen; H14/H24 foar ûndjippe stimpele pannen en stive basisplaten.
Sjaaie: Hokker disc dikte haw ik nedich?
IN: Spûne bekers oer 0,6-2 mm; solide basisplaten foar LED's mei hege krêft oer 2-6 mm, ôfhinklik fan termyske massa.
Sjaaie: Kin de skiven wurde anodisearre?
IN: Ja - spesifisearje anodisearjen-klear, skjin, burr-frije blanks; anodizing jout beskerming, isolaasje en swarte / sulveren kosmetyske finishen.
Sjaaie: Hoe wurdt de lege diameter berekkene?
IN: Fan it oerflak fan 'e klear beker (tekenje de spûne foarm), dan falidearre mei in foarmjen stekproef.
Sjaaie: Binne oanpaste diameters beskikber?
IN: Ja - sirkelsnijen is leech-ark, sadat oanpaste diameters en meters wurde ôfsnien oan jo bekertekening.
Sjaaie: Hoe koelt de skiif de LED?
IN: It ferspriedt waarmte fan it LED-boerd troch de aluminiummuorre nei it bûtenste finnen as anodisearre oerflak, dy't útstrielet en konvektearret nei loft.
Konklúzje
De aluminiumskiif is it thermyske hert fan de measte rûne LED-armaturen.
Hege suverens 1050/1060/1100 yn O temperatuer jout de bêste lykwicht fan waarmte conduction en spinability, wurde de tinne ljochtbeker fan spotlights en downlights, it lytse lichem fan LED-bulbs, of de dikke basis plaat fan hege-power fixtures.
De keappunten binne de juste alloy en temperatuer, in platte burr-frije blank cut nei de berekkene diameter, anodizing-klear oerflak, en in foarmjende stekproef foar folume.
Sorcing discs út in koördinearre supply ketting dy't kontrolearret alloy, stimming, blanking en sertifikaten jout ferljochting makkers in konsekwint heatsink dat Spins skjin, koelt de LED betrouber en sjocht der goed út nei anodizing.