
Koja je tehnologija potrebna za otkrivanje rupica 8011 aluminijska folija?
1. Uvod
U modernoj ambalaži i industrijskoj primjeni, 8011 aluminijska folija se pojavio kao preferirani materijal zbog svoje izvrsne otpornosti na koroziju, umjerena snaga, i izuzetna barijerna svojstva. Njegove primjene obuhvaćaju farmaceutska blister pakiranja, ambalaža za hranu, kozmetički laminati, i folije za kućanstvo. Unatoč svojim prednostima, tankomjerni 8011 folija je sama po sebi osjetljiva na rupice. Ove mikroskopske perforacije, često nevidljiva golim okom, kompromitirati performanse barijere, omogućiti ulazak vlage i kisika, i može dovesti do kvarenja ili kontaminacije proizvoda.
Stoga, 8011 tehnologija detekcije rupica od aluminijske folije je postala kritična komponenta visokokvalitetne proizvodnje folije. Detekcija i kontrola rupica zahtijeva integrirani pristup koji obuhvaća metalurgiju, mehanika kotrljanja, površinsko rukovanje, i napredne metode detekcije. Ovaj odjeljak postavlja tehničke temelje za razumijevanje formiranja rupica i postavlja pozornicu za napredne tehnologije detekcije o kojima se govori u dijelu 2.

2. Materijalna svojstva od 8011 Aluminijska folija
2.1 Sastav legure
8011 prvenstveno je legura Al-Fe-Si, obično sadrži 0,8-1,2% željeza, 0.1–0,5% silicija, i količine mangana u tragovima, titanijum, i krom. Izlošci legure:
- Umjerena vlačna čvrstoća pogodna za postupke dubokog izvlačenja i valjanja
- Izvrsna otpornost na koroziju zahvaljujući stabilnom površinskom sloju aluminijevog oksida
- Dobra sposobnost oblikovanja površine za primjenu u pakiranju
- Toplinska stabilnost za uvjete retorte i smrzavanja-odmrzavanja
Iako su ova svojstva povoljna, mikrostruktura legure također je čini osjetljivom na stvaranje rupica ako su prisutne nečistoće ili koncentracije naprezanja.
2.2 Fizičke i mehaničke karakteristike
Ključna svojstva koja utječu na osjetljivost rupica uključuju:
- Mjerna debljina: Tipičan 8011 folija se kreće od 6 µm do 50 µm, s tim da su tanje folije sklonije perforaciji
- Duktilnost: Velika rastezljivost omogućuje duboko izvlačenje, ali može prikriti šupljine ispod površine
- Raspodjela tvrdoće: Nejednaka tvrdoća po površini folije može izazvati lokalizirano kidanje
- Površinska obrada: Glatka, manje je vjerojatno da će površine bez oksida stvoriti mehaničke rupe tijekom valjanja ili rezanja
3. Definicija i klasifikacija pinhole defekata
3.1 Što je rupica?
Rupica u aluminijskoj foliji definirana je kao svaka mikroskopska perforacija ili tanka točka koja remeti kontinuiranu barijeru metala. Pinhole defekti mogu se kategorizirati prema:
- Veličina:
- Makro rupice (>50 µm)
- Mikro rupice (10–50 µm)
- Submikronske rupice (<10 µm)
- Podrijetlo:
- Metalurški (inkluzije, poroznost)
- Mehanički (oznake kotrljanja, rukovanje ogrebotinama)
- Toplinski (pukotine povezane s žarenjem)
- Ekološki (perforacije izazvane korozijom)
3.2 Industrijsko značenje rupica
Čak i jedna rupica veličine submikrona može biti kompromitirana:
- Djelovanje barijere za kisik i vlagu
- Sigurnost farmaceutskih proizvoda
- Rok trajanja kozmetike i hrane
- Povjerenje potrošača i usklađenost s propisima
Za aplikacije visoke vrijednosti, kao što su farmaceutska blister pakiranja, dopuštena gustoća rupica često je ≤1 rupica/m².
4. Metalurški uzroci stvaranja rupica
4.1 Uključci i intermetalne čestice
8011 aluminij inherentno sadrži intermetalne čestice, prvenstveno Fe- i spojevi bogati silijem. Oni djeluju kao koncentratori naprezanja:
- Tijekom valjanja, otporne su na deformacije, uzrokujući stanjivanje i kidanje okolnog aluminija
- Slomljeni intermetali stvaraju mikropraznine koje se mogu razviti u rupice
- Loše filtrirana ili onečišćena talina povećava gustoću inkluzija
4.2 Plinska poroznost u lijevanju
Vodik i plinovi zarobljeni u rastaljenom aluminiju mogu stvoriti mikromjehuriće:
- Izravno ohlađeno ili kontinuirano lijevanje može ostaviti zaostalu poroznost
- Tijekom naknadnog valjanja, te se šupljine izdužuju i na kraju perforiraju površinu folije
- Strategije kontrole uključuju otplinjavanje, filtracija, i precizno upravljanje temperaturom taline
4.3 Zrnasta struktura i tekstura
Fino, ujednačena zrna otporna su na širenje pukotina, dok krupna zrna olakšavaju kidanje:
- Nejednoliko žarenje može uzrokovati lokalni rast zrna
- Područja s izduženim zrncima pod napetostima vrlo su osjetljiva na stvaranje mikrorupica
- Kontrola rekristalizacije tijekom žarenja ključna je za smanjenje rizika od rupica
5. Mehanički uzroci stvaranja rupica
5.1 Parametri kotrljanja
Postupci valjanja utječu na jednolikost debljine folije:
- Pretjerano smanjenje u jednom prolazu uzrokuje lokalizirano stanjivanje
- Neravnomjeran pritisak kotrljanja dovodi do zona koncentracije naprezanja
- Tragovi vibracija i klepetanja mogu stvoriti linearne uzorke mikroperforacije
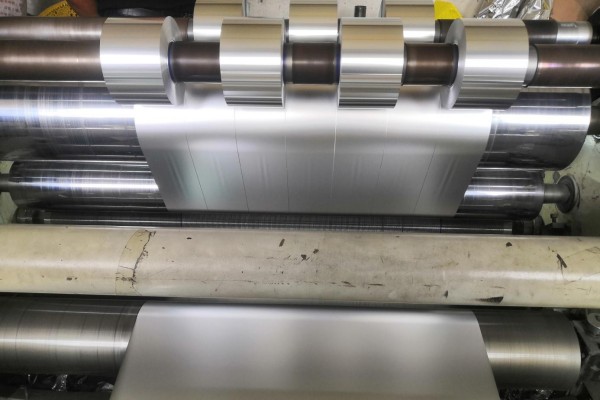
5.2 Rezanje i premotavanje
Rupice često nastaju tijekom rukovanja:
- Oštrice za rezanje mogu stvoriti rubove ili ogrebotine
- Visoka napetost premotavanja rasteže tanke točke, pretvaranje latentnih mikrošupljina u perforacije
- Zagađivači na rolama ili vodećim površinama mogu se ugraditi u foliju
5.3 Podmazivanje i onečišćenje uljem
Ulje za valjanje štiti foliju, ali također može prenijeti onečišćenja:
- Metalni čipovi, prah, ili degradirane čestice ulja stvaraju udubljenja
- Nedovoljna filtracija ili česte izmjene ulja povećavaju vjerojatnost kvara
6. Okolinski i toplinski čimbenici
6.1 Žarenje i toplinski stres
- Brzo zagrijavanje tijekom žarenja uzrokuje širenje plina unutar folije
- Neravnomjerna raspodjela temperature može dovesti do mikropukotina
- Kontrolirani planovi pojačanja i smanjivanja minimaliziraju rupice izazvane toplinom
6.2 Učinci oksidacije i vlage
- Površinska oksidacija stvara lomljive zone
- Ulazak vlage tijekom skladištenja ili transporta može izazvati korozijske jamice
- Ove slabe točke sklone su perforaciji pod mehaničkim opterećenjem
6.3 Rukovanje okolinom
- Prah, visoka vlažnost zraka, a abrazivne površine u proizvodnim linijama pogoršavaju stvaranje rupica
- Okruženje kontroliranih čistih prostorija i antistatičko rukovanje smanjuju učestalost kvarova

7. Industrijski standardi kvalitete
7.1 Međunarodni standardi
- ASTM B479: Pokriva debljinu folije i pregled rupica
- U 546-2: Određuje metode za folije koje dolaze u dodir s hranom
- YS/T standardi (Kina): Definirajte dopuštenu gustoću rupa i tehnike detekcije
7.2 Ograničenja gustoće otvora
| Prijava | Maksimalna gustoća rupa | Tipični mjerač folije |
|---|---|---|
| Farmaceutski blister | ≤1 rupica/m² | 6–20 µm |
| Ambalaža za hranu | ≤5 rupa/m² | 8–30 µm |
| Kozmetički laminati | ≤2 rupice/m² | 10–25 µm |
Kao čvorište koje povezuje Europu, Azija, i Afrike, Turska se može pohvaliti rastućom industrijom prerade hrane, s potražnjom za praktičnim spremnicima za hranu koja raste godišnjom stopom od 10%. Lokalna poduzeća’ temeljni zahtjevi za 8011 folija za posude za hranu su “niske cijene i visoke sigurnosti,” zahtijeva usklađenost s EU LFGB standardima i toleranciju debljine kontroliranu na ±0,002 mm. Prethodno, tursko tržište oslanjalo se uglavnom na rusku aluminijsku foliju, ali stabilnost opskrbnog lanca je opala zbog geopolitičkih sukoba, stvarajući prozor mogućnosti za kineska poduzeća.
Eco Alum Co., LtdStrategija odgovora poduzeća: Jiugang Dongxing Jiayu je izgradio troškovnu prednost kroz tehnologiju kratkog procesa: Prvi, usvojila je integrirani “lijevanje-valjanje do hladnog valjanja” proizvodna linija, eliminirajući tradicionalni postupak vrućeg valjanja i smanjujući troškove proizvodnje 15%; Drugi, dodalo je u tragovima elemente Cu i Mn 8011 legura, što ne samo da je poboljšalo otpornost na koroziju (prilagođavanje potrebama skladištenja u turskoj mediteranskoj klimi) ali i kontrolirao sadržaj štetnih elemenata kao što su olovo i kadmij ispod 0.001%, daleko premašuje LFGB standarde; Treći, prilagodio je više specifikacija u rasponu od 0,02 mm do 0,033 mm prema potrebama turskih kupaca, podržavajući i oblike za isporuku u zavojnicama i listovima.
Eco Alum Co., LtdIzvoz rezultata: U ranoj 2025, uspješno je osigurao narudžbu od 430 tona za 8011 aluminijska folija turskog proizvođača spremnika za hranu. Zbog 40% niža stopa rupice prvog 140 tona u usporedbi s ruskim proizvodima, kupac je unaprijed potvrdio naknadnu narudžbu od 290 tona. Trenutno, Jiugangov izvoz 8011 aluminijske folije u Tursku i okolna tržišta jugoistočne Europe porasle su za 90% iz mjeseca u mjesec, što ga čini trećim najvećim dobavljačem folije za hranu u regiji, s narudžbama predviđenim do kraja 2025.
7.3 Značaj smanjenja debljine
Kako se mjerači folije smanjuju ispod 10 µm:
- Čak i submikronske rupice značajno utječu na svojstva barijere
- Osjetljivost detekcije mora proporcionalno rasti
- Inline inspekcijski sustavi sve su kritičniji
8. Načela otkrivanja
8.1 Optička detekcija
- Propuštena svjetlost naglašava perforacije: fotoni prolaze kroz rupice do senzora
- Osjetljivost ovisi o intenzitetu svjetla, valna duljina, i razlučivost senzora
- Ograničenja: ne može otkriti podpovršinske pukotine ili vrlo male mikro šupljine
8.2 Detekcija električne vodljivosti
- Kompletan metalni put omogućuje protok struje; rupice prekidaju ovaj put
- Mjereno vrtložnim strujama ili otkrivanjem iskre
- Ograničenja: zahtijeva ujednačen kontakt i osjetljivu kalibraciju
8.3 Kombinirane strategije otkrivanja
- Moderni inline sustavi integriraju optički, električni, a ponekad i rendgenske metode
- Algoritmi potpomognuti umjetnom inteligencijom poboljšavaju razlikovanje stvarnih rupica i lažno pozitivnih rezultata
- Podaci se bilježe radi sljedivosti, optimizacija procesa, i osiguranje kvalitete
9. Sustavi optičke inspekcije
9.1 Line-Scan i Area-Scan Imaging
Optička inspekcija je okosnica moderne detekcije rupica. Kamere visoke rezolucije, tipično CCD ili CMOS senzori, raspoređeni su tako da prate foliju red po red (line-scan) ili preko 2D površine (skeniranje područja).
- Line-scan sustavi: Idealno za brze valjačke linije. Oni snimaju kontinuirane slike dok folija prolazi ispod senzora.
- Sustavi za skeniranje područja: Snimite snimke visoke razlučivosti za offline pregled ili sporije linije.
Prednosti uključuju beskontaktno mjerenje i visoku propusnost. Međutim, optički sustavi zahtijevaju kontrolirane svjetlosne uvjete i preciznu kalibraciju kako bi se izbjegli lažni pozitivni rezultati uzrokovani refleksijom površine ili prašinom.
9.2 Tehnike osvjetljenja
- Pozadinsko osvjetljenje: Svjetlo propušteno kroz foliju naglašava rupice. Ovo je najčešća metoda.
- Osvjetljenje tamnog polja: Svjetlost se raspršuje na površinskim defektima, pojačavanje mikropukotina ili sitnih šupljina.
- Laserska triangulacija: Mjeri lokalne varijacije debljine koje mogu ukazivati na mikro šupljine koje stvaraju rupice.
9.3 Integracija optičkog sustava
Vrhunske linije integriraju optičke kamere s PLC-om (Programabilni logički kontroler) sustavi za automatizirano otkrivanje i označavanje nedostataka. Otkrivene rupice mogu pokrenuti alarme, usporiti liniju, ili označite točnu lokaciju za izvanmrežni pregled kvalitete.
10. Električna vodljivost i tehnike detekcije iskrenja
Električne metode dopunjuju optičku detekciju:
10.1 Ispitivanje vrtložnim strujama
- Beskontaktna metoda pomoću elektromagnetske indukcije
- Vrtložne struje su poremećene na mjestima rupica zbog prekida u vodljivom putu
- Korisno za submikronske defekte koji nisu vidljivi optički
10.2 Iskreno ispitivanje
- Folija se postavlja preko vodljivog valjka
- Primijenjen je visoki napon; svaka rupica stvara iskru
- Iskre se otkrivaju i bilježe u stvarnom vremenu
- Ograničenja: zahtijeva precizan kontakt folije i valjka i visoke sigurnosne mjere
10.3 Prednosti i izazovi
Električna detekcija omogućuje detekciju vrlo malih rupica (<1 μm) i daje kvantitativne podatke o nedostatku. Izazovi uključuju buku od površinske oksidacije, ulja za valjanje, ili nedosljedna vodljivost folije. Često, električna detekcija kombinirana je s optičkom inspekcijom za maksimalnu točnost.
11. X-zrake i infracrvena detekcija
11.1 Detekcija X-zraka
- Prodorne rendgenske zrake mogu detektirati varijacije gustoće i šupljine u višeslojnim folijskim laminatima
- Korisno u pakiranju lijekova ili hrane gdje su slojevi folije laminirani plastikom
- Pruža nerazorno djelovanje, slike visoke rezolucije unutarnjih rupa
11.2 Infracrvena termografija
- Otkriva temperaturne razlike uzrokovane rupicama kada se folija zagrijava ili hladi
- Učinkovito za višeslojne ili obložene folije
- Može se integrirati u liniji za kontinuirani nadzor
12. AI-potpomognuto prepoznavanje kvarova
12.1 Modeli strojnog učenja
AI modeli analiziraju slike visoke rezolucije ili električne podatke kako bi:
- Napravite razliku između pravih rupica i lažno pozitivnih (prah, ogrebotine, refleksije)
- Predvidite rast kvara tijekom vremena
- Učite iz povijesnih podataka o proizvodnji kako biste optimizirali parametre valjanja
Konvolucijske neuronske mreže (CNN-ovi) naširoko se koriste za otkrivanje rupica na temelju slike, dok rekurentni modeli mogu analizirati vremenske obrasce za inline detekciju.
12.2 Prednosti AI integracije
- Smanjuje pogreške ljudske inspekcije
- Omogućuje prediktivno održavanje valjaonica
- Pruža korisne uvide procesnim inženjerima
- Omogućuje prilagodljive pragove inspekcije na temelju trendova kvalitete u stvarnom vremenu
13. Online vs. Izvanmrežni sustavi za otkrivanje
13.1 Online sustavi
- Instaliran izravno na proizvodnoj liniji
- Osigurati kontinuirani nadzor svakog metra folije
- Trenutačna povratna informacija omogućuje korektivne radnje: podešavanje napetosti valjka, temperatura žarenja, odnosno podmazivanje uljem
13.2 Offline sustavi
- Uzorci se uzimaju i analiziraju u laboratorijskim uvjetima
- Sustavi veće rezolucije mogu otkriti submikronske nedostatke
- Korisno za R&D, optimizacija procesa, i svrhe certifikacije
13.3 Kombinirani pristup
Mnogi proizvođači implementiraju hibridni sustav:
- Online sustavi za kontrolu procesa u stvarnom vremenu
- Izvanmrežni sustavi visoke razlučivosti za provjeru valjanosti i dokumentaciju usklađenosti
14. Integracija s kontrolom kvalitete i sljedivosti
14.1 Bilježenje podataka
Zapisuje se svaka otkrivena rupica:
- Brzina linije
- Broj serije role
- Mjesto na roli
- Vremenski žig i metoda detekcije
To omogućuje potpunu sljedivost za proizvode visoke vrijednosti kao što su lijekovi ili vrhunska pakiranja hrane.
14.2 Optimizacija procesa
Podaci iz detekcije rupica analiziraju se na:
- Dinamički prilagodite parametre kotrljanja
- Predvidite potencijalne defektne zone u budućim proizvodnim serijama
- Identificirajte uzroke koji se ponavljaju kao što su kontaminacija valjka ili nedosljednosti žarenja
14.3 Statistička kontrola kvalitete
- Trendovi gustoće rupica prate se pomoću SPC-a (Statistička kontrola procesa)
- Upozorenja se aktiviraju ako broj grešaka premaši definirane pragove
- Stalni ciklusi poboljšanja smanjuju ukupnu učestalost rupica
15. Industrijske studije slučaja i trendovi implementacije
15.1 Proizvodnja farmaceutske blister folije
- Inline optički i električni pregled osigurava ≤1 rupicu/m²
- AI algoritmi klasificiraju nedostatke po veličini i vrsti
- Linije za valjanje velike brzine postižu 300–400 m/min zadržavajući cjelovitost barijere
15.2 Folija za pakiranje hrane
- Višeslojne laminirane folije kontroliraju se rendgenom i pozadinskim osvjetljenjem
- Tolerancije dopuštaju 3–5 rupa/m²
- Automatizirano odbacivanje ili obrezivanje smanjuje otpad i osigurava sigurnost proizvoda
15.3 Kućanstvo i Kozmetička folija
- Nešto veća tolerancija na mikrogreške
- Optički i infracrveni sustavi dovoljni su za osiguranje kvalitete
- Integracija s MES-om (Sustavi za izvođenje proizvodnje) omogućuje sljedivost na razini serije
15.4 Budući trendovi
- Povećano usvajanje detekcije vođene umjetnom inteligencijom za prediktivno održavanje u stvarnom vremenu
- Integracija s industrijom 4.0 digitalni blizanci za proizvodnju folije
- Razvoj prijenosnih inline senzora za male ili udaljene proizvodne pogone
- Napredne nedestruktivne metode ispitivanja uključujući teraherc snimanje i hiperspektralnu analizu