
Belangrijke technische punten bij de voorbereiding van 8079 Zacht pakket van aluminiumfoliecomposiet op zeer zuivere productielijnen
1. Invoering
In de afgelopen jaren, de mondiale vraag naar geavanceerde flexibele verpakkingsmaterialen is snel toegenomen, vooral in de farmaceutische sector, voedsel, en hoogwaardige elektronica-industrieën. Deze industrieën vereisen materialen die niet alleen uitstekende barrière-eigenschappen bieden, maar ook een hoge zuiverheid, mechanische sterkte, en chemische stabiliteit. Onder de verschillende beschikbare materialen op aluminiumbasis, de 8079 aluminiumfolie samengesteld zacht pakket heeft veel aandacht gekregen vanwege zijn superieure prestaties bij hermetische afdichting, ductiliteit, en weerstand tegen omgevingsstress.
In tegenstelling tot traditionele aluminiumfolie, de 8079 legering is speciaal ontworpen voor toepassingen die extreme zuiverheid en precisie vereisen. Zeer zuivere productielijnen zijn daarom essentieel om de fysieke en chemische integriteit van de folie tijdens de productie te behouden. Dit artikel biedt een uitgebreide technische analyse van het productieproces, van het smelten van legeringen tot het lamineren van composiet en de eindinspectie, waarbij de nadruk ligt op de belangrijkste parameters, procesoptimalisatie, en kwaliteitscontrolesystemen voor het bereiken van topkwaliteit netheid en consistentie.

2. Materiaalkenmerken van 8079 Aluminium profiel
2.1 Legeringssamenstelling en metallurgische kenmerken
De 8079 legering behoort tot de Al-Fe-Si-serie, combineert hoge sterkte en flexibiliteit. De chemische samenstelling en metallurgische functies worden hieronder samengevat:
| Element | Inhoud (%) | Functie |
|---|---|---|
| al | ≥99,3 | Biedt ductiliteit, thermische stabiliteit, en corrosiebestendigheid |
| Fe | 0.6–1,0 | Verhoogt de treksterkte en weerstand tegen scheuren |
| En | 0.05–0,3 | Verbetert de oxidatieweerstand en rolprestaties |
| Mn | ≤0,05 | Verbetert de corrosieweerstand en structurele integriteit |
| Cu | ≤0,05 | Versterkt de thermische geleidbaarheid |
| Zn | ≤0,10 | Verhoogt de anti-corrosie en helderheid van het oppervlak |
De geoptimaliseerde balans van ijzer en silicium in de 8079 legering zorgt voor een uniforme korrelverdeling, betere rekeigenschappen, en uitstekende prestaties tijdens koudwalsen en lamineren.
2.2 Fysieke en mechanische eigenschappen
8079 aluminiumfolie vertoont een combinatie van hoge treksterkte, uitzonderlijke verlenging, en superieure barrièreprestaties:
- Treksterkte: ≥100 MPa
- Verlenging: ≥2,0%
- Transmissiesnelheid van waterdamp: ≤0,01 g/m²·24u
- Transmissiesnelheid van zuurstof: ≤0,1 cm³/m²·24u
- Residu van oppervlakteolie: ≤30 mg/m²
Deze eigenschappen maken de 8079 Zachte verpakking van aluminiumfoliecomposiet, ideaal voor farmaceutische blisterverpakkingen, retortzakjes, en elektronische vochtbestendige films.
3. Zeer netheidsontwerp van de productielijn
3.1 Classificatie en zonering van cleanrooms
Een zeer zuivere productielijn is verdeeld in smelten, gieten, rollend, gloeien, lamineren, en snijzones. Ze moeten allemaal voldoen aan de ISO-cleanroomnormen:
| Procesgebied | ISO-klasse | Luchtwisselkoers | Deeltjeslimiet (≥0,5 μm) | Temperatuur | Vochtigheid |
|---|---|---|---|---|---|
| Smeltend | ISO 9 | ≥10 keer/uur | ≤3.500.000 deeltjes/m³ | 25±2°C | 50±5% |
| Gieten & Rollend | ISO 8 | ≥20 keer/uur | ≤350.000 deeltjes/m³ | 23±2°C | 45±5% |
| Gloeien & Lamineren | ISO 7 | ≥30 keer/uur | ≤35.000 deeltjes/m³ | 22±2°C | 45±3% |
| Snijden & Verpakking | ISO 7 | ≥35 keer/uur | ≤20.000 deeltjes/m³ | 22±2°C | 40±3% |
Het gehele luchtsysteem maakt gebruik van meertrapsfiltratie (G4, F7, en HEPA-H14) en handhaaft een constante positieve drukgradiënt om overdracht van verontreiniging te voorkomen.
3.2 Milieucontrole
- Temperatuurstabiliteit: ±2°C in productiegebieden
- Relatieve vochtigheid: gehandhaafd tussen 40-50%
- Richting van de luchtstroom: laminaire neerwaartse stroming om de accumulatie van deeltjes te verminderen
- Geluids- en trillingscontrole: onder 60 dB en 0.01 mm-amplitude
Regelmatige kalibratie van sensoren, drukverschilmonitoren, en HEPA-filters zorgen voor duurzame naleving van ISO-normen.
3.3 Personeels- en materiaalstroombeheer
Het personeel moet vóór binnenkomst door meertraps luchtdouches en desinfectiekamers gaan. Grondstoffen worden vacuümverzegeld en alleen geopend in bufferzones die zijn uitgerust met onderdrukuitlaten. De Productie-uitvoeringssysteem (MES) volgt elke operatie, inclusief operator-ID, batchnummer, en real-time reinheidsgegevens.

4. Smelt- en giettechnologie
4.1 Gecontroleerd smelten
De zuiverheid van gesmolten aluminium bepaalt de reinheid van de uiteindelijke folie.
- Smelttemperatuur: 740–760°C
- Ontgassing methode: online roterende argonontgassing; waterstofgehalte ≤0,15 ml/100 g Al
- Filtratie: keramische schuimfilters (40–60 PPI) om insluitsels te verwijderen
- Roeren: elektromagnetisch roeren om mechanische verontreiniging te voorkomen
4.2 Continu gieten
De gesmolten legering wordt met behulp van een dubbelwalsgieter tot platen van 6-8 mm dik gegoten:
- Snelheid gieten: 900±50 mm/s
- Uitgangstemperatuur: 580–620°C
- Oppervlakteruwheid (Ra): ≤0,3 μm
- Smeeroliefiltratie: ≤5 μm
Het koelwatersysteem werkt in een gesloten lus, het handhaven van een geleidbaarheid hieronder 2 μS/cm om ionische onzuiverheden te elimineren.
5. Koudwalsen en gloeien
5.1 Meertraps rollen
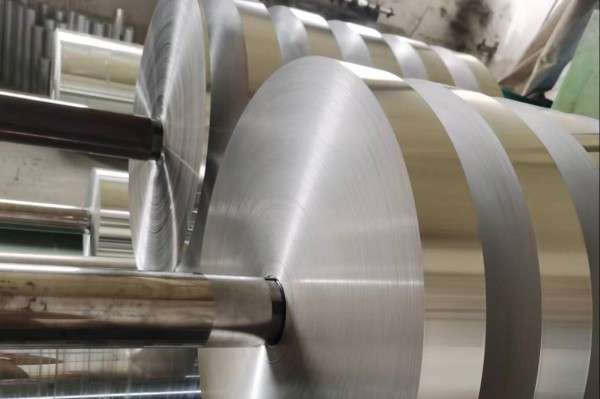
De gietplaten worden koudgewalst in 4 à 5 passages om een einddikte van 7 à 15 μm te bereiken. Elke pasreductie is beperkt tot 35% om overmatige korrelverlenging te voorkomen. Het proces maakt gebruik van Automatische metercontrole (AGC) En Automatische vlakheidscontrole (AFC) systemen om een uniforme diktetolerantie van ±2 μm te behouden.
5.2 Vacuümgloeien
Gloeien verbetert de taaiheid en oppervlaktereinheid:
- Temperatuur: 320–380°C
- Duur: 6–12 uur
- Vacuümniveau: ≤1×10⁻³ Pa
Dit proces verwijdert walsolieresten en verlicht de interne spanning. De resulterende aluminiumfolie vertoont een hoge helderheid van het oppervlak en een uitstekende adhesiesterkte van het composiet.
6. Oppervlaktereiniging en statische controle
Na het gloeien, folieoppervlakken ondergaan een ultrasone reiniging met neutraal schoonmaakmiddel bij 45°C. De filtratieprecisie van de reinigingsvloeistof is ≤1 μm, en de cyclusfrequentie is kleiner dan 24 uren. Om door statische elektriciteit veroorzaakte stofaantrekking te voorkomen, Langs splijt- en wikkelsecties worden ioniserende luchtstaven geïnstalleerd, het handhaven van een oppervlaktepotentiaal eronder 50 V.
Alle gereinigde folierollen zijn van binnen vacuüm verpakt 24 uur en opgeslagen onder gecontroleerde temperatuur (<20° C) en vochtigheid (<40%) vóór het lamineren.
7. Laminerings- en snijtechnologie
7.1 Lamineringsparameters
De 8079 De zachte verpakking van aluminiumfoliecomposiet wordt doorgaans gelamineerd met PET, PE, of CPP-films met op oplosmiddel gebaseerde of oplosmiddelvrije polyurethaankleefstoffen.
- Zelfklevende coating: 1.5–2,0 g/m²
- Lamineringstemperatuur: 85–95°C
- Lijn spanning: 15–25 N
- Uitharding: 40°C voor 48 uren
Een goede laminering zorgt voor een sterke hechting, gelijkmatige spanning, en uitstekende stabiliteit van de barrière.
7.2 Snijden en terugspoelen
Precisiesnijden vereist scherpte van het blad en uniformiteit van de spanning.
- Breedte tolerantie: ±0,3 mm
- Braam hoogte: <3 μm
- Afwijking spanningscontrole: <1.5 N
Na het snijden, elke rol is vacuümverpakt in antistatische zakken met een digitale QR-trackingcode voor volledige traceerbaarheid.
8. Kwaliteitscontrole en prestatie-evaluatie
Tafel 1. Belangrijkste fysieke eigenschappen van 8079 Folie
| Parameter | Standaard | Methode | Beschrijving |
|---|---|---|---|
| Dikte afwijking | ±2 μm | Lasermeter | Dimensionale uniformiteit |
| Treksterkte | ≥100 MPa | GB/T 228.1-2010 | Structurele stabiliteit |
| Verlenging | ≥2% | Trektester | Ductiliteit |
| Oppervlaktereinheid | Olieresten < 30 mg/m² | Infrarood analyse | Puurheid |
| Gaatjes | ≤0,3/m² | Elektrolytische methode | Betrouwbaarheid van de barrière |
Tafel 2. Lamineringsprestaties
| Eigendom | Standaard | Testmethode |
|---|---|---|
| Schil sterkte | ≥3,0 N/15 mm | GB/T 8808-2017 |
| Sterkte van de hitteafdichting | ≥25N/15mm | ASTM F88 |
| WVTR | ≤0,01 g/m²·24u | ASTM F1249 |
| OTR | ≤0,1 cm³/m²·24u | ASTM D3985 |
Tafel 3. Frequentie van monitoring van netheid
| Parameter | Controle standaard | Frequentie |
|---|---|---|
| Deeltjes in de lucht | ≤35.000/m³ | Per dienst |
| Concentratie van olienevel | ≤0,2 mg/m³ | Dagelijks |
| Oppervlakkige stofresten | ≤10 mg/m² | Per rol |
| Trillingen van machines | ≤0,01 mm | Wekelijks |
| Drukverschil | 250–300 Pa | Continu |

9. Toepassingsgebieden en casestudies
9.1 Farmaceutische verpakkingen
In farmaceutische blisterverpakkingen, de 8079 aluminiumfolie samengestelde zachte verpakking fungeert als een superieure barrièrelaag, het beschermen van capsules en tabletten tegen oxidatie en vocht. Het handhaaft ook de stabiliteit van het geneesmiddel gedurende langere houdbaarheidstermijnen.
Voorbeeld van een geval: Een Europese farmaceutische fabrikant meldde een 30% verlenging van de houdbaarheid na vervanging van conventioneel 8011 folie mee 8079 legeringsfolie in de PVC/AL-laminaatstructuur.
9.2 De verpakking van levensmiddelen
Gebruikt in koffie, chocolade, en melkpoederzakjes, 8079 aluminiumfolie biedt uitstekend aromabehoud en zuurstofisolatie. De uitstekende smeltlaseigenschappen verbeteren de productintegriteit tijdens transport over lange afstanden.
9.3 Bescherming van elektronische componenten
De antistatische oppervlaktebehandeling en vochtbestendigheid van de folie maken hem geschikt voor het verpakken van geïntegreerde schakelingen, sensoren, en optische componenten. Wanneer gelamineerd met geleidende polymeerfilms, het voldoet aan de ESD-normen (oppervlakteweerstand ≤10⁹ Ω).
10. Slimme productie en duurzaamheid
10.1 Intelligente productiesystemen
Productielijnen met een hoge zuiverheid worden steeds meer geïntegreerd AI-gestuurde inspectie En voorspellende analyses:
- Machinevisie detecteert microdefecten zoals gaatjes, krassen, of olievlekken.
- MES- en ERP-integratie garandeert volledige traceerbaarheid van producten.
- Adaptieve procescontrole (APC) past automatisch de rolkracht aan, temperatuur, en snelheid gebaseerd op realtime sensorfeedback.
10.2 Groene en circulaire productie
Om te voldoen aan de mondiale duurzaamheidsnormen, fabrikanten implementeren:
- Oplosmiddelvrije lamineerlijmen om de VOS-uitstoot te verminderen;
- Koeloliefiltratie- en recyclingsystemen;
- Terugwinning van afvalwarmte uit gloeiovens;
- 98% efficiëntie van recycling van aluminiumschroot.
Deze initiatieven verminderen de CO2-uitstoot en verbeteren de naleving van de milieuwetgeving in het geheel 8079 Levenscyclus van zacht aluminiumfoliecomposiet.
11. Conclusie
De voorbereiding van de 8079 aluminiumfolie composiet zacht pakket op zeer zuivere productielijnen vertegenwoordigt een geavanceerde integratie van materiaalwetenschap, milieucontrole, en precisietechniek. Van legeringszuiverheid tot gedigitaliseerd procesbeheer, elke fase heeft invloed op de productprestaties en consistentie.
Terwijl de wereldmarkt prioriteit blijft geven aan schoon, veilig, en duurzame verpakkingen, deze technologie zal een steeds belangrijker rol spelen in de farmaceutische industrie, voedselveiligheid, en elektronische bescherming. De trend naar intelligente en groene productie zorgt daarvoor 8079 aluminiumfolie zal een hoeksteenmateriaal blijven in de toekomst van hoogwaardige flexibele verpakkingen