
Ynlieding: It kearnmateriaal foar lichtgewicht engineering
Honeycomb aluminiumfolie is it spesjalisearre basismateriaal dat wurdt brûkt om te produsearjen aluminium honeycomb kearnen. As in typyske lichtgewicht sandwich struktuer kearn, de huningraat berikt in útsûnderlik hege spesifike stivens en spesifike sterkte troch syn unike hexagonale mjitkunde. It wurdt in protte brûkt yn fjilden mei strange easken foar gewicht, rigidity, en wurgens prestaasjes, lykas loftfeartauto's, hege snelheid spoarferfier, skip boppebou, en hege-ein gebou gerdyn muorre systemen.
Dizze gids hat as doel om systematysk út te lizzen, út 'e perspektiven fan materiaalwittenskip en produksjetechnyk, de metallurgyske eigenskippen fan alloys, oerflak behanneling technologyen, precision rolling prosessen, kaai prestaasjes yndikatoaren, en harren relaasje mei de finale meganyske gedrach fan 'e honingraat kearn. It tsjinnet as in profesjonele technyske referinsje basearre op yndustrypraktiken en noarmen foar yngenieurs, oankeap spesjalisten, en fabrikanten.
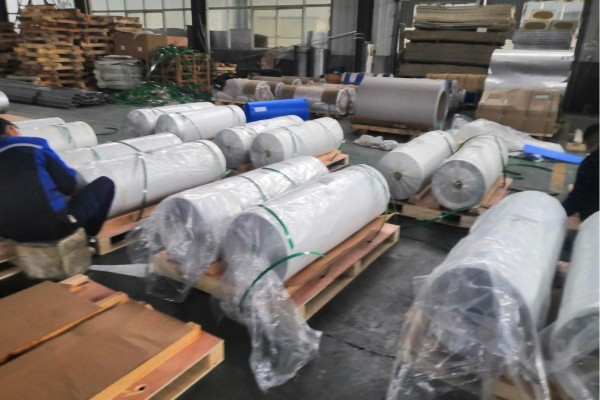
1. Honeycomb aluminiumfolie: Definysje en kearnfunksje
Honeycomb aluminium folie spesifyk ferwiist nei aluminium strip dat hat west krekt kâld rôle oant ultra-tinne meters (typysk 0,03-0,08mm)en coated mei in spesjalisearre konverzje coating (B.g., chromate). De kearnfunksje dêrfan is om de muorren te foarmjen fan 'e regelmjittich arranzjearre hexagonale honingraatsellen fia folgjende produksjestappen: periodyk adhesive printsjen, steapele, curing, en útwreiding.
Tafel 1: Basis technyske definysje fan Honeycomb aluminiumfolie
| Ûnderdiel | Technyske beskriuwing & Requirements |
|---|---|
| Materiaal foarm2 | Ultra-tinne strip metaal folie |
| Kearnfunksje2 | Foarmet de draachjende muorren fan de huningraat sellen, konvertearjen fan planêre loads yn axiale stress yn 'e selwanden. |
| Critical Surface Treatment2 | Chromate konverzje coating (of miljeufreonlike chromiumfrije alternativen) te ferbetterjen corrosie ferset en adhesive bond duorsumens. |
| Dikte Range2 | 0.03 mm - 0.08 mm (gewoan), tinner gauges (B.g., 0.02mm) foar ultra-ljocht kearnen. |
| Primêre Alloy Series2 | 3xxx rige (B.g., 3003), 1xxx rige (B.g., 1100), 5xxx rige (B.g., 5052). |
| Temper2 | H18 of H19 (Folle hurd), te garandearjen genôch compressive buckling stivens fan 'e sel muorren. |
| Quality Control Focus2 | Dikte tolerânsje, oerflak suverens, coating uniformiteit, konsistinsje fan meganyske eigenskippen. |
2. Struktureel meganika Prinsipe fan Honeycomb Cores en de rol fan folie
De meganyske eigenskippen fan aluminium honingraat kearnen komme út harren geometryske topology. Wannear't ûnderwurpen wurde oan kompresje of skearlasten loodrecht op 'e gesichtblêden, de huningraat sel muorren foaral ûndergean axiale kompresje of bûgen. Har lykweardige meganyske eigenskippen (B.g., ekwivalint elastyske modulus, shear modulus) hawwe funksjonele relaasjes definieare mei de yntrinsike eigenskippen fan it foliemateriaal (E, σs) en de geometryske parameters fan 'e honingraat (folie dikte t, sel grutte L).
Tafel 2: Mechanyske útlis fan Honeycomb Struktuer Foardielen
| Performance Advantage | Engineering betsjutting & Meganisme |
|---|---|
| Útsûnderlik hege spesifike stivens / sterkte2 | Signifikant fergruttet it momint fan inertia fan 'e dwerstrochsneed troch in holle struktuer, it realisearjen fan poerbêste bûgstiffens mei minimaal materiaal. |
| Geweldige kompresje- / skearprestaasjes2 | De progressive knikkende ferfoarming fan selwanden absorbearret effekt enerzjy, faak brûkt yn crash enerzjy behear sônes. |
| Goede termyske / akoestyske isolaasje2 | De fersegele honingraatsellen meitsje in protte statyske loftkeamers, effektyf blokkearjen fan waarmtestream en lûdwelle-oerdracht. |
| Outstanding In-Plane Stabiliteit2 | Biedt trochgeande stipe foar de boppeste en legere gesichtsblêden, it foarkommen fan lokale knikken ûnder kompresje. |
Key Rol fan Folie: De folie dikte (t) direkt bepaalt de dwerstrochsneed gebiet fan 'e sel muorren en is de primêre faktorbeynfloedzje de kearn's compressive sterkte en shear stivens. De opbringststerkte fan it materiaal (σs) bepaalt de load-bearing limyt fan de kearn.
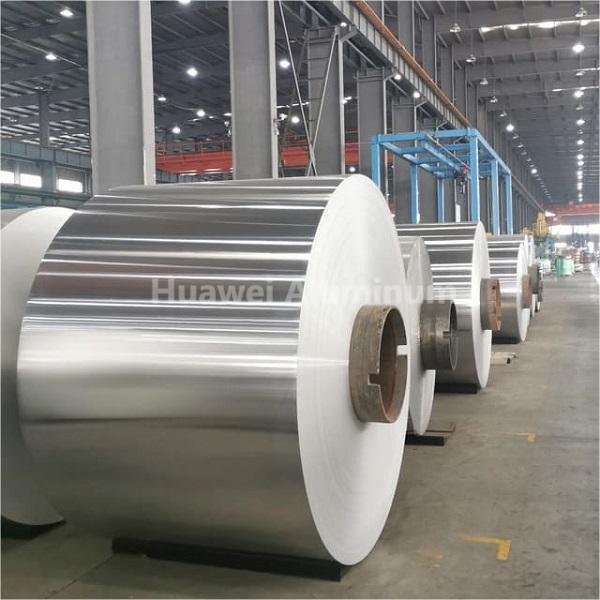
3. Chromate behanneling: Needsaak, Meganisme, en proses kontrôle
Unbehannele aluminiumfolie-oerflakken hawwe in natuerlike oksidefilm dy't swakke en ynstabile adhesion leveret oan polymeerkleefstoffen. Chromate omsetting behanneling gemysk foarmet in komplekse amorfe passive film mei trivalent en hexavalent chromiumop it aluminium oerflak.
Kearnwearde fan 'e behanneling:
- Ferbettert Adhesive Bond Duorsumens: De konverzje coating jout in aktyf oerflak ryk oan -OH groepen, it foarmjen fan sterke gemyske obligaasjes en fysike ynearsten mei kleefstoffen lykas epoksy of fenolharsen.
- Ferbettert substrat corrosie ferset: De film fungearret as in barriêre, effektyf fertraging elektrogemyske corrosie fan it aluminium substraat yn hurde omjouwings (fochtigens, sâlt spray), it foarkommen fan adhesive mislearring troch substratkorrosje.
- Soarget Process Finster: In stabile oerflak betingst garandearret konsistinsje yn adhesive printsjen en laminaasje prosessen, dat is essinsjeel foar it krijen fan unifoarme adhesive rigels en hege knooppunt sterkte.
Tafel 3: Performance Comparison: Chromate vs. Chromium-Free Conversion Coatings
| Performance Indicator | Tradisjoneel Chromate Coating | Chromium-Free Conversion Coating (B.g., Zr / Ti basearre) |
|---|---|---|
| Corrosie Resistance2 | Treflik (befettet sels-healing Cr6+) | Goed oant poerbêst (fertrout op coating tichtens) |
| Adhesive Bond Performance2 | Treflik, lange-termyn bewiisd | Goed oant poerbêst, tige formulearring-ôfhinklik |
| Miljeu-ynfloed2 | Earm (befettet carcinogenic Cr6+, strikt beheind troch RoHS / REACH) | Treflik, befettet gjin gefaarlike swiere metalen |
| Kosten2 | Relatyf leech | Typysk heger |
| Primêre tapassingsgebieten2 | Aerospace, militêr, en oare frijstelde fjilden mei hege prestaasjes. | Spoarferfier, boukunde, algemiene yndustriële, en oare kommersjele fjilden. |
4. Engineering Seleksje fan Alloys: In metallurgysk perspektyf
Alloy seleksje is in lykwicht fan prestaasjes, kosten, en manufacturability. Algemiene alloys foar honingraatfolie en har metallurgyske skaaimerken binne as folget:
Tafel 4: Engineering skaaimerken Analyse fan Common Honeycomb aluminium folie Alloys
| Alloy-oantsjutting | Main Alloying Eleminten | Typysk temperatuer | Key Skaaimerken & Meganisme | Primêre applikaasje senario's |
|---|---|---|---|---|
| 3003 | Al-mn (Mn~1.2%) | H18/H19 | Bêste Overall Performance. Solid oplossing fersterking troch Mn ferbetteret sterkte wylst behâld fan goede formability; MnAl6 faze ferfine granen, Besuniging fan uitstekende korrosje ferset. | Primêre strukturele kearnen foar loftfeart, high-end yndustriële panielen. |
| 11002 | Al (≥99.0%) | H18/H19 | Heechste suverens, poerbêst corrosie ferset. Legere sterkte, mar hege duktiliteit, geskikt foar ultra-tinne rolling. | Interior trim, akoestyske / termyske isolaasje kearnen mei legere sterkte easken. |
| 50522 | Al-mg (Mg~2.5%) | H18/H19 | Outstanding sterkte en wurgens prestaasjes. Signifikante solide oplossing fersterking troch Mg, hege wurk ferhurding rate. Excellent ferset tsjin marine atmosfear corrosie. | Strukturele applikaasjes ûnder dynamyske loads: skip decks, hege-snelheid trein flierren. |
| 30042 | Al-Mn-Mg | H18/H19 | Sterkte tusken 3003 en 5052. Added Mg fierder fergruttet sterkte wylst behâld fan goede brazeability. | Spesjale auto's, gearstalde struktueren dy't folgjende welding nedich binne. |
Seleksje Advys: 3003 alloyis de absolút mainstream materiaal foar aerospace-grade honeycomb kearnenfanwege syn treflike lykwicht fan krêft, formability, corrosie ferset, en kosten. 5052 is geskikt foar applikaasjes easket ekstreme gewicht reduksje en dynamyske krêft. 1100 wurdt brûkt yn tige corrosive, mar lege-load omjouwings.
5. Manufacturing proses fan Honeycomb aluminium folie: Fan Casting oant Precision Rolling
Honeycomb-aluminiumfolie fan hege kwaliteit fertrout op krekte kontrôle troch de heule produksjeketen.
Core Process Chain:
- Melting & Casting: It brûken fan hege suverens aluminium ingots, presys kontrolearjende alloy gearstalling en ûnreinens ynhâld (Fe, En, ensfh.) om metallurgyske uniformiteit te garandearjen.
- Homogenisaasje: Elimineert segregaasje yn 'e ingot, garandearje unifoarme fersprieding fan sekundêre faze dieltsjes.
- Hot Rolling & Kâld Rolling:
- Nei hot rolling ôfbraak, it materiaal ûndergiet meardere kâld rôljende passes.
- Key Control Punten: Krekte kontrôle fan rôljende krêft, spanning, lubrication, en koeling is kritysk foar it berikken fan ultra-tinne gauges (B.g., 0.03mm) en strakke dikte tolerânsje (B.g., ± 0,002 mm).
- Intermediate annealing wurdt brûkt om ferhurding fan wurk te ferminderjen en duktiliteit te herstellen.
- Surface Cleaning & Foarbehanneling: Alkaline en soere reiniging om rôljende oaljes en de natuerlike oksidelaach te ferwiderjen, it krijen fan in skjinne, aktivearre oerflak.
- Chemical Conversion Treatment: Mei help fan dip of roller coating metoaden, strikt kontrolearjende badkonsintraasje, pH, temperatuer, en behanneling tiid te foarmjen in unifoarm coating foldwaan standert gewicht easken (B.g., >30mg/m² as Cr).
- Precision Slitting & Ynspeksje: Gebrûk fan burrfrije slittingtechnology om rânekwaliteit te garandearjen. 100% online dikte monitoring, kombinearre mei sampling foar meganyske eigendom (treksterkte, opbringst sterkte, ferskining) en coating kwaliteit testen.

6. Fan folie oant Honeycomb Core: Detaillearre Manufacturing Proses
Tafel 5: Honeycomb Core Forming proses Stappen en technyske punten
| Prosesstap | Equipment & Proses Beskriuwing | Technyske punten & Kwaliteitskontrôle |
|---|---|---|
| 1. Precision Adhesive Printing2 | Mei help fan gravure printsjen of nozzle dispensing apparatuer te passen parallel, equidistant adhesive linen op 'e folie. | Precision fan line breedte, hichte, en ôfstân (± 0,1 mm) direkt bepaalt node sterkte en honeycomb regelmjittigens. Kleefstoffen binne typysk modifisearre epoksy of fenolharsen. |
| 2. Stacking & Curing2 | Sekuer ôfstimme en stapelje meardere lijm-coated folie lagen, dan curing yn in hite parse ûnder spesifike temperatuer (B.g., 120-180°C) en druk. | Druk moat unifoarm wêze om folsleine adhesive penetraasje te garandearjen en de foarming fan folsleine knopen. Cure syklus beynfloedet adhesive cross-linking en lêste eigenskippen. |
| 3. Utwreiding2 | Stretching de genêzen “folie blok” loodrecht op 'e adhesive linen om de hexagonale honingraat te foarmjen. | Utwreidingsrate en fixture-ûntwerp moatte wurde optimalisearre om skuorre fan selmuorre of oermjittige plastyske deformaasje te foarkommen. Utwreide honingraat fereasket stabilisaasje. |
| 4. Snije nei grutte2 | Gebrûk fan bandseagen as CNC-snijapparatuer om de honingraatkearn te trimmen nei fereaske dikte en foarm. | Snij oerflak perpendicularity en kwaliteit beynfloedzje bonding gebiet en sterkte mei face sheets. |
| 5. Post-ferwurking (Fakultatyf)2 | Resin ympregnaasje (B.g., polyimide) om knopen te fersterkjen of spesjale funksjes te jaan (flammefertraging). | Resin konsintraasje, impregnation bedrach, en curing proses fereaskje strange kontrôle. |
7. Key Performance Indicators en Testing Standards
Oankeap en technyske oerienkomsten moatte de folgjende wichtige yndikatoaren en har testmetoaden dúdlik definiearje.
Tafel 6: Key Performance Yndikatoaren en besibbe noarmen foar Honeycomb aluminium folie
| Performance Category | Spesifike Indicator | Typyske eask (B.g., 3003 H18) | Common Test Standards |
|---|---|---|---|
| Geometryske Ofmjittings2 | Dikte & Tolerânsje | 0.05mm ± 0,003 mm | GB / T 22638.1, ASTM B479 |
| Breedte & Tolerânsje | +0 / -1 mm | ||
| Meganyske eigenskippen2 | Treksterkte (Rm) | ≥ 180 MPa | GB / T 228.1, ASTM E8 |
| Yield sterkte (Rp0.2) | ≥ 170 MPa | ||
| Ferlinging (A50 mm) | ≥ 2% | ||
| Oerflakbehandeling2 | Coating Gewicht | Chromate: 30-100 mg/m² (as Cr) | GB / T 9791, ASTM B449 |
| Corrosie Resistance | Neutrale sâltspray (NSS) ≥ 168h, gjin basis metaal corrosie. | GB / T 10125, ASTM B117 | |
| Proses Performance2 | Adhesive Bond Strength (Peel) | ≥ 4 N/mm (mei oantsjutte adhesive) | GB / T 2790, ASTM D903 |
| Surface Wetting Tension | ≥ 72 mN/m (soarget foar goede adhesive sprieding) | GB / T 14216, ASTM D2578 |
8. Yn-Djipte Application Analysis
Aerospace
- Applikaasjes: Fleantúch flier, kabine partysjes, fairings, wjuk slepende rânen, helikopter rotor blade kearnen, satellyt struktueren.
- Materiaal easken: Heechste graad. Typysk brûkt 3003 of 5052 alloy, chromate-behannele, yn oerienstimming mei spesifikaasjes lykas MIL-DTL-81706 of AMS 4344, mei folsleine materiaal traceability.
Rail Ferfier
- Applikaasjes: Hege snelheid trein noas cones, dakken, floors, ynterieur muorre panielen, apparatuer baai covers.
- Materiaal easken: Hege wurgens sterkte, flammefertraging, lege reek en toxicity (B.g., YN 45545). 5052 en 3003 alloys binne mienskiplik, mei in trend nei chroomfrije coatings.
High-End Building Curtain Walls
- Applikaasjes: Kromme gevels, metalen dakken, ynterieur dekorative panielen foar grutte iepenbiere gebouwen (fleanfjilden, teaters).
- Materiaal easken: Excellent flatness, Wetterwest, coating adhesion (faak fereasket foarbehanneling foar fluorocarbon skilderij). 1100 en 3003 alloys binne primêr, mei fokus op kosten en uterlik kwaliteit.
Marine & Offshore Engineering
- Applikaasjes: Yacht boppebou, skipskotten, offshore platfoarm wenplakken.
- Materiaal easken: Útsûnderlike ferset tsjin marine sfear en sâlt spray corrosie. 5052 alloy hat de foarkar, mei heul hege easken foar oerflakbehanneling.
9. Core Quality Control System fan in fabrikant
In leveransier fan honeycomb-aluminiumfolie fan top-tier moat in wiidweidich systeem foar kwaliteitskontrôle oprjochtsje:
- Ynkommende ynspeksje: Spektroskopyske en gemyske analyze fan aluminium ingots en gemyske grûnstoffen.
- Statistyske proses kontrôle (SPC): Tafersjoch op wichtige parameters lykas rôljende dikte, coating gewicht.
- Laboratoarium Testing: Útrist mei tensile testers, metallografyske mikroskopen, sâlt spray keamers, adhesive testers, ensfh., foar prestaasjes ferifikaasje.
- Traceability: Mooglikheid om elke ôfmakke foliespul werom te spoaren nei syn oerienkommende smeltwaarmte, rôljend batch, en proses parameters.
- Certifications: Hâld yndustry-spesifike kwaliteitsbehearsysteem sertifikaasjes lykas AS9100 (Aerospace), IRIS (Rail).
10. Future Technology Trends
- Ultra-tinne & Folien mei ultra hege sterkte: Untwikkeling fan foils <0.02mm dik, mei help fan nije alloys lykas Al-Li of Al-Sc foar ekstreme lightweighting.
- Miljeufreonlik Surface Technologies: Trochrinnende ferbettering fan chromiumfrije konverzjecoatings, beweging nei nano-technologyen lykas grafeen-modifisearre coatings.
- Digitaal & Smart Manufacturing: Gebrûk fan IoT en grutte gegevens foar real-time optimalisaasje fan prosessen foar rollen en oerflakbehanneling, en foarsizzend ûnderhâld.
- Funksjonalisearre Honeycombs: Untwikkeling fan tûke kearnen foar termyske behear (PCM filling), elektromagnetyske shielding (conductive coatings), of strukturele sûnensmonitoring (ynbêde sensoren).
Konklúzje
Honeycomb aluminium folie is fier fan gewoane tinne-gauge metaal; it is de produkt fan 'e krusing fan materiaal wittenskip, precision manufacturing, en struktureel ûntwerp. Subtile fariaasjes yn har prestaasjes wurde signifikant fersterke yn 'e makroskopyske eigenskippen fan' e honingraatkearn en de definitive gearstalde komponint. Dêrom, in djip begryp fan 'e materiaal eigenskippen, proses korrelaasjes, en kwaliteitskontrôlepunten útlein yn dizze hantlieding is fûneminteel foar it garandearjen fan it sukses fan lichtgewicht engineering en it realisearjen fan betroubere oanbesteging en technyske gearwurking.
Kieze a profesjonele aluminium folie fabrikantmei djippe metallurgyske ekspertize, strang proses kontrôle mooglikheden, en folsleine testmetoaden is it meast krityske beslút foar it krijen fan stabyl, hege-prestaasje honingraat aluminium folie en úteinlik fertsjinje fertrouwen yn hege-ein merken.