
Industrial Aluminium Rust Removal & Previnsje foar Longevity
Ynlieding: Rust op Industrial Aluminium? Lit korrosje de produksje-effisjinsje net kreupele!
Op fjilden lykas de produksje fan masines, aerospace, gemyske apparatuer, en spoarferfier, aluminiumlegeringen binne kearnmaterialen wurden troch har lichtgewicht en hege sterkte eigenskippen. Lykwols, fochtige waarmte, sâlt spray, en soere-alkaline media yn yndustriële omjouwings kinne maklik beskeadigje de lânseigen okside film (5-10NM) op it aluminium oerflak, it foarmjen fan losse aluminium roest benammen gearstald út Al₂O₃・nH₂O en AlOOH.
De gefaren fan aluminiumroest binne folle serieuzer dan jo miskien tinke: It ferleget net allinich de treksterkte fan komponinten troch 15%-30% mar kin ek mislearrings feroarsaakje lykas blokkades fan hydraulysk systeem en ineffisjinsjes fan waarmteôffier, liedt ta apparatuer downtime foar ûnderhâld en ferhege bedriuwskosten.
Dit artikel beskriuwt de 4 kearn yndustriële aluminium roest removal technologyen en 5 roest previnsje oplossings om jo te helpen aluminiumroestproblemen yn ferskate senario's sekuer oan te pakken en de libbensdoer fan aluminiummaterialen mei mear dan te ferlingjen 50%.
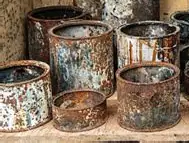
A.Industrial Aluminium Rust - Begryp earst de gefaren, Kies dan de juste oplossing
3 Main oarsaken fan Industrial Aluminium Rust (Mije dizze “Rustfallen”)
Aluminiumroest yn yndustriële senario's wurdt net feroarsake troch ien faktor, mar troch de keppeling fan meardere omjouwingsomstannichheden. Betiid mijen kin ferminderjen it risiko fan corrosie troch 80%:
- Electrochemical corrosie: Elektrolyten lykas Cl⁻ en SO₄²⁻ yn gemyske workshops fersnelle de galvanyske reaksje tusken it aluminiumsubstraat en de oksidefilm. De generearre Al(Oh)₃ dehydratearret om losse aluminium roest te foarmjen, dat is de wichtichste oarsaak fan roest op aluminium materialen yn gemyske apparatuer.
- Stress Corrosion Cracking (SCC): Foar komponinten ûnder trekspanning (B.g., fleanmasine motor blades, drukfetten), de okside film brekt lâns stress konsintraasje gebieten, en it aluminium substraat bliuwt corrode, foarmje transgranular aluminium roest.
- Hege temperatuer oksidaasje: Foar yndustriële ovens en turbinekomponinten dy't wurkje boppe 200 ℃, de lânseigen okside film wurdt multi-layered. De bûtenste laach pellet ôf troch ferskillen yn termyske útwreiding, en de binnenste laach foarmet in poreuze okside laach, dy't úteinlik ûntjout yn aluminiumroest.
Hazard Classification of Industrial Aluminium Rust - Hokker nivo falt jo apparatuer yn?
Ferskillende graden fan korrosysje hawwe heul ferskillende gefolgen op apparatuer. It krekte fêststellen fan it nivo is de kaai foar it selektearjen fan de juste behannelingoplossing:
| Rust Severity | Rust dekking Rate | Ynfloed op meganyske eigenskippen | Equipment Risiko's (Moat alert wêze!) | Recommended Treatment Timing |
| Myld | ≤10% | Sterkte reduksje ≤5% | Gjin direkte mislearring, mar tafersjoch is nedich | Binnen 1 moanne |
| Matich | 10%-30% | Fermindering fan sterkte 5%-15% | Seal falen, precision ôfwiking, beynfloedet produksje | Binnen 7 dagen |
| Strang | ≥30% | Sterkte reduksje ≥15% | Strukturele fraktuer, systeem ferlamming, potinsjele feiligens ûngemakken | Daliks |
B.4 Core Industrial Aluminium Rust Removal Technologies - Selektearje op fraach foar effisjinte roestferwidering
Mechanysk slijpen - “Quick Solution” foar Mild-to-Moderate Rust (Lege kosten, Easy Operaasje)
Tapasbere senario's: Mild oant matige aluminium roest (dekking ≤20%) op meganyske dielen, pipe exteriors, ensfh., benammen geskikt foar ûnderhâld op it terrein.
Technyske punten (Maklik foar begjinners om te masterjen):
- Tool Seleksje: Kies in 750-1500W hoekslijper, matched mei 80-120 mesh aluminium okside grinding tsjillen (foar rûge slypjen om roest te ferwiderjen) en 320-400 mesh tsjillen (foar fyn slypjen en reparaasje).
- Key Parameters: Rotaasje snelheid 1800-3000r / min, grinding hoek 15-30 ° (om foar te kommen dat it substraat krassen), feed rate 50-100mm / s.
- Operaasje Stappen:
-
- Foarbehanneling: Brûk komprimearre loft (0.6-0.8MPa) stof ôf te blazen. As oaljefersmoarging grutter is as 5mg/cm², sok yn a 5% Na₂CO₃ oplossing (60℃) foar 10 minuten om te ûntfetten.
-
- Grading Slijpen: Earste, útfiere rûge slypjen om dikke roest te ferwiderjen, dan fyn slypjen oant it oerflak rûchheid berikt Ra ≤1.6μm.
-
- Post-behanneling: Brûk in fakuüm om aluminiumpoeder te ferwiderjen (stofkonsintraasje ≤10mg/m³), en wipe oerbleaune poeder mei isopropylalkohol.
Kosten Referinsje: Likernôch \(0.75-\)1.5 per fjouwerkante meter. Gjin profesjonele apparatuer is nedich, wêrtroch't it geskikt is foar lytse oant medium batchferwurking.
Sânstraalferwidering - “Moardner” foar Severe Rust (Geskikt foar Pre-Coating Tarieding)
Tapasbere senario's: Sterke aluminium roest (dekking ≥30%) op opslach tanks, grutte strukturele komponinten, ensfh., of foarbehanneling foardat coating.
Technyske punten (Hege effisjinsje mei automatisearring):
- Abrasive Seleksje: Brûk 0,5-1,0 mm kwartsân (lege kosten) foar dikke roestferwidering, en 0.1-0.3mm aluminium okside sân (om skea te foarkommen) foar precision komponinten.
- Kearnparameters: Komprimearre loft druk 0.5-0.8MPa, sandblasting ôfstân 150-250mm, spuithoek 45°, beweging snelheid 200-300mm / min.
- Kwaliteit Standert: Berikke Sa2.5 nivo (gjin sichtbere aluminium roest of okside skaal, oerbliuwende kontaminanten ≤5%), oerflak rûchheid Ra 2,0-5,0μm (te ferbetterjen coating adhesion).
- Pitfall Avoidance Guide: Seal threaded gatten en sealing oerflakken mei siliconen rubberen plugs. Rust previnsje behanneling moat wurde foltôge binnen 4 oeren nei sandblasting (om re-oksidaasje te foarkommen).
Kosten Referinsje: Likernôch \(2.25-\)3.75 per fjouwerkante meter, geskikt foar grutte-batch, roestferwidering fan grut gebiet.
Gemyske ferwidering - “Effisjinte kar” foar Batch Processing (2 Soarten: Acidic / Chelating)
Tapasbere senario's: Batch ferwurking fan lytse komponinten (B.g., elektroanyske heatsinks, fasteners) of aluminium roest yn komplekse gatten.
a.1 Acidic Rust Removal (Hege effisjinsje, Lege kosten, Geskikt foar gewoane komponinten)
- Core Formule (Volume Ratio): 10% HCl + 0.5% thiourea (inhibitor om it substraat te beskermjen) + 0.2% natrium dodecylbenzene sulfonate (te ferbetterjen roest removal effekt).
- Prosesparameters: Temperatuer 25-35 ℃, immersion tiid 20-40 minuten, corrosie rate ≤0.5g/(m²・h).
- Control Punten: Foar aluminium alloys containing >2% Cu, fergrutsje de inhibitor konsintraasje nei 0.8%. Test de Al³⁺-konsintraasje elk 10 minuten; oanfolje mei nije oplossing as it grutter is as 15g / L.
b.2 Chelating Rust Removal (Low corrosie, Geskikt foar Precision Components)
- Formule systeem: 8%-10% EDTA dinatrium + 3% dinatriumhydrogenfosfaat + 0.5% triethanolamine (pH 9.0-10.0).
- Foardielen: Oerflak corrosie bedrach ≤0.1g/m², flatness ôfwiking nei roestferwidering ≤0.02mm, geskikt foar loftfeart lâningsgestel en presyzje sensoren.
- Operaasje Tips: Kontrolearje de temperatuer op 40-50 ℃, immersion tiid 30-60 minuten, en spielje mei deionisearre wetter (conductivity ≤50μS/cm) dêrnei.
Avansearre technologyen - “High-End Solutions” foar Precision Components (Laser / plasma)
Tapasbere senario's: Precision komponinten mei hege krektens easken yn aerospace en semiconductors (B.g., motor blêden, chip heatsinks).
a.1 Laser Cleaning Technology
- Equipment Seleksje: Pulsearre Nd:YAG laser (golflingte 1064 nm), macht 100-300W.
- Key Parameters: Pulsfrekwinsje 20-50kHz, skennen snelheid 300-500mm / s, spot diameter 0,2-0,5mm.
- Foardielen: Oerflak rûchheid nei roestferwidering Ra ≤0.8μm, waarmte-oandwaande sône ≤50μm, gjin meganyske skea.
b.2 Plasma Cleaning Technology
- Prosespunten: Argon plasma (suverens 99.999%), fakuümgraad 10⁻³-10⁻⁴Pa, macht 150-300W, behanneling tiid 10-20 minuten.
- Effekten: Surface kontakt hoek ≤30 ° (ferbetteret coating adhesion), koalstofrest ≤0,1%, geskikt foar semiconductor aluminium substrates.
C. 5 Oplossingen foar yndustriële roestprevinsje fan aluminium - Stopje roest by de boarne
Anodyske oksidaasje - “Earste kar” foar Algemiene Beskerming (Sterke Salt Spray Resistance)
Tapasbere senario's: Algemiene komponinten lykas yndustriële pipen en strukturele dielen, benammen geskikt foar fochtige omjouwings.
Standertisearre operaasjeproses:
- Foarbehanneling: Degreasing (5% NaOH, 50℃, 10 minuten) → Beuken (10% HNO₃, keamertemperatuer, 5 minuten) → Spoelen mei deionisearre wetter (conductivity ≤10μS/cm).
- Oxidaasjeparameters: 18%-20% H₂SO₄, temperatuer 20-22 ℃, stroomdichtheid 1.2-1.5A/dm², tiid 30-40 minuten (film dikte 15-20μm).
- Sealing Behanneling: Soak yn a 5% nikkel acetate oplossing (85℃, 20 minuten), siedend wetter gewichtsverlies ≤30mg/dm² (te garandearjen sealing prestaasjes).
- Performance Index: Neutraal sâlt spray ferset ≥1000 oeren (GB / T 10125), geskikt foar algemiene beskerming binnen en bûten.
Poedercoating - “Spesjalisearre” foar Outdoor / corrosive omjouwings (Excellent Wetter Resistance)
Tapasbere senario's: Outdoor apparatuer enclosures, rail transit aluminium materialen, en gemyske workshop komponinten.
Prosespunten:
- Powder Seleksje: Polyester-epoksy poeder (Tg ≥50℃, slagsterkte ≥50kg・cm, anty-ynfloed en anty-peeling).
- Spraying Parameters: Elektrostatyske spanning 60-80kV, poeder flow rate 50-80g / min, atomization druk 0.3-0.5MPa.
- Curing Betingsten: Bake op 180-200 ℃ foar 20-25 minuten (crosslinking graad ≥90%).
- Core Foardielen: Coating dikte 60-80μm, adhesion (cross-cut test) ≤ Grade 1, sâlt spray ferset ≥2000 oeren, anty-ultraviolet aging.
Chromium-frije passivaasje - “Nije kar” foar Eco-Friendly Pretreatment (Ferfangt tradisjoneel Chromate)
Tapasbere senario's: Aluminiummaterialen foar fiedingsmasines en medyske apparatuer (mei hege miljeu easken), of foarbehanneling foardat coating.
Main Proses:
- Passivaasje oplossing formule: 5%-8% hydrofluozirconic acid + 2% sirkonium nitrate, pH 3.0-4.0, temperatuer 25-30 ℃.
- Operaasje Stappen: Soak foar 5-8 minuten om in 50-100nm passiveringsfilm te foarmjen.
- Optreden: Neutraal sâlt spray ferset ≥240 oeren, coating adhesion ferbettere troch 30%, yn oerienstimming mei RoHS miljeu noarmen.
Regelmjittich ûnderhâldsysteem - “Kaai” ta it útwreidzjen fan beskermingslibben (Differinsjearre troch Component Type)
Underhâldssyklusen ferskille sterk tusken ferskate yndustriële komponinten. Blindûnderhâld fergruttet de kosten; in krekte plan soarget foar effisjinsje:
| Component Type | Ynspeksje Cycle | Underhâld Ynhâld | Detection Metoade (Ienfâldich en maklik te betsjinjen) |
| Gemyske apparatuer Aluminium | 1 moanne | Oerflak corrosie, coating yntegriteit | Visuele ynspeksje + coating dikte gauge (dikte te mjitten) |
| Aerospace-komponinten | 500 flecht oeren | Stress corrosie cracking, pitting djipte | Eddy hjoeddeistige testen + penetraasje testen (skuorren te kontrolearjen) |
| Rail Transit Aluminium | 3 moannen | Sâlt spray corrosie, weld yntegriteit | Ultrasone testen + sâlt spray test papier (om corrosie te mjitten) |
| Algemiene meganyske aluminium | 2 moannen | Oxide film skea, gap corrosie | Visuele ynspeksje + alkohol wiping (om adhesion te kontrolearjen) |
Miljeu Control - Reduce “Boarne Triggers” fan Rust (Lege kosten, High Return)
- Feuchte Control: Hâld relative fochtichheid ≤65% yn yndustriële workshops. Equip luchtontvochtigers yn waarme en fochtige gebieten (dauwpunt ≤15 ℃) om kondensaasje fan focht te foarkommen.
- Corrosive Medium Control: Kontrolearje Cl⁻ konsintraasje ≤50mg/m³, en brûk aktive koalstof adsorpsje + spray absorption systemen (essinsjeel foar gemyske workshops).
- Galvanyske corrosie beskerming: Ynstallearje polyimide isolaasje pakkingen op aluminium-stiel ferbining punten. Reparearje skansearre coating mei oerienkommende ferve binnen 24 oeren (om útwreiding te foarkommen).

D.FAQ Oer Industrial Aluminium Rust Treatment - Antwurden nei Jo Top 10 Soargen
- Sjaaie: Hoe faak moat roestprevinsje opnij tapast wurde nei yndustriële aluminiumroestbehandeling?
IN: Yn gewoane omjouwings (B.g., masines workshops), elk 1-2 jierren; yn corrosive omjouwings (B.g., gemyske planten, kustgebieten), elk 6-12 moannen; yn outdoor exposure omjouwings, ynspeksje wurdt oanrikkemandearre elk 6 moannen.
- Sjaaie: Kin sânblasting brûkt wurde foar roest op presysaluminiumlegeringskomponinten (B.g., sensors)?
IN: Net oan te rieden! Sandblasting skeat krektens. Ultrasone reiniging (25-40kHz) of laser cleaning (Ra ≤0.8μm) wurdt oanrikkemandearre.
- Sjaaie: Sil soere roestferwidering it aluminiumsubstraat korrodearje?
IN: Nee, as in inhibitor wurdt tafoege! Inhibitoren lykas thiourea en urotropine kinne de korrosysjerate binnen 0.5g /(m²・h).
- Sjaaie: Wat hat better roest previnsje effekt: chroomfrije passivearring of anodyske oksidaasje?
IN: Anodyske oksidaasjefilms binne dikker (15-20μm) mei sâlt spray ferset ≥1000 oeren; Chromiumfrije passiveringsfilms binne tinner (50-100NM), geskikt foar foarbehanneling en moatte wurde brûkt mei coating.
- Sjaaie: Hoe ferwiderje yndustrieel aluminium poederôffal? Kin it wurde recycled?
IN: Ja, it kin wurde recycled! Sammelje en oerjaan oan profesjonele ynstellingen foar smelten en recycling (herstel rate ≥90%). Net-recyclebere dielen moatte wurde ôffierd yn oerienstimming mei regeljouwing foar yndustriële fêste ôffal.
- Sjaaie: Hokker roestprevinsje-oplossing is geskikt foar aluminiummaterialen yn omjouwings mei hege temperatueren (B.g., yndustriële ovens)?
IN: Ceramic-basearre coatings (waarmte ferset ≥800 ℃) of hege temperatuer anodic oksidaasje (film dikte 20-30μm, waarmte ferset 300 ℃) wurde oanrikkemandearre.
- Sjaaie: Hokker technology is de meast effisjint foar batch aluminium roest behanneling?
IN: Soere gemyske roestferwidering is de meast effisjinte, yn steat om hûnderten lytse komponinten per oere te ferwurkjen, geskikt foar Fasteners, waarmte sinken, ensfh.
- Sjaaie: Hokker beskermjende apparatuer hawwe operators nedich by roestferwidering?
IN: Foar gemyske roestferwidering: acid-resistant beskermjende klean (resistint foar ≥30% HCl) + gemyske bril; foar fysike roestferwidering: N95 stofmaskers + noise-cancelling earmuffs.
- Sjaaie: Welds fan aluminiumlegering binne gefoelich foar roest - hoe kinne jo dit foarkomme?
IN: Nei welding, fuortsmite de okside film mei 10% nitric acid pickling, fier dan chromiumfrije passivearring út, en op it lêst tapasse weld-spesifike anty-rustferve (B.g., epoksy sink-rike ferve).
- Sjaaie: Mei beheinde kosten, hokker metoade moat wurde keazen foar mild oant matige aluminium roest?
IN: Prioritearje meganyske grinding (\(0.75-\)1.5 per fjouwerkante meter), folge troch citroenzuur ultrasone skjinmeitsjen (geskikt foar gap roest) - lege kosten en maklik te betsjinjen.
Konklúzje: “Seleksje Guide” foar Industrial Aluminium Rust Treatment (Quick Matching fan Solutions)
| Rust Severity | Component Type | Recommended Technology | Foardielen | Kosten (per fjouwerkante meter) |
| Myld | Algemiene meganyske dielen | Mechanyske grinding | Easy operaasje, gjin profesjonele apparatuer nedich | \(0.75-\)1.5 |
| Matich | Pipes, Heat Sinks | Ultrasone reiniging | Gjin skea, geskikt foar gap roest | \(1.5-\)2.25 |
| Strang | Storage Tanks, Strukturele komponinten | Sandblasting Removal | Grondige roestferwidering, geskikt foar pre-coating | \(2.25-\)3.75 |
| Precision Components | Aerospace Parts | Laser / Plasma Cleaning | Hege presyzje, gjin meganyske skea | \(7.5-\)15 |
| Batch Lytse komponinten | Fasteners, Elektroanyske dielen | Acidic Chemical Rust Removal | Hege effisjinsje, lege kosten | \(1.2-\)1.8 |